

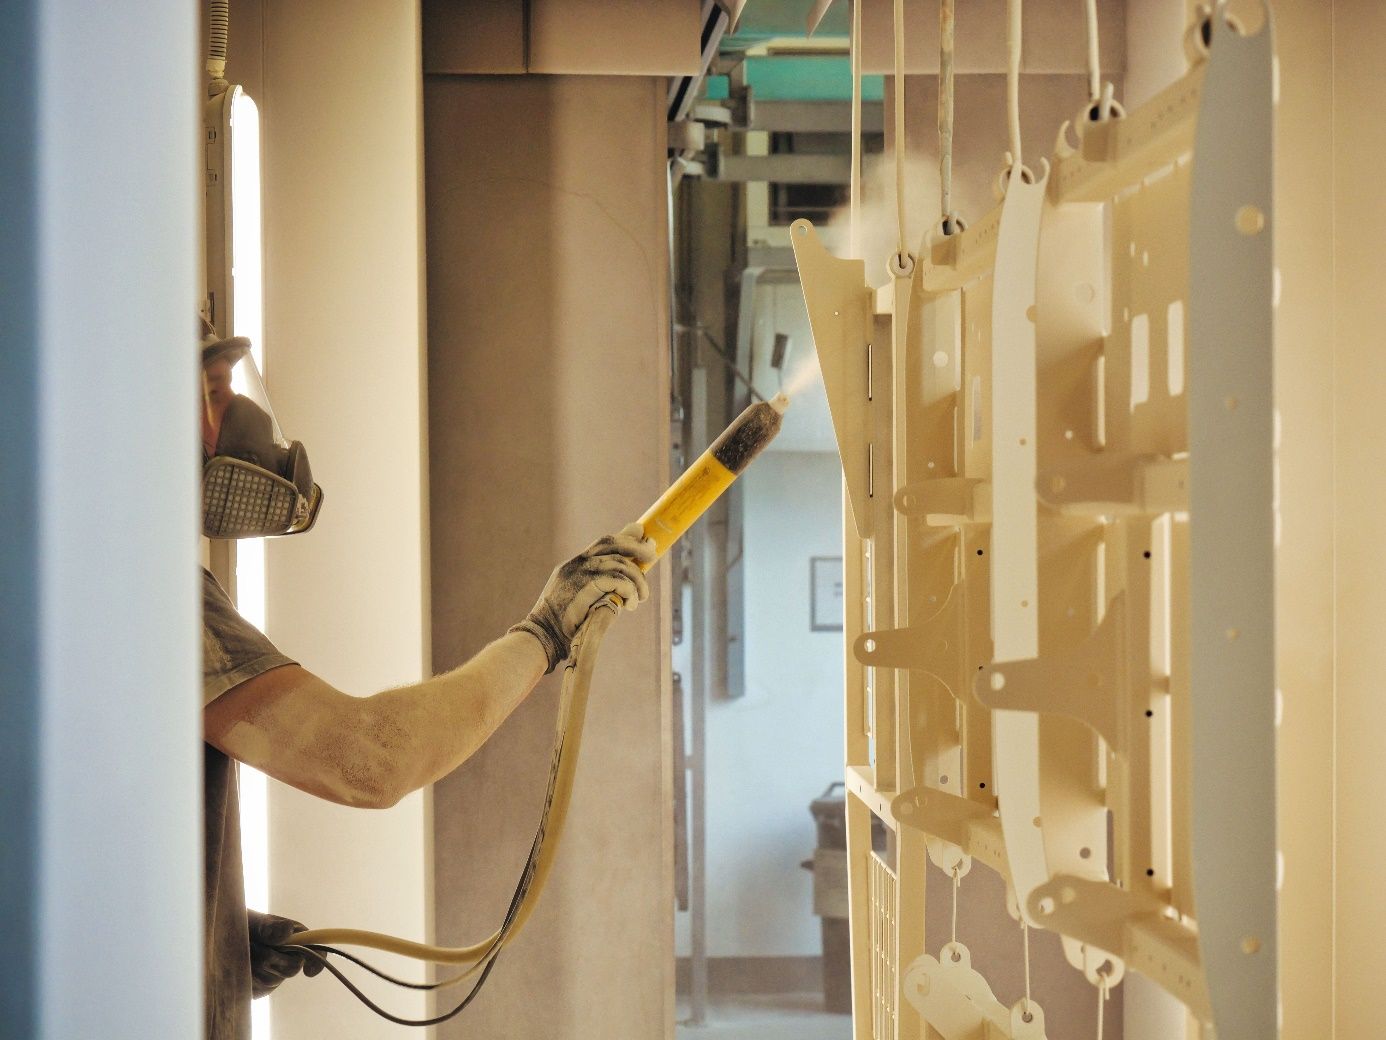
Egy porfestett alkatrészen először a színt, a fényt és a felület egyenletességét vesszük észre. A használat során azonban hamar kiderül, mennyire volt átgondolt az a munka, amely a bevonat felhordása előtt történt. A festékréteg nem elszigetelten működik: az alapanyag, a gyártás során keletkezett szennyeződések, a felület előkészítése és a bevonat együtt határozzák meg, hogyan viselkedik az alkatrész a következő években. A szemcseszórás és a porfestés ezért egy közös gyártási folyamat két, egymásra épülő állomása. A szórás eltávolítja a felületi szennyeződések egy részét, és megfelelő állapotot alakít ki a bevonathoz. A porfestés adja a kész felületet és a tervezett védelmet. Az eredmény azon múlik, hogy a két műveletet az adott anyaghoz, geometriához és használati környezethez igazítják-e. Ez a kapcsolat különösen fontos olyan alkatrészeknél, amelyeknél a tartósságot nem lehet pusztán a szín vagy a bevonat vastagsága alapján megítélni.
A bevonat minősége már a felület állapotánál eldől
A fémalkatrész ritkán érkezik úgy a felületkezelésre, mintha közvetlenül a gyártósorról egyenesen a festőfülkébe kerülne. A lézervágás, a hegesztés, a köszörülés, a tárolás és az anyagmozgatás mind nyomot hagyhat rajta. Előfordulhat rajta olaj, ujjlenyomat, por, rozsda, hegesztési maradvány vagy olyan apró sorja, amely első pillantásra alig látható. Ezek a részletek a késztermék külsején nem mindig tűnnek jelentősnek, a bevonat tapadása és folytonossága szempontjából viszont lényegesek. A porfestéknek egy megfelelően előkészített, tiszta és az adott rendszerhez illeszkedő felületen kell megtapadnia. Ha a bevonat alá szennyeződés vagy laza oxidréteg kerül, az gyengítheti a tapadást, és idővel felválás, hólyagosodás vagy korrózió jelenhet meg. A probléma sokszor nem közvetlenül a festés után látható. Egy alkatrész a műhelyben még egységesnek tűnhet, majd kültéri használat, nedvesség, hőingadozás vagy mechanikai igénybevétel mellett válik érzékelhetővé, hogy a rétegek nem alkotnak kellően stabil rendszert. Ezért a porfestés eredményét nem érdemes kizárólag a festőfülkében végzett munkához kötni. A kész felület minőségéhez vezető út a gyártási állapot felmérésével kezdődik. A szemcseszórás ebben fontos eszköz, de a helyes előkészítés tágabb folyamat: annak megértése, hogy milyen anyag érkezik, mi történt vele korábban, és milyen felületkezelést kíván a tervezett használat.
Mit végez el a szemcseszórás?
A szemcseszórás során a választott szóróanyag a munkadarab felületének ütközik. A folyamat alkalmas lehet rozsda, régi bevonat, hegesztési maradvány és más felületi szennyeződés eltávolítására, miközben a felület érdességét is befolyásolja. A szemcsék anyaga, alakja, mérete és a kezelés intenzitása hatással van arra, milyen felület alakul ki. A feladat tehát nem egyszerűen az, hogy a fém „fényes” vagy „érdes” legyen; a cél az, hogy a választott bevonatrendszer számára megfelelő állapot jöjjön létre. A mechanikai előkészítés különösen hasznos lehet olyan acélelemeknél, amelyek felületén korróziós termék vagy gyártási maradvány található. A megfelelően megválasztott kezelés tisztább alapot adhat, és olyan felületi profilt hozhat létre, amely segíti a bevonat tapadását. A gyártási folyamatból eredő éles vágási szélek és kisebb hibák szintén figyelmet igényelnek: ezeket egyes esetekben külön sorjátlanítással vagy élletöréssel kell kezelni, mert a szemcseszórás nem helyettesít minden előzetes megmunkálást. A műveletek sorrendje az alkatrész állapotától és a kívánt végeredménytől függ. A szórás ugyanakkor nem univerzális megoldás minden anyagra és minden szennyeződésre. A zsíros, olajos felületet például a szemcseszórás előtt megfelelő módon tisztítani kell. Ha az olaj jelen van, a kezelés a szennyeződést szétterítheti, a szóróanyagot is beszennyezheti, így a következő lépés már nem tiszta alapfelületre épül. A felületi tisztaság, a zsírtalanítás és a mechanikai előkészítés egymást kiegészítő műveletek. Cégünk felületkezelési tájékoztatója is kiemeli, hogy az előkészítés módját az anyaghoz, a szennyeződéshez és a további kezeléshez kell igazítani.
Mennyire legyen érdes a felület porfestés előtt?
A felület érdességét gyakran úgy emlegetik, mintha a durvább felület automatikusan jobb tapadást adna. A gyakorlat ennél árnyaltabb. A porfestéknek megfelelően kell kapcsolódnia az alapfelülethez, ehhez pedig tisztaságra és a bevonatrendszer számára megfelelő felületi állapotra van szükség. A túl sima, szennyezett vagy oxidált alapfelület más kockázatot hordoz, mint a túl durván kezelt, érzékeny vagy vékony elem. Az optimális profil nem önmagában értelmezhető tulajdonság, hanem a munkadarab és az alkalmazott technológia közötti illeszkedés eredménye. A felületi profil megválasztása az alkalmazott szemcseszóró anyagtól és beállítástól is függ. A szemcse alakja, mérete, keménysége és a kezelés időtartama mind alakítja a végeredményt. Ugyanaz az eljárás eltérően hathat egy vastag acélkeretre, egy vékony lemezből készült burkolatra vagy egy precíziós alkatrészre. Az egyiknél a robusztus tisztítás a cél, a másiknál a méretpontosságot és az esztétikai felületet is óvni kell. Ez az oka annak, hogy a szemcseszórás paramétereit nem célszerű kizárólag a bevonat felől meghatározni. A felületkezelőnek ismernie kell az alapanyagot, a megengedhető méretváltozást, az esetleges illesztéseket és azt, milyen felületi elvárás kerül a késztermékre. A műszaki adatlapok, a gyártási rajz és az egyeztetett felületminőségi követelmények adják a keretet. A pontos érdességi és tisztasági értékek ezért mindig az adott alkatrészhez és bevonatrendszerhez kötődnek; általános számérték önmagában nem garantálja a tartósságot.
Az alkatrész formája is része az előkészítésnek
A felületkezelés során a sík, jól hozzáférhető felületek könnyen magukra vonják a figyelmet. A tartósság szempontjából azonban gyakran a sarkok, furatok, kivágások, hegesztési varratok, élek és takart felületek jelentik a nagyobb kihívást. A porfestéknek a munkadarab különböző pontjain is megfelelően kell kialakulnia, a szórásnak pedig olyan felületeket is el kell érnie, amelyek a kész alkatrész összetett geometriája miatt nehezebben hozzáférhetők. A lézervágott él, a hegesztési fröcskölés vagy a sorja a bevonat folytonosságára is hatással lehet. Egy éles él fölött a bevonat könnyebben elvékonyodhat, a varrat körüli maradványok pedig helyi tapadási problémát okozhatnak. A porfestés előtt ezért nem elég azt ellenőrizni, hogy a munkadarab általánosságban tiszta-e. A részleteket is át kell tekinteni: vannak-e nehezen szórható belső sarkok, zárt szelvények, takart csatlakozások, vagy olyan megmunkálási nyomok, amelyek külön előkészítést igényelnek. A geometria már a tervezéskor belép a folyamatba. Ha egy alkatrészt rendszeresen porfestenek, érdemes a gyárthatóság mellett a felületkezelhetőséget is figyelembe venni. Ahol a kialakítás ezt lehetővé teszi, a felesleges zsebek, nehezen tisztítható rések vagy hozzáférhetetlen felületek csökkentése egyszerűbb és kiszámíthatóbb munkát eredményezhet. Ez nem jelenti azt, hogy minden szerkezetet a festés kedvéért kell áttervezni. Inkább arról van szó, hogy a tartós bevonat a konstrukció, a gyártás és a felületkezelés összehangolásával válik reális elvárássá.
Más előkészítést igényel az acél, a horganyzott felület és az alumínium
Az azonosnak látszó fémalkatrészek sem feltétlenül kezelhetők ugyanúgy. A fekete acél, a horganyzott acél és az alumínium más felületi tulajdonságokkal rendelkezik, ezért más előkészítési módot kívánhat. Acélnál a rozsda eltávolítása lehet hangsúlyos, horganyzott elemnél a meglévő cinkréteg megóvása is feladat, alumíniumnál pedig az anyag saját felületi állapotát és érzékenységét kell figyelembe venni. A technológiát ezért az alapanyag megnevezése és a tényleges felületi állapot együtt határozza meg. A horganyzott acél különösen jól mutatja, miért számít a megfelelő intenzitás. A horganyréteg a korrózióvédelem része, így az előkészítésnek úgy kell segítenie a későbbi bevonat tapadását, hogy közben ne károsítsa indokolatlanul ezt a réteget. Ilyen esetekben a kíméletes, az adott felülethez igazított sweep-szórás lehet megfelelő; a kezelés módját a cinkréteg állapota és a tervezett bevonatrendszer alapján kell meghatározni. A porfestékgyártói útmutató külön is hangsúlyozza, hogy a horganyzott alkatrészek mechanikai előkészítésekor a meglévő réteg megőrzése és a maradék szemcse, illetve por eltávolítása fontos szempont. Az alapanyag mellett a használati környezet is alakítja az elvárást. Egy beltéri gépburkolat, egy kültéri tartószerkezet és egy rendszeresen tisztított berendezés eltérő terhelést kap. Más a szerepe a párának, az UV-sugárzásnak, a hőmérséklet-változásnak, a vegyi anyagoknak és a mechanikai igénybevételnek. A bevonat teljesítményét ezért nem lehet önmagában a szín vagy a porfestés megnevezése alapján megítélni. A tervezett használatból kell kiindulni, és ehhez kell kiválasztani az előkészítést, a bevonatrendszert, valamint az ellenőrzés módját. A tartósság a munkadarab kialakításától, állapotától, környezetétől és a teljes technológiai lánctól függ.
A megtisztított felületet meg kell óvni a bevonásig
A szemcseszórás után a munkadarab felülete előkészített, de még nem kész. A visszamaradó szóróanyagot és port el kell távolítani, majd ügyelni kell arra, hogy a felület a bevonásig ne szennyeződjön újra. A tárolás, a kézi mozgatás, a műhely levegőjében lévő por vagy a nedvesség mind befolyásolhatja az előkészített állapotot. Acél esetében a környezet és az eltelt idő függvényében újabb oxidáció is kialakulhat, ezért a műveletek sorrendjét és időzítését a gyártási rendhez kell igazítani. A kézben maradó olaj vagy a szennyezett kesztyű apró részletnek tűnik, mégis visszaviheti a felületre azt, amit az előkészítés már eltávolított. A kezelési fegyelem ezért nem adminisztratív kiegészítés, hanem a felületminőség része. A megfelelően előkészített alkatrészt tisztán kell mozgatni, és olyan körülmények között kell a porfestésre továbbítani, ahol a felület állapota megőrizhető. A folyamat szempontjából fontos, hogy az előkészítés és a porfestés ne két egymástól független szolgáltatásként jelenjen meg. Ha a szóró üzem és a bevonó üzem között nincs tiszta átadás, nehezebb megállapítani, hol keletkezett egy későbbi tapadási vagy felületi hiba. Az egymásra épülő műveleteknél a felelősségi pontok, a munkadarab állapotának rögzítése és az elfogadási kritériumok tisztázása segíti a kiszámítható gyártást.
A tartósságról szóló egyeztetés a használattal kezdődik
A felületkezelési igény egyeztetésekor érdemes a késztermék felől indulni. Hol fog működni az alkatrész? Beltérben vagy kültéren? Éri-e rendszeres nedvesség, tisztítószer, hő vagy kopás? Látható felületre kerül, ahol a megjelenés is fontos, vagy gép belsejében dolgozik, ahol elsősorban a funkcionális védelem számít? Ezek a kérdések segítenek a feladat léptékét meghatározni, és elkerülni, hogy a bevonattól olyan teljesítményt várjanak, amelyet az egyeztetett technológia nem támaszt alá. A gyártás előtti műszaki beszélgetésben a rajz mellett az alapanyag, az alkatrész korábbi megmunkálása és a kritikus felületek is lényegesek. Ha a megrendelés csak annyit rögzít, hogy „porfestés”, abból még nem derül ki, milyen tisztaságot, előkészítést, megjelenést vagy ellenőrzést vár a felhasználó. A részletesebb egyeztetés nem minden munkánál jelent bonyolult dokumentációt. Arra szolgál, hogy a résztvevők ugyanazt értsék tartósságon és elfogadható felületi minőségen.
A munka kiindulópontját jellemzően ezek az információk teszik egyértelművé:
- az alapanyag és a munkadarab mérete, tömege, valamint a fontosabb geometriai részletek;
- a korábbi gyártási műveletek, például a lézervágás, hegesztés, köszörülés vagy horganyzás;
- a kész alkatrész várható környezete és terhelése;
- a kívánt szín, fényesség, megjelenési osztály és az esetleges látható felületek;
- a bevonat teljesítményére, vizsgálatára vagy dokumentálására vonatkozó külön elvárások.
Ezek alapján lehet megítélni, milyen előkészítés indokolt, szükséges-e a szemcseszórás mellett más tisztítási művelet, és milyen bevonati követelmény illik az alkatrészhez. A konkrét tisztasági fokozatot, felületi profilt, rétegvastagságot és vizsgálati módszert mindig a műszaki specifikációval, a választott bevonatrendszerrel és a használati környezettel együtt kell meghatározni. A feltételek előzetes tisztázása a későbbi minőségellenőrzést is értelmezhetővé teszi.
Az előkészítés az újramunkálás kockázatát is kezeli
A felületkezelési döntés gazdasági következményei gyakran csak később válnak láthatóvá. Ha egy alkatrész a porfestés után nem felel meg a használati vagy megjelenési elvárásnak, a javítás nem mindig korlátozódik a festékréteg eltávolítására és újbóli felhordására. Az alkatrészt ki kell venni a gyártási folyamatból, meg kell vizsgálni, újra elő kell készíteni, és vissza kell illeszteni a további műveletek közé. Összeszerelt terméknél a hozzáférés is nehezebb lehet. A ráfordítás így a felületkezelésen túl a termelési ütemezést, az anyagmozgatást és a szállítást is érintheti. Ezért a helyes előkészítést nem pusztán költségként érdemes nézni a technológiai út elején. A kérdés az, hogy a munkadarab és a bevonat közötti kapcsolatot milyen kockázat mellett lehet létrehozni, és mennyi bizonytalanság marad a folyamatban. Egyszerű alkatrésznél a követelmény röviden rögzíthető. Összetett, kültéri vagy nagy értékű szerkezetnél indokolt lehet a kritikus felületek, a próbadarab, a vizsgálat és az átadási feltételek részletesebb egyeztetése. A megfelelő szint mindig a termék szerepétől függ. A tervező, a gyártó és a felületkezelő közötti korai beszélgetés különösen akkor hasznos, amikor a rajz még módosítható. Egy nehezen hozzáférhető belső felület, egy éles él vagy egy összezárt illesztés utólag is kezelhető, de a megoldás több előkészítést vagy külön ellenőrzést kívánhat. Ha ezek a részletek már az ajánlatkérésben megjelennek, a technológiai javaslat közelebb kerül a valós feladathoz, az összehasonlítható ajánlatok pedig azonos kiindulópontból születnek.
A digitális rajz és a fizikai felület között átadásra van szükség
A modern gyártásban az alkatrész adatai jellemzően digitális rajzokban és gyártási rendszerekben követhetők. Ezek pontosan rögzíthetik az anyagot, a méreteket és a geometriai tűréseket, a felületkezelés szempontjából fontos előzmények azonban nem mindig olvashatók ki belőlük. A rajz önmagában nem mutatja meg, mennyi ideig állt az alkatrész raktárban, került-e rá olaj vagy kezelési nyom, illetve maradt-e hegesztési fröcskölés egy takart felületen. A digitális dokumentáció és a munkadarab tényleges állapotának ezért találkoznia kell az átadásnál. Ez nem a digitális gyártási adatok korlátját jelenti, hanem annak felismerését, hogy más kérdésekre adnak választ. A CAD-modell a formát mutatja, a felületkezelési specifikáció pedig az elvárt tisztaságot, megjelenést és teljesítményt írja le. A gyártási előzmény és a fizikai szemrevételezés teszi teljessé a képet. Ha eltérés van a rajzi feltételezés és a valós munkadarab között, azt még az előkészítés előtt érdemes tisztázni, mert a porfestés után már nehezebb visszakövetni, hol vált el egymástól a tervezett és a tényleges folyamat. A dokumentumok szerepe akkor erős, ha a résztvevők ugyanazt a változatot használják, és az elvárásokat nem csak szóban adják át. Különösen több gyártási helyszín vagy ismétlődő megrendelés esetén fontos, hogy a rajz, a felületkezelési előírás és az elfogadási feltétel együtt legyen elérhető. A digitális rend így nem helyettesíti a szakmai szemrevételezést; megteremti annak közös keretét, hogy mit kell a munkadarabon ellenőrizni, és milyen eredmény számít megfelelőnek.
A minőség a folyamat több pontján válik láthatóvá
A végellenőrzés során a szín és a felület egyenletessége könnyen szemrevételezhető. A tapadás, a rétegvastagság vagy a korrózióval szembeni ellenállás megítéléséhez viszont a megrendelésben rögzített vizsgálati módszerre és elfogadási feltételekre lehet szükség. Nem minden alkatrész igényel azonos vizsgálatot, és egy próbadarab vagy tesztpanel sem helyettesíti automatikusan a munkadarabok tényleges folyamatellenőrzését. Az ellenőrzésnek a termék szerepéhez és a kockázathoz kell igazodnia.A bevonat tartósságát több tényező együtt alakítja: az alapanyag állapota, a tisztítás és előkezelés hatékonysága, a munkadarab kialakítása, a választott bevonati rendszer, valamint annak felhordása és kikeményítése. A felület-előkészítés tehát alapfeltétel, de önmagában nem pótolja a megfelelő anyagválasztást vagy a szabályozott porfestési folyamatot. A teljes rendszer akkor értékelhető, ha az egyes lépések követelményei egymással összhangban vannak. Ez a szemlélet a reklamációk és az ismételt munkák megelőzésében is fontos. Ha egy bevonat idő előtt sérül, a magyarázat nem feltétlenül egyetlen hibás műveletben keresendő. Lehet, hogy az alkatrész tervezése nehezítette a tisztítást; a szóróanyag vagy a kezelés intenzitása nem illett az alapanyaghoz; a felület a porfestés előtt újraszennyeződött; vagy a készterméket a megadottól eltérő környezetben használják. A folyamatlépések összehangolása azért hasznos, mert a minőségi kérdések a munkadarab útja mentén vizsgálhatók, nem csupán a kész felületen.
Egy munkadarab, közös technológiai felelősség
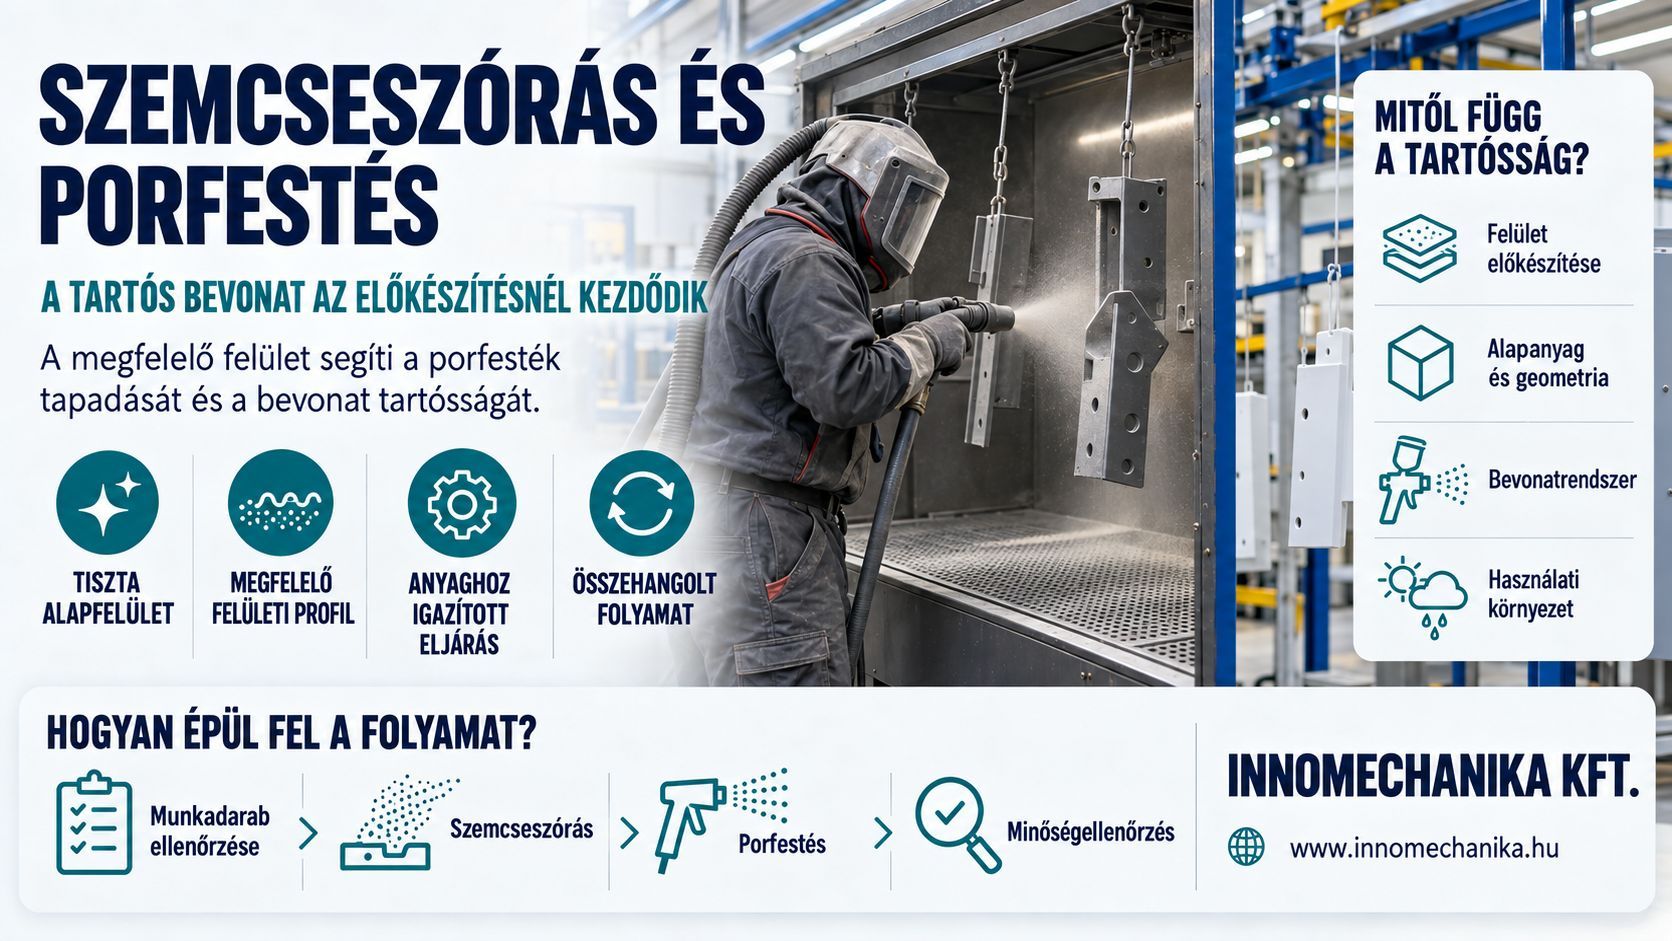
A szemcseszórás és a porfestés kapcsolatát akkor lehet jól kezelni, ha a munkadarabot egyetlen összefüggő gyártási folyamat részeként látják. Az előkészítés meghatározza, milyen alapra kerül a bevonat; a bevonatrendszer meghatározza, milyen felületi állapotra van szükség; a használati környezet pedig kijelöli, milyen teljesítményt várnak a készterméktől. Ha e három szempont között nincs kapcsolat, a „tartós porfestés” könnyen túl általános elvárás marad.
A műszaki egyeztetésnek nem kell bonyolultnak lennie. A rajz, az alapanyag, a használati környezet és a látható felületek rövid áttekintése már megmutathatja, hol van szükség külön figyelemre. A feldolgozó így időben jelezheti, ha az alkatrész valamelyik részén más előkészítés, óvatosabb szórás vagy pontosabb felületminőségi követelmény indokolt. A megrendelő pedig olyan ajánlatot tud összehasonlítani, amely nem pusztán az elvégzendő művelet nevét, hanem a feladat tényleges tartalmát írja le.
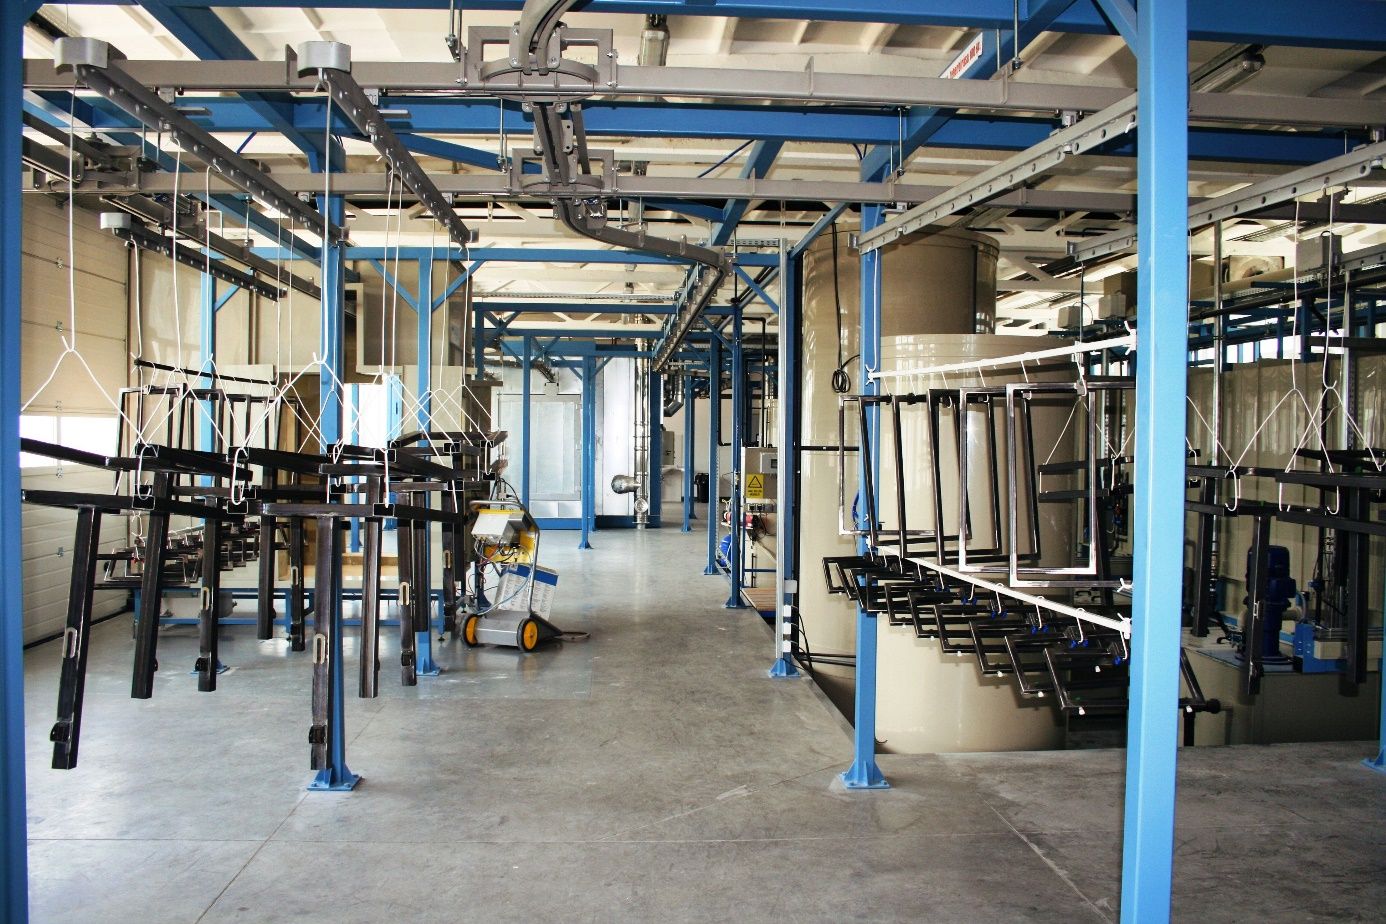
Az Innomechanikánál a szemcseszórás és az elektrosztatikus porfestés egyaránt elérhető felületkezelési szolgáltatás. Az alkatrész anyagának, kialakításának és tervezett felhasználásának ismeretében egyeztethető, milyen előkészítés illeszkedik a bevonathoz. Konkrét munkadarab esetén a műszaki rajz, az alapanyag megjelölése és a felületre vonatkozó elvárások adják a közös kiindulópontot. Így a döntés nem egyetlen műveletre, hanem a kész alkatrész teljes felületkezelési útjára vonatkozik.