

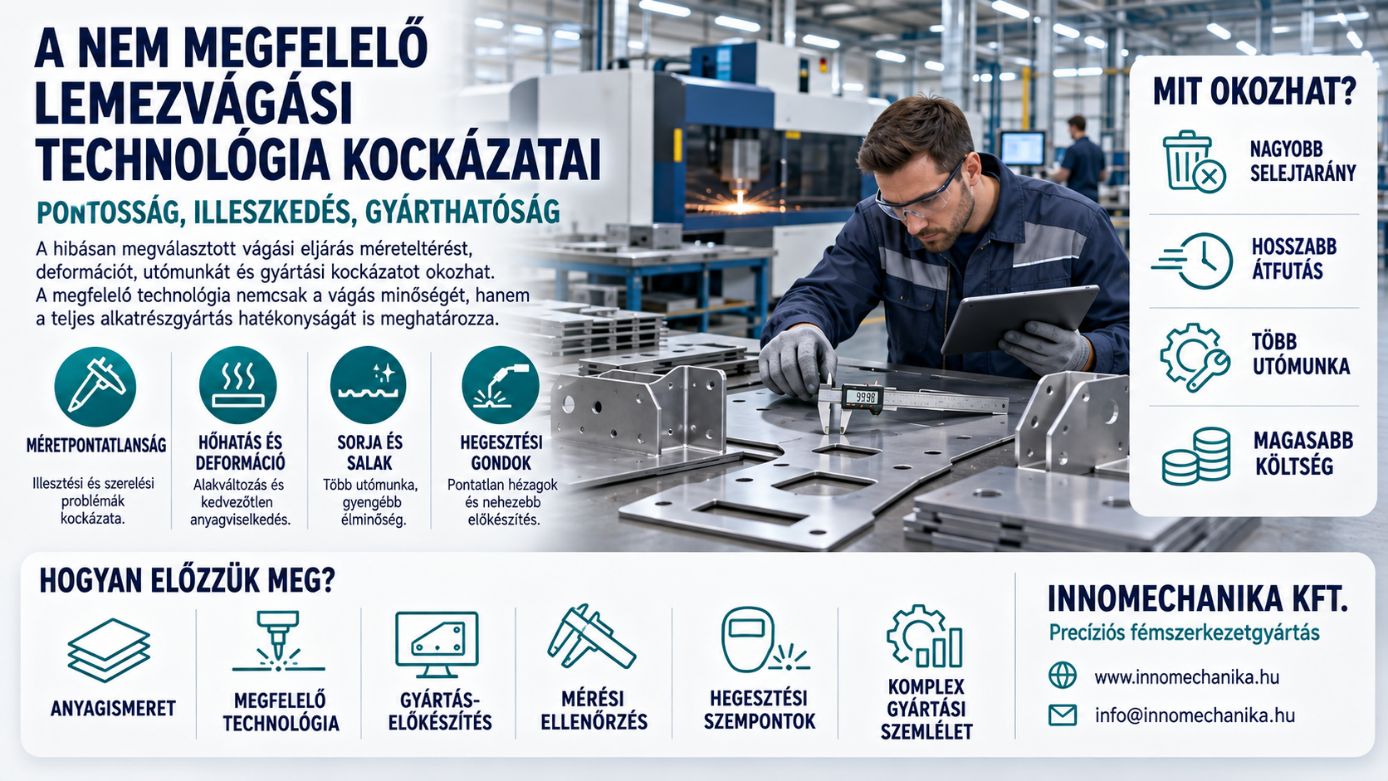
A fémipari alkatrészgyártás során a lemezvágás az egyik első olyan művelet, amely közvetlenül befolyásolja a késztermék műszaki megfelelőségét. A kivágott alkatrész méretpontossága, élminősége, geometriai stabilitása és anyagszerkezeti állapota meghatározhatja a következő megmunkálási folyamatok eredményességét. Egy kezdetben jelentéktelennek tűnő vágási eltérés később hegesztési, hajlítási vagy szerelési problémát okozhat, szélsőséges esetben pedig az alkatrész újragyártását is szükségessé teheti. Az ipari megrendelések jelentős részében a gyártás nem ér véget a lemez kivágásával. Az alkatrészeket hajlítják, hegesztik, forgácsolják, felületét kezelik, majd nagyobb szerkezeti egységekbe építik be. Ezek a műveletek egymásra épülnek, ezért az első megmunkálási fázisban kialakuló eltérések hatása a teljes gyártási folyamaton keresztül érvényesülhet. A probléma különösen akkor jelentős, amikor a vágási technológiát kizárólag az anyagvastagság, a vágási sebesség vagy az alkatrészre jutó közvetlen költség alapján választják ki. Egy gazdaságosnak tűnő eljárás később jelentős utómunkát, hosszabb szerelési időt vagy magasabb selejtarányt eredményezhet. A megfelelő lemezvágási technológia kiválasztásához ezért ismerni kell az alapanyag tulajdonságait, az alkatrész funkcióját, a megengedett méreteltéréseket és a későbbi gyártási műveletek követelményeit. A lézervágás, a plazmavágás, a lángvágás, a mechanikus darabolás és a vízsugaras vágás eltérő technológiai sajátosságokkal rendelkeznek, amelyek más-más feltételek mellett biztosítanak megfelelő eredményt.
Miért okozhat problémát a nem megfelelő vágási technológia?
A vágott alkatrész megfelelőségét több, egymással összefüggő geometriai és anyagtechnológiai tulajdonság határozza meg. A névleges méretek teljesítése mellett figyelni kell a vágott él merőlegességére, a felületi érdességre, a sorjaképződésre, a síklapúságra és a megmunkálás következtében kialakuló anyagszerkezeti változásokra is. Egy lemezalkatrész például megfelelhet a rajzon megadott hosszúsági és szélességi méreteknek, miközben a vágott felület ferdesége miatt nem illeszkedik megfelelően a kapcsolódó szerkezeti elemhez. Hasonló problémát okozhat, ha egy furat névleges átmérője megfelelő, de a furat tengelye vagy helyzete eltér a tervezettől. A vágási hibák egy része közvetlenül felismerhető. A jelentős sorja, a rátapadt salak vagy a látható deformáció már a gyártás után észlelhető. Más eltérések azonban csak a következő munkafázisban jelentkeznek. Ilyen lehet a hőhatás következtében kialakuló kedvezőtlen anyagszerkezet, a nem megfelelő hegesztési él vagy a későbbi szerelésnél problémát okozó geometriai pontatlanság. A kockázat annál nagyobb, minél több további művelet kapcsolódik az adott alkatrészhez. Egy egyszerű, nagy mérettűréssel rendelkező szerkezeti elemnél bizonyos felületi eltérések elfogadhatók lehetnek, míg egy precíziós gépalkatrésznél ugyanezek már akadályozhatják az előírt működést.
Méretpontatlanság és geometriai eltérések a vágott alkatrészeknél
A méretpontosság az alkatrészgyártás egyik alapvető követelménye. A vágási folyamat során azonban több olyan tényező is érvényesül, amely befolyásolja a tényleges geometriai méreteket. Termikus vágásnál az anyag a vágási rés mentén megolvad vagy oxidációs folyamat révén eltávolításra kerül. A kialakuló vágási rés szélessége függ az alkalmazott technológiától, a berendezés beállításaitól és az alapanyag tulajdonságaitól. Amennyiben a vágási rés kompenzációját nem megfelelően határozzák meg, az elkészült alkatrész mérete eltérhet a digitális tervben szereplő értéktől. A hiba különösen problémás lehet belső kivágások, furatok és pontos illesztést igénylő csatlakozófelületek esetében. A túlméretes furat a kötés helyzetének bizonytalanságát okozhatja, míg az alulméretes nyílás további megmunkálást igényelhet. A plazmavágás és a lángvágás esetében a vágott felület merőlegessége is fontos kérdés. A vágási rés felső és alsó szélessége eltérhet egymástól, ami ferde vágott felületet eredményezhet. Ez a jelenség különösen akkor válik jelentőssé, ha két alkatrésznek teljes keresztmetszetében megfelelően kell illeszkednie. A korszerű lézervágó berendezések megfelelő paraméterezés mellett nagy pontosságú kontúrok kialakítására alkalmasak. A tényleges eredményt azonban itt is befolyásolja a gép állapota, az anyagvastagság, a vágási sebesség és az alapanyag minősége. A méretpontossági követelményeket ezért már a gyártás-előkészítés során egyértelműen meg kell határozni. Különösen fontos különbséget tenni az általános mérettűrések és a működés szempontjából kritikus geometriai követelmények között.
A hőhatás következtében kialakuló deformációk
A termikus vágási eljárások során az alapanyag helyileg jelentős hőterhelést kap. A felmelegedő és lehűlő anyagrészek eltérő hőtágulása, valamint a visszamaradó belső feszültségek geometriai alakváltozást idézhetnek elő. A deformáció mértékét az alapanyag minősége, vastagsága, a kivágandó geometria és az alkalmazott technológiai paraméterek együttesen befolyásolják. Különösen érzékenyek lehetnek a hosszú, keskeny lemezalkatrészek, a vékony falú elemek és azok a munkadarabok, amelyekben nagy számú, egymáshoz közel elhelyezkedő kivágás található. A vágási folyamat során ezekben az alkatrészekben kedvezőtlen hőeloszlás alakulhat ki. A deformáció a gyakorlatban meghajlás, csavarodás vagy a lemez síklapúságának romlása formájában jelentkezhet. A későbbi hajlításnál vagy szerelésnél már viszonylag kis alakeltérés is jelentős problémát okozhat. Egy nagyobb méretű gépburkolat például a vágás után szemrevételezéssel megfelelőnek tűnhet, de ha a lemez síklapúsága nem megfelelő, a hajlítási művelet során nehezebbé válhat az ismételhető pozicionálás. Ennek következtében az elkészült burkolati elemek méretei között eltérések jelenhetnek meg. A lézervágás koncentrált energiabevitele sok alkalmazásban mérsékelheti a hő okozta alakváltozásokat, de a jelenséget teljesen nem szünteti meg. A vágási sorrend, a kontúrok elhelyezkedése és a munkadarab megfelelő megtámasztása továbbra is meghatározó. A deformációk megelőzésében ezért a technológia kiválasztása mellett a gyártási program szakszerű előkészítésének is jelentős szerepe van.
A hőhatásövezet és az anyagszerkezet megváltozása
A termikus vágási technológiák alkalmazásakor az anyagban úgynevezett hőhatásövezet alakulhat ki. Ez a vágott él közvetlen környezetében található tartomány, amelynek mikroszerkezete a hőterhelés következtében megváltozhat. A változás mértéke az alapanyag összetételétől, a hőbevitel nagyságától és a lehűlés sebességétől függ. Egyes acélminőségeknél a gyors felmelegedés és lehűlés helyi keménységnövekedést eredményezhet, ami bizonyos terhelési körülmények között kedvezőtlen tulajdonságokat okozhat. A hőhatásövezet jelentősége különösen olyan alkatrészeknél nagy, amelyek később hegesztési, hajlítási vagy ismétlődő mechanikai terhelésnek lesznek kitéve. Nagy szilárdságú acéloknál, speciális ötvözeteknél és hőkezelt alapanyagoknál ezért indokolt lehet az alkalmazott vágási technológia anyagtechnológiai szempontú értékelése. A lézervágás általában keskenyebb hőhatásövezet kialakulását teszi lehetővé, mint a jelentősebb hőbevitellel járó hagyományos termikus eljárások. A tényleges anyagszerkezeti változás ugyanakkor a lézervágás esetében is vizsgálatot igényelhet. Amennyiben a termikus hatás teljes kizárása műszaki követelmény, a vízsugaras vágás megfelelő alternatívát jelenthet. Ennél az eljárásnál az anyag eltávolítása mechanikai erózióval történik, így nem jön létre a termikus vágásra jellemző hőhatásövezet. A vágási technológia kiválasztásakor tehát az alapanyag további igénybevételét is figyelembe kell venni, különösen akkor, ha az alkatrész biztonsági vagy nagy terhelésű szerkezet részeként működik.
Sorjaképződés, salakmaradványok és nem megfelelő élminőség
A vágási folyamat során kialakuló élminőség közvetlenül befolyásolja a további megmunkálhatóságot. A sorjás vagy salakmaradványokkal szennyezett alkatrészek gyakran további tisztítási, csiszolási vagy élmegmunkálási műveletet igényelnek. A plazma- és lángvágás során a megolvadt anyag egy része a vágott él alsó részén megszilárdulhat, salakszerű lerakódást képezve. Lézervágásnál is előfordulhat hasonló jelenség, különösen nem megfelelő vágási paraméterek, segédgázellátás vagy kedvezőtlen anyagminőség esetén. A vágási felület érdessége szintén meghatározó. Az egyenetlen, erősen barázdált felület kedvezőtlen lehet olyan alkatrészeknél, amelyeknél pontos illesztésre, megfelelő felületi érintkezésre vagy meghatározott felületkezelési minőségre van szükség. A sorjaképződés a szerelési munkát is megnehezítheti. Az éles peremek akadályozhatják az alkatrészek megfelelő felfekvését, sérülést okozhatnak a szerelés közben, és bizonyos alkalmazásoknál a kapcsolódó tömítések, vezetékek vagy más alkatrészek károsodását is előidézhetik. A felületkezelés előtti él-előkészítés különösen fontos. A porfestésnél, festésnél és más bevonatképzési eljárásoknál a megfelelő felülettisztaság és élkialakítás alapvetően befolyásolja a bevonat minőségét. A megmaradó sorja vagy rátapadt salak eltávolítása további munkaidőt és gépkapacitást igényel. Nagyobb darabszámok esetén ez a többletmunka a gyártás teljes gazdaságosságára is jelentős hatással lehet.
Hogyan befolyásolja a vágási minőség a későbbi hegesztést?
A hegesztett fémszerkezetek gyártásánál a megfelelő alkatrész-előkészítés meghatározó szerepet játszik a kötés minőségében. A vágott elemek geometriai pontossága befolyásolja a hegesztési hézagot, az illesztési helyzetet és a szükséges varratkialakítást. Amennyiben a csatlakozó felületek mérete vagy szöge eltér a tervezettől, a hegesztés előkészítése bonyolultabbá válhat. A túl nagy illesztési hézag egyes kötéseknél nagyobb hozaganyag-mennyiséget, módosított hegesztési paramétereket vagy külön előkészítést tehet szükségessé. A túl kicsi vagy egyenetlen hézag pedig akadályozhatja az előírt gyökbeolvadás biztosítását, illetve kedvezőtlen varratgeometriát eredményezhet. Külön figyelmet érdemel a vágott felületen kialakuló oxidréteg és egyéb szennyeződés. Oxigénnel végzett termikus vágás esetén a vágott felületen oxidréteg alakulhat ki. A réteg jellege és vastagsága az alkalmazott technológiától és az alapanyag tulajdonságaitól függ. Bizonyos hegesztési eljárásoknál az oxidált vagy szennyezett felület kedvezőtlenül befolyásolhatja a kötés kialakulását, ezért a megfelelő tisztítás és él-előkészítés elengedhetetlen.
A problémák különösen összetett, több alkatrészből álló hegesztett szerkezeteknél jelentkezhetnek. Ha az egyes elemek pontatlansága összeadódik, a teljes szerkezet geometriai méretei eltérhetnek a tervezettől. Ilyen esetben a hegesztő készülékek és rögzítések önmagukban nem képesek minden eltérést korrigálni. A nem megfelelően előkészített alkatrészek kényszerített összeillesztése további belső feszültségeket is létrehozhat. A pontos vágás ezért a hegesztési minőség egyik fontos előfeltétele, amely a későbbi alakváltozások mérséklését és a gyártás ismételhetőségét is támogatja.
Milyen problémák jelentkezhetnek a CNC élhajlítás során?
A lemezalkatrészek jelentős részét a vágás után hajlítással alakítják végleges formára. A CNC élhajlítás pontosságát azonban a kiinduló munkadarab geometriai állapota is befolyásolja. A hajlítás során az anyag a meghatározott hajlítási vonal mentén képlékeny alakváltozást szenved. A kialakuló szög és méret függ az anyagminőségtől, a lemezvastagságtól, a szerszámgeometriától és a gép beállításaitól. Ha a kivágott lemez mérete eltér az előírt értéktől, a hajlítás után kialakuló peremhossz is hibás lehet. A kiinduló hosszúsági eltérés tehát közvetlenül beépülhet a kész alkatrész geometriájába. A problémát tovább súlyosbíthatja a vágás során létrejött deformáció vagy a lemez síklapúságának romlása. A nem megfelelően felfekvő munkadarab pozicionálása nehezebb, ami a hajlítás helyének ismételhetőségét is kedvezőtlenül befolyásolhatja. A furatok és kivágások elhelyezkedése szintén fontos. Ha egy nyílás túl közel kerül a hajlítási vonalhoz, az alakítás során deformálódhat, még akkor is, ha a vágás önmagában pontos volt. Az ilyen problémák jelentős része már a tervezés és gyártás-előkészítés során felismerhető. A megfelelő alkatrésztervezésnél ezért a vágási pontosság mellett a hajlítási sugarakat, a lemezvastagságot, a furatok távolságát és az alkalmazott élhajlítási technológia korlátait is figyelembe kell venni.
Amikor a vágási hiba csak az összeszerelés során derül ki
Az alkatrészgyártás egyik legköltségesebb problémája, amikor egy korábbi műveletben keletkezett eltérés csak a gyártási folyamat későbbi szakaszában válik felismerhetővé. Egy önálló lemezalkatrész ellenőrzése során nem feltétlenül derül ki minden szerelhetőségi probléma. Előfordulhat, hogy a méretek külön-külön a megadott tűréseken belül vannak, de az egymáshoz kapcsolódó alkatrészek eltérései kedvezőtlen irányban adódnak össze. Ezt a jelenséget a gyártástechnikában tűréslánc-problémaként ismerjük. Egy összetett gépészeti szerkezetnél például több lemezalkatrész furatainak kell egymással megfelelő helyzetbe kerülniük. Ha minden alkatrésznél kisebb, azonos irányú eltérés jelentkezik, az összeépítés során a csavarok vagy más kötőelemek behelyezése nehézzé válhat. A hiba korrigálása ilyenkor utólagos furatmegmunkálást, alkatrészcserét vagy a szerkezet részleges visszabontását teheti szükségessé. Különösen érzékenyek lehetnek a mechatronikai rendszerek, ahol a mechanikai alkatrészeknek elektromos, pneumatikus vagy más működtető elemekkel kell pontosan együttműködniük. A helytelen furatpozíció, a nem megfelelő síklapúság vagy a pontatlan csatlakozófelület befolyásolhatja a vezetékek, szenzorok, lineáris vezetékek és más szerkezeti elemek elhelyezését. Az ilyen eltérések megelőzéséhez a vágási technológiát már a teljes szerelési folyamat ismeretében érdemes megválasztani.
A vágott él minősége és az alkatrész hosszú távú terhelhetősége
A vágási technológia hatása bizonyos esetekben az alkatrész használata során is jelentkezhet. A vágott felület érdessége, a kialakuló bemetszések, az anyagszerkezeti változások és a visszamaradó feszültségek befolyásolhatják az alkatrész terhelés alatti viselkedését. Ez különösen fontos olyan szerkezeti elemeknél, amelyek ismétlődő vagy változó nagyságú mechanikai igénybevételt kapnak. Az ismétlődő terhelésből származó kifáradási folyamat során a repedések gyakran geometriai vagy felületi feszültségkoncentrációs helyekről indulnak. Egy kedvezőtlenül kialakított belső sarok, bemetszés vagy durva vágott felület bizonyos körülmények között növelheti a helyi feszültséget. A vágott él állapotának jelentősége tehát túlmutathat a méretpontosságon és az esztétikai megjelenésen. Nagy terhelésű, biztonsági szempontból kritikus alkatrészeknél a megfelelő élkialakítást, az esetlegesen szükséges utómegmunkálást és a minőségellenőrzési követelményeket már a tervezési dokumentációban célszerű meghatározni. A technológiai döntés során az anyag fáradási tulajdonságait, a tervezett terhelési ciklusokat és az adott szerkezetre vonatkozó műszaki előírásokat együttesen szükséges értékelni.
Milyen különbségeket okozhat az alapanyag minősége?
Azonos vágási technológia eltérő eredményt adhat különböző alapanyagok esetében.
A szénacélok, a rozsdamentes acélok, az alumíniumötvözetek és a speciális nagy szilárdságú acélok hővezetési, hőtágulási és anyagszerkezeti tulajdonságai különböznek egymástól.
- A szénacélok oxigénnel támogatott lézervágása például sok alkalmazásban hatékony megoldást biztosíthat, ugyanakkor a vágott élen kialakuló oxidréteg bizonyos további műveleteknél eltávolítást igényelhet.
- Rozsdamentes acéloknál gyakran nitrogénes lézervágást alkalmaznak annak érdekében, hogy a vágott felületen mérsékeljék az oxidációt. Az eljárás megfelelő technológiai beállítás mellett kedvező élminőséget biztosíthat.
- Alumíniumlemezek megmunkálásakor a magas hővezető képesség, a jelentős hőtágulás és az ötvözet sajátosságai miatt különös figyelmet kell fordítani a vágási paraméterekre.
- Nagy szilárdságú vagy hőkezelt acéloknál a vágási folyamatból eredő hőhatás anyagszerkezeti változásokat idézhet elő, ezért bizonyos alkalmazásoknál az anyaggyártó technológiai ajánlásainak figyelembevétele is szükséges.
Az alapanyag kiválasztása és a vágási technológia meghatározása szorosan összefüggő gyártástechnológiai feladat. Egy olyan megoldás, amely általános szerkezeti acél esetében megfelelő eredményt biztosít, speciális ötvözetek vagy fokozott mechanikai követelmények mellett már további vizsgálatot igényelhet.
Hogyan növelhetik a vágási hibák a gyártási költségeket?
A vágási technológia gazdaságosságát gyakran a gépóradíj és a közvetlen vágási idő alapján értékelik. Ez fontos információ, de nem ad teljes képet az alkatrész előállításának költségéről. Egy olcsóbban kivágott alkatrész összességében drágább lehet, ha jelentős sorjázást, csiszolást, furatkorrekciót vagy más utómunkát igényel. A többletműveletek közvetlen munkaerő- és gépköltsége mellett az anyagmozgatás, a gyártásközi tárolás és a minőségellenőrzés erőforrásigényét is figyelembe kell venni. Ha a vágási hiba csak a hegesztés vagy a hajlítás után derül ki, a selejt értéke már az előző műveletek költségét is tartalmazza. Egy későn felismert geometriai eltérés ezért lényegesen nagyobb veszteséget okozhat, mint ugyanannak a hibának a közvetlenül vágás utáni felismerése. Sorozatgyártásban az ismétlődő kisebb problémák különösen jelentősek lehetnek. Amennyiben minden alkatrészen néhány perces utómegmunkálást kell végezni, a többletidő nagyobb darabszám mellett jelentős munkaórává növekedhet. Ehhez hozzáadódhat a gyártási kapacitás csökkenése és az átfutási idő meghosszabbodása. A műszakilag megfelelő vágási eljárás kiválasztásánál ezért célszerű az alkatrész teljes gyártási útját figyelembe venni. A valódi gazdaságosságot az alapanyag-felhasználás, a vágási idő, az utómunka, a minőségellenőrzés, a selejt és a kapcsolódó gyártási műveletek összesített költsége alapján lehet megítélni.
Hogyan előzhetők meg a vágási hibák már a gyártás-előkészítés során?
A megfelelő vágási technológia kiválasztása részletes műszaki előkészítést igényel. A folyamat kiindulópontja az alkatrész pontos funkcionális és geometriai követelményeinek meghatározása. A műszaki rajzon egyértelműen szerepelnie kell az alapanyag minőségének, a névleges vastagságnak, a kritikus méreteknek és a szükséges tűréseknek. A későbbi felhasználás szempontjából indokolt esetekben az élminőségre, a sorjamentességre és a vágott felület állapotára vonatkozó követelményeket is rögzíteni kell. A termikus vágási eljárások minőségi követelményeinek meghatározásához az ISO 9013 szabvány megfelelő keretrendszert biztosít. A szabvány a láng-, plazma- és lézervágott felületek geometriai és minőségi jellemzőinek osztályozásával foglalkozik. A szabvány alkalmazása azonban nem helyettesíti az alkatrész funkciójából eredő egyedi követelmények meghatározását. Egy pontos furatpozíciót vagy különleges illesztést igénylő szerkezeti elemnél további méret- és geometriai előírásokra lehet szükség. A gyártási dokumentáció alapján célszerű megvizsgálni, hogy az adott kontúr milyen technológiával állítható elő a szükséges minőségben. Összetett alkatrészeknél különösen hasznos lehet a gyárthatósági vizsgálat. Ennek során ellenőrizhető, hogy a tervezett geometria, a furatok elhelyezkedése, a keskeny anyaghidak és a későbbi hajlítási vonalak megfelelnek-e az alkalmazott technológia lehetőségeinek. Sorozatgyártás esetén a mintadarabok előállítása és mérési ellenőrzése segíthet a technológiai paraméterek véglegesítésében. A megfelelően előkészített gyártási folyamat csökkentheti annak kockázatát, hogy a hibák csak a későbbi szerelés vagy végellenőrzés során váljanak felismerhetővé.
Miért fontos a vágási technológia és a teljes gyártási folyamat összehangolása?
A modern alkatrészgyártásban a vágás, a hajlítás, a hegesztés, a felületkezelés és az összeszerelés egymással szoros technológiai kapcsolatban állnak. A megmunkálási folyamat akkor szervezhető hatékonyan, ha az egyes műveletek követelményeit már a gyártási terv elkészítésekor figyelembe veszik. Egy hajlított és hegesztett lemezalkatrésznél például a vágási technológia kiválasztásakor tudni kell, hogy mely felületek lesznek később csatlakozófelületek, mely furatok szolgálnak pozicionálási célra, és milyen méretpontosságot kell biztosítani az összeépítés során. Előfordulhat, hogy egyes kontúrok már sík állapotban megfelelő pontossággal kialakíthatók, míg más részleteket célszerű a hajlítást vagy hegesztést követően végleges méretre munkálni. Az ilyen döntésekhez a különböző gyártástechnológiák ismerete és a teljes alkatrészfunkció megértése szükséges. A műveletek összehangolása hozzájárulhat a gyártásközi korrekciók mérsékléséhez, a selejt csökkentéséhez és az ismételhető minőség biztosításához.
Különösen fontos ez összetett, nagy darabszámú alkatrészgyártási projektekben, ahol egyetlen technológiai probléma is több egymást követő munkafázis teljesítményét befolyásolhatja.
Hogyan tudunk segíteni?
Az Innomechanika Kft. a fémipari alkatrészek gyártását a műszaki előkészítéstől a kész részegységek előállításáig támogatja. Szolgáltatásaink között a 2D és 3D lézervágás, a CNC élhajlítás, a hegesztés és a kapcsolódó megmunkálási feladatok egyaránt megtalálhatók. A gyártási feladatok előkészítése során figyelembe vesszük az alapanyag tulajdonságait, az alkatrész geometriáját, a szükséges pontosságot és a további megmunkálási műveletek követelményeit. A megfelelő technológiai sorrend megtervezésével törekszünk arra, hogy a kivágott alkatrészek a következő gyártási fázisokban is megfeleljenek a műszaki elvárásoknak.
Amennyiben egyedi vagy sorozatgyártásra kerülő fémalkatrészek előállításához keres megbízható gyártópartnert, keresse szakembereinket. A műszaki dokumentáció alapján segítünk meghatározni a megfelelő megmunkálási megoldásokat, és árajánlatot készítünk a tervezett gyártási feladatra.