

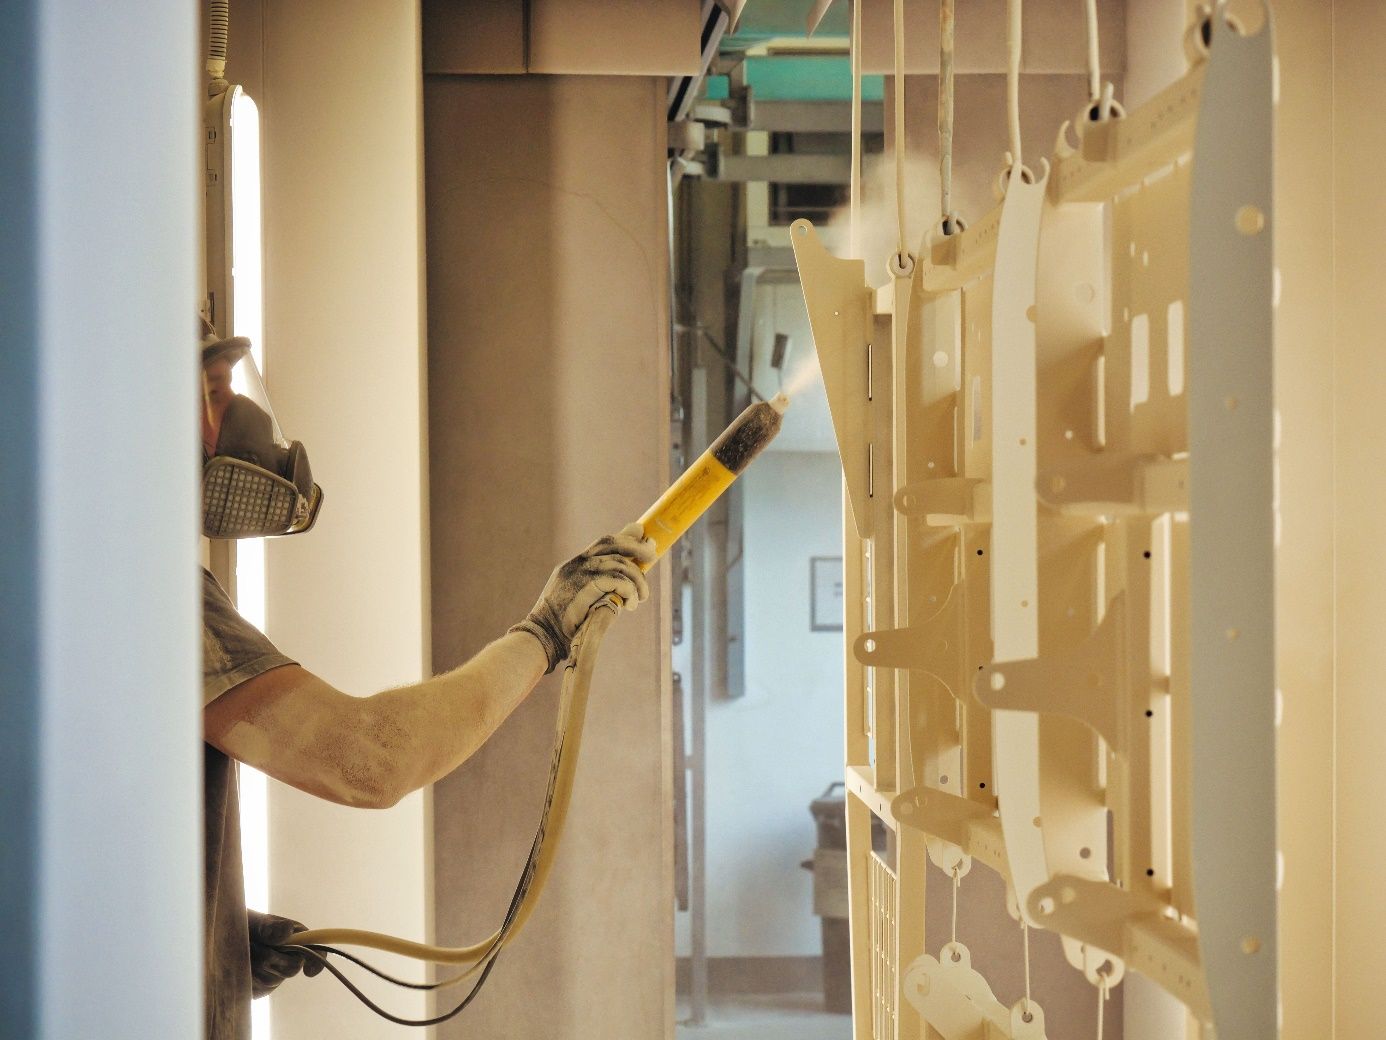
Bei einem pulverbeschichteten Teil fällt als Erstes die Farbe, das Licht und die Gleichmäßigkeit der Oberfläche auf. Während der Anwendung wird jedoch schnell klar, wie gut die Arbeit vor der Beschichtung durchdacht wurde. Die Farbschicht arbeitet nicht isoliert: Das Rohmaterial, die Verunreinigung während der Produktion, die Oberflächenvorbereitung und die Beschichtung bestimmen zusammen, wie sich das Teil in den kommenden Jahren verhalten wird. Kugelstrahlen und Pulverbeschichtung sind daher zwei Stationen in einem gemeinsamen Produktionsprozess, die aufeinander aufbauen. Das Sprühen entfernt einige der Oberflächenverunreinigungen und schafft die richtige Bedingung für die Beschichtung. Pulverbeschichtung sorgt für die fertige Oberfläche und den gewünschten Schutz. Das Ergebnis hängt davon ab, ob die beiden Verfahren an das jeweilige Material, die Geometrie und die Anwendungsumgebung angepasst sind. Diese Beziehung ist besonders wichtig bei Bauteilen, bei denen die Haltbarkeit nicht allein anhand von Farbe oder Beschichtungsdicke beurteilt werden kann.
Die Qualität der Beschichtung wird bereits durch den Zustand der Oberfläche bestimmt
Ein Metallteil erreicht selten die Oberflächenbehandlung, als käme es direkt von der Produktionslinie und direkt in die Lackierkabine. LaserschneidenSchweißen, Schleifen, Lagerung und Materialhandhabung können alle Spuren hinterlassen. Es kann Öl, Fingerabdrücke, Staub, Rost, Schweißrückstände oder kleine Mahlscheiben enthalten, die auf den ersten Blick kaum sichtbar sind. Diese Details wirken nicht immer äußerlich am Endprodukt, sind aber wichtig für die Haftung und Kontinuität der Beschichtung. Pulverbeschichtung sollte an einer richtig vorbereiteten, sauberen Oberfläche haften, die für das jeweilige System geeignet ist. Wenn Schmutz oder eine lose Oxidschicht unter die Beschichtung gelegt wird, kann dies die Haftung schwächen und im Laufe der Zeit Abspaltung, Blasen oder Korrosion verursachen. Das Problem ist oft unmittelbar nach dem Streichen nicht sichtbar. Ein Bauteil kann in der Werkstatt immer noch einheitlich erscheinen, und bei Außennutzung wird bei Feuchtigkeit, Temperaturschwankungen oder mechanischer Belastung bemerkbar, dass die Schichten kein ausreichend stabiles System bilden. Daher gilt die Das Ergebnis der Pulverbeschichtung sollte nicht ausschließlich an die Arbeit im Malkabinen gebunden sein. Der Weg zur Qualität der fertigen Oberfläche beginnt mit der Bewertung des Produktionsstatus. Das Spritzstrahlen ist dabei ein wichtiges Werkzeug, aber eine korrekte Vorbereitung ist ein umfassenderer Prozess: zu verstehen, welches Material kommt, was zuvor damit geschehen ist und welche Oberflächenbehandlung für die vorgesehene Verwendung erforderlich ist.
Was bewirkt das Kugelstrahlen?
Beim Spritzstrahlen kollidiert das bevorzugte Strahlmaterial mit der Oberfläche des Werkstücks. Das Verfahren eignet sich zum Entfernen von Rost, alten Beschichtungen, Schweißrückständen und anderen Oberflächenverunreinigungen und beeinflusst gleichzeitig die Rauheit der Oberfläche. Material, Form, Größe und Intensität des Korns beeinflussen die geformte Oberfläche. Die Aufgabe ist daher nicht einfach, das Metall “glänzend” oder “rau” zu machen; das Ziel ist es, die richtigen Bedingungen für das gewählte Beschichtungssystem zu schaffen. Die mechanische Vorbereitung kann besonders nützlich für Stahlelemente sein, die Korrosionsprodukte oder Herstellungsrückstände auf ihrer Oberfläche haben. Eine richtig ausgewählte Behandlung kann eine sauberere Basis bieten und ein Oberflächenprofil schaffen, das der Beschichtung hilft, zu haften. Scharfe Schneidkanten und kleinere Mängel aus dem Herstellungsprozess erfordern ebenfalls Aufmerksamkeit: In manchen Fällen müssen sie separat mit Entgratung oder Fasen behandelt werden, da das Spritzstrahlen keinen Ersatz für alle vorherigen Bearbeitungen darstellt. Die Abfolge der Vorgänge hängt vom Zustand des Bauteils und dem gewünschten Endergebnis ab. Sprühen ist jedoch keine universelle Lösung für alle Materialien und alle Schmutz. Zum Beispiel muss eine fettige, ölige Oberfläche vor dem Strahlen ordnungsgemäß gereinigt werden. Ist Öl vorhanden, kann die Behandlung den Schmutz verbreiten und das Strahlmaterial kontaminieren, sodass der nächste Schritt nicht mehr auf einem sauberen Substrat basiert. Oberflächenreinigung, Entfettung und mechanische Vorbereitung sind ergänzende Verfahren. Die Informationen unseres Unternehmens zur Oberflächenbehandlung betonen außerdem, dass die Vorbereitungsmethode an das Material, die Verunreinigung und die weitere Behandlung angepasst werden muss.
Wie rau sollte die Oberfläche vor der Pulverbeschichtung sein?
Oberflächenrauheit wird oft so bezeichnet, als ob eine rauere Oberfläche automatisch zu besserer Haftung führt. Die Praxis ist nuancierter. Die Pulverbeschichtung muss richtig am Substrat haften, was Sauberkeit und einen für das Beschichtungssystem geeigneten Oberflächenzustand erfordert. Ein zu glattes, kontaminiertes oder oxidiertes Substrat birgt ein anderes Risiko als ein Bauteil, das zu rau, empfindlich oder dünn ist. Ein optimales Profil ist keine eigenständige Eigenschaft, sondern das Ergebnis einer Passung zwischen Werkstück und verwendeter Technologie. Die Wahl des Oberflächenprofils hängt auch vom verwendeten Strahlmaterial und der verwendeten Fassung ab. Form, Größe, Härte der Maserung und die Dauer der Behandlung bestimmen das Endergebnis. Dasselbe Verfahren kann auf einen dicken Stahlrahmen, ein dünnes Blechgehäuse oder ein Präzisionsteil unterschiedliche Auswirkungen haben. Im Fall des einen ist das Ziel eine robuste Reinigung, während im anderen auch Maßgenauigkeit und ästhetische Oberfläche geschützt werden müssen. Deshalb ist es nicht praktikabel, die Parameter des Spritzstrahlens ausschließlich von der Beschichtungsseite zu bestimmen. Das Oberflächenbehandlungsunternehmen muss mit dem Rohstoff, der zulässigen Größenänderung, etwaigen Verbindungen und den Oberflächenanforderungen für das Endprodukt vertraut sein. Die technischen Datenblätter, die Produktionszeichnung und die vereinbarten Oberflächenqualitätsanforderungen bilden den Rahmen. Die genauen Rauheits- und Sauberkeitswerte sind daher immer mit der jeweiligen Bauteil- und Beschichtungsanlage verknüpft; ein allgemeiner numerischer Wert allein garantiert keine Haltbarkeit.
Die Form des Teils ist ebenfalls Teil der Vorbereitung
Während der Oberflächenbehandlung können flache, leicht zugängliche Oberflächen leicht Aufmerksamkeit erregen. Ecken, Löcher, Ausschnitte, Schweißnähte, Kanten und abgedeckte Oberflächen sind jedoch oft die herausforderndsten in Bezug auf die Haltbarkeit. Die Pulverbeschichtung muss sich auch an verschiedenen Stellen des Werkstücks korrekt bilden, und das Sprühen muss auch Flächen erreichen, die aufgrund der komplexen Geometrie des fertigen Teils schwerer zugänglich sind. Eine lasergeschnittene Kante, ein Schweißspritzer oder ein Mahl kann ebenfalls die Kontinuität der Beschichtung beeinträchtigen. Oberhalb einer scharfen Kante kann die Beschichtung leichter dünner werden, und Rückstände um die Naht können lokale Haftungsprobleme verursachen. Vor der Pulverbeschichtung reicht es daher nicht aus, zu prüfen, ob das Werkstück im Allgemeinen sauber ist. Auch Details sollten überprüft werden: ob es innere Ecken gibt, die schwer zu sprühen sind, geschlossene Abschnitte, versteckte Verbindungen oder Bearbeitungsspuren, die zusätzliche Vorbereitung erfordern. Die Geometrie tritt in der Entwurfsphase in den Prozess ein. Wenn ein Teil regelmäßig pulverbeschichtet wird, lohnt es sich, neben der Herstellbarkeit auch eine Oberflächenbehandlung in Betracht zu ziehen. Wo das Design es zulässt, kann das Reduzieren unnötiger Taschen, schwer zu reinigende Lücken oder unzugänglichen Oberflächen zu einfacheren und vorhersehbareren Arbeiten führen. Das bedeutet nicht, dass jede Konstruktion zum Streichen neu gestaltet werden muss. Vielmehr geht es um eine realistische Erwartung einer langlebigen Beschichtung durch Koordinierung von Bau, Herstellung und Oberflächenbehandlung.
Stahl, verzinkte Oberflächen und Aluminium erfordern unterschiedliche Vorbereitungen
Metallteile, die identisch aussehen, können nicht zwangsläufig auf dieselbe Weise behandelt werden. Schwarzer Stahl, verzinkter Stahl und Aluminium haben unterschiedliche Oberflächeneigenschaften, weshalb eine andere Vorbereitungsmethode erforderlich sein kann. Im Fall von Stahl kann die Rostentfernung besonders betont werden; bei verzinkten Elementen kann auch der Schutz der vorhandenen Zinkschicht eine Aufgabe sein, und im Fall von Aluminium muss der Oberflächenzustand und die Empfindlichkeit des Materials berücksichtigt werden. Die Technologie wird daher durch den Namen des Rohstoffs und den tatsächlichen Oberflächenzustand gemeinsam bestimmt. Verzinkter Stahl zeigt besonders deutlich, warum die richtige Intensität wichtig ist. Die Zinkschicht ist Teil des Korrosionsschutzes, daher muss die Vorbereitung dazu beitragen, dass die nachfolgende Beschichtung haftet, ohne diese Schicht unnötig zu beschädigen. In solchen Fällen kann ein sanftes Sweep-Sprühen an die jeweilige Oberfläche angepasst sein; die Behandlungsmethode muss anhand des Zustands der Zinkschicht und des geplanten Beschichtungssystems bestimmt werden. Die Richtlinien des Herstellers von Pulverbeschichtung betonen ausdrücklich, dass es bei der mechanischen Herstellung von verzinkten Bauteilen wichtig ist, die vorhandene Schicht zu erhalten und restliche Körner oder Staub zu entfernen. Neben dem Rohstoff bestimmt auch die Betriebsumgebung die Anforderungen. Ein Innengehäuse, eine Außenstützstruktur und eine regelmäßig gereinigte Ausrüstung erhalten unterschiedliche Lasten. Luftfeuchtigkeit, UV-Strahlung, Temperaturschwankungen, Chemikalien und mechanische Belastungen spielen eine andere Rolle. Daher kann die Leistung einer Beschichtung nicht allein anhand des Farb- oder Pulverbeschichtungsnamens beurteilt werden. Der vorgesehene Anwendungsfall muss Ausgangspunkt sein, und Vorbereitung, Beschichtungssystem und Inspektionsmethode müssen dafür ausgewählt werden. Die Haltbarkeit hängt vom Design, Zustand, Umgebung und der gesamten technologischen Kette des Werkstücks ab.
Die gereinigte Oberfläche muss bis zur Beschichtung geschützt werden
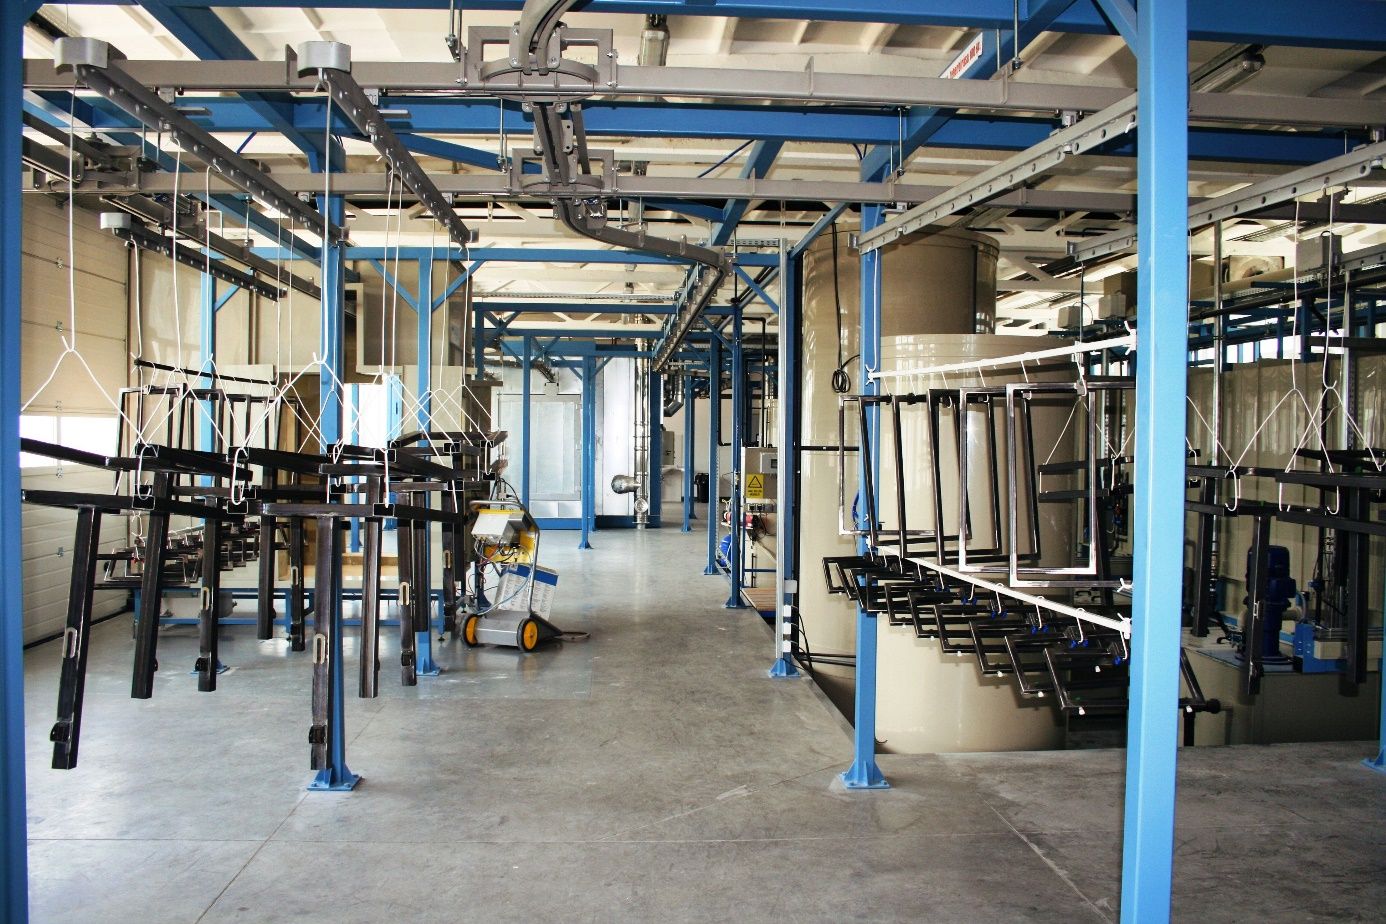
Nach dem Strahlen wird die Werkstücksoberfläche vorbereitet, aber noch nicht fertiggestellt. Restliches Strahlmaterial und Staub müssen entfernt werden, wobei darauf geachtet wird, dass die Oberfläche nicht erneut kontaminiert wird, bis sie beschichtet ist. Lagerung, manuelle Handhabung, Staub oder Feuchtigkeit in der Werkstattluft können den vorbereiteten Zustand beeinflussen. Im Fall von Stahl kann je nach Umgebung und vergangener Zeit eine neue Oxidation auftreten, daher müssen Abfolge und Zeitpunkt der Arbeiten an die Produktionsreihenfolge angepasst werden. Öl in der Hand oder kontaminierte Handschuhe erscheinen wie ein kleines Detail, kann aber dennoch das bereits während der Vorbereitung entfernte Elemente an die Oberfläche bringen. Handhabungsdisziplin ist daher keine administrative Ergänzung, sondern Teil der Oberflächenqualität. Ein richtig vorbereitetes Teil muss sauber bewegt und unter Bedingungen auf Pulverbeschichtung übertragen werden, bei denen der Zustand der Oberfläche erhalten bleiben kann. Aus Prozesssicht ist es wichtig, dass Vorbereitung und Pulverbeschichtung nicht als zwei eigenständige Dienstleistungen präsentiert werden. Gibt es keinen klaren Transfer zwischen Sprühanlage und Beschichtungsanlage, ist es schwieriger festzustellen, wo ein nachfolgender Haft- oder Oberflächendefekt aufgetreten ist. Bei sequentiellen Operationen helfen die Identifikation der Verantwortlichkeiten, der Zustand des Werkstücks und die Klärung der Abnahmekriterien für eine vorhersehbare Produktion.
Die Verhandlung über die Haltbarkeit beginnt mit der Nutzung
Bei der Diskussion der Oberflächenbehandlungsbedürfnisse lohnt es sich, mit dem Endprodukt zu beginnen. Wo wird das Teil eingesetzt? Drinnen oder draußen? Wird es regelmäßig Feuchtigkeit, Waschmittel, Hitze oder Verschleiß ausgesetzt? Wird es auf einer sichtbaren Oberfläche platziert, auf der auch das Aussehen wichtig ist, oder funktioniert es in einer Maschine, in der der funktionale Schutz am wichtigsten ist? Diese Fragen helfen dabei, den Umfang der Aufgabe zu bestimmen und vermeiden, von der Beschichtung Leistung zu erwarten, die nicht von der vereinbarten Technologie unterstützt wird. Im technischen Gespräch vor der Produktion sind neben der Zeichnung auch das Rohmaterial, die vorherige Bearbeitung des Teils und kritische Oberflächen wichtig. Wenn der Auftrag nur “Pulverbeschichtung” angibt, wird noch nicht offenbart, welche Art von Sauberkeit, Vorbereitung, Erscheinung oder Inspektion der Nutzer erwartet. Eine detailliertere Beratung bedeutet nicht komplizierte Dokumentation für alle Arbeiten. Sie ist darauf ausgelegt, sicherzustellen, dass die Teilnehmer dasselbe in Bezug auf Haltbarkeit und akzeptable Oberflächenqualität verstehen.
Der Ausgangspunkt der Arbeit wird typischerweise durch folgende Informationen klargestellt:
- Größe und Gewicht des Rohmaterials und des Werkstücks sowie die wichtigsten geometrischen Details;
- frühere Produktionsprozesse wie Laserschneiden, Schweißen, Schleifen oder Verzinken;
- die erwartete Umgebung und Last des Endteils;
- die gewünschte Farbe, Glanz, Erscheinungsklasse und sichtbare Oberflächen;
- alle spezifischen Anforderungen an die Leistung, Prüfung oder Dokumentation der Beschichtung.
Auf dieser Grundlage lässt sich beurteilen, welche Art der Vorbereitung gerechtfertigt ist, ob neben dem Strahlen weitere Reinigungsmaßnahmen erforderlich sind und welche Beschichtungsanforderungen für das Bauteil geeignet sind. Der genaue Reinheitsgrad, das Oberflächenprofil, die Schichtdicke und das Testverfahren müssen stets zusammen mit der technischen Spezifikation, dem gewählten Beschichtungssystem und der Betriebsumgebung bestimmt werden. Auch die vorherige Klärung der Bedingungen macht die anschließende Qualitätskontrolle sinnvoll.
Die Vorbereitung steuert zudem das Risiko einer Nachbearbeitung
Die wirtschaftlichen Folgen der Entscheidung der Oberflächenbehandlung werden oft erst später deutlich. Wenn ein Teil nicht die Anforderungen an die Verwendung oder das Erscheinungsbild nach der Pulverbeschichtung erfüllt, beschränkt sich die Reparatur nicht immer auf das Entfernen der Farbschicht und das erneute Auftragen. Das Teil muss aus dem Produktionsprozess genommen, inspiziert, neu vorbereitet und in weitere Operationen eingesetzt werden. Im Fall eines zusammengebauten Produkts kann der Zugang ebenfalls schwieriger sein. Neben der Oberflächenbehandlung kann der Aufwand daher auch die Produktionsplanung, die Materialhandhabung und den Transport beeinflussen. Daher sollte eine korrekte Vorbereitung nicht nur zu Beginn des technologischen Weges als Kostenfaktor angesehen werden. Die Frage ist, mit welchem Risiko die Verbindung zwischen Werkstück und Beschichtung hergestellt werden kann und wie viel Unsicherheit im Prozess bleibt. Im Fall eines einfachen Bauteils kann die Anforderung kurz dokumentiert werden. Im Fall einer komplexen, Außen- oder hochwertigen Struktur kann es notwendig sein, die kritischen Flächen, das Teststück, die Inspektion und die Übergabebedingungen genauer zu verhandeln. Die richtige Ebene hängt immer von der Rolle des Produkts ab. Ein frühes Gespräch zwischen Designer, Hersteller und Oberflächenbehandlung ist besonders nützlich, wenn die Zeichnung noch modifiziert werden kann. Eine schwer zugängliche Innenfläche, eine scharfe Kante oder eine geschlossene Fuge kann später behandelt werden, aber die Lösung erfordert möglicherweise mehr Vorbereitung oder eine spezielle Inspektion. Wenn diese Details bereits im RFQ widerspiegelt sind, wird der Technologievorschlag näher an die eigentliche Aufgabe herangeführt und vergleichbare Angebote werden von demselben Ausgangspunkt aus generiert.
Ein Transfer zwischen der digitalen Zeichnung und der physischen Oberfläche ist erforderlich
In der modernen Fertigung können Bauteildaten typischerweise in digitalen Zeichnungen und Produktionssystemen erfasst werden. Diese können Material, Maße und geometrische Toleranzen genau erfassen, liefern jedoch nicht immer wichtige Vorläufer für die Oberflächenbehandlung. Die Zeichnung allein zeigt nicht, wie lange das Teil gelagert wurde, ob Öl- oder Behandlungsspuren vorhanden sind oder ob Schweißspritzer auf einer abgedeckten Fläche zurückgelassen wurden. Die digitale Dokumentation und der tatsächliche Zustand des Werkstücks müssen sich daher bei der Übergabe treffen. Dies ist keine Einschränkung der digitalen Produktionsdaten, sondern eine Anerkennung, dass andere Fragen beantwortet werden. Das CAD-Modell zeigt die Form, und die Oberflächenbehandlungsspezifikation beschreibt die erforderliche Sauberkeit, das Aussehen und die Leistung. Die Produktionshistorie und die physische Sichtprüfung vervollständigen das Bild. Wenn es eine Diskrepanz zwischen der Zeichnungsannahme und dem tatsächlichen Werkstück gibt, lohnt es sich, dies vor der Vorbereitung zu klären, da es nach der Pulverbeschichtung schwieriger ist, die Trennung der geplanten und tatsächlichen Prozesse zurückzuverfolgen. Die Rolle der Dokumente ist stark, wenn die Teilnehmer dieselbe Version verwenden und die Erwartungen nicht nur mündlich übermittelt werden. Insbesondere bei mehreren Produktionsstandorten oder Wiederholungsaufträgen ist es wichtig, dass die Zeichnung, die Oberflächenbehandlungsspezifikation und die Abnahmebedingung gemeinsam verfügbar sind. Der digitale Auftrag ersetzt daher keine professionelle Sichtprüfung; er schafft einen gemeinsamen Rahmen dafür, was am Werkstück überprüft werden muss und welches Ergebnis als angemessen gilt.
Qualität wird an mehreren Stellen des Prozesses sichtbar
Bei der Endprüfung können Farb- und Oberflächengleichmäßigkeit leicht visuell überprüft werden. Um Haftung, Schichtdicke oder Korrosionsbeständigkeit zu beurteilen, können jedoch die im Auftrag angegebene Testmethode und Akzeptanzbedingungen erforderlich sein. Nicht alle Teile benötigen denselben Test, und kein Prüfteil oder Prüfpanel ersetzt automatisch die eigentliche Prozesssteuerung der Werkstücke. Die Inspektion muss an die Rolle des Produkts und das Risiko angepasst werden. Die Haltbarkeit der Beschichtung wird durch mehrere Faktoren bestimmt: den Zustand des Rohmaterials, die Effizienz der Reinigung und Vorbehandlung, die Konstruktion des Werkstücks, das gewählte Beschichtungssystem sowie dessen Anwendung und Aushärtung. Oberflächenvorbereitung ist daher Voraussetzung, ersetzt jedoch nicht die richtige Materialwahl oder ein kontrolliertes Pulverbeschichtungsverfahren. Das gesamte System kann bewertet werden, wenn die Anforderungen der einzelnen Schritte miteinander übereinstimmen. Dieser Ansatz ist auch wichtig, um Beschwerden und Nachbearbeitungen zu verhindern. Wenn eine Beschichtung vorzeitig beschädigt wird, liegt die Erklärung möglicherweise nicht an einem einzelnen fehlerhaften Vorgang vor. Es kann sein, dass die Konstruktion des Bauteils die Reinigung erschwerte; die Schleif- oder Behandlungsintensität für das Grundmaterial nicht geeignet war; die Oberfläche wurde vor der Pulverbeschichtung erneut kontaminiert; oder das Endprodukt wird in einer anderen Umgebung als angegeben verwendet. Die Ausrichtung der Prozessschritte ist nützlich, da Qualitätsprobleme entlang des Werkstücks und nicht nur auf der fertigen Oberfläche untersucht werden können.
Ein Werkstück, geteilte technologische Verantwortung
Die Beziehung zwischen Spritzstrahlen und Pulverbeschichtung kann gut gehandhabt werden, wenn das Werkstück als Teil eines einzigen, kohärenten Herstellungsprozesses betrachtet wird. Die Vorbereitung bestimmt die Grundlage, auf der die Beschichtung aufgetragen wird; das Beschichtungssystem bestimmt, welcher Oberflächenzustand erforderlich ist; und die Umgebung, in der es verwendet wird, bestimmt, welche Leistung vom Endprodukt erwartet wird. Wenn zwischen diesen drei Aspekten kein Zusammenhang besteht, kann die “permanente Pulverbeschichtung” leicht zu allgemein bleiben.
Technische Beratung muss nicht kompliziert sein. Ein kurzer Überblick über die Zeichnung, das Rohmaterial, die Betriebsumgebung und die sichtbaren Oberflächen kann bereits zeigen, wo besondere Aufmerksamkeit erforderlich ist. Der Prozessor kann so rechtzeitig feststellen, ob eine andere Vorbereitung, sorgfältigeres Sprühen oder eine präzisere Oberflächenqualitätsanforderung für einen Teil des Teils erforderlich ist. Der Kunde kann ein Angebot vergleichen, das nicht nur den Namen der durchzuführenden Operation, sondern auch den tatsächlichen Inhalt der Aufgabe beschreibt.
Bei Innomechanika sind sowohl Spritzstrahlen als auch elektrostatische Pulverbeschichtung verfügbare Oberflächenbehandlungsdienstleistungen. Kennt man das Material, die Konstruktion und die vorgesehene Verwendung des Bauteils, kann man sich darauf einigen, welche Vorbereitung für die Beschichtung geeignet ist. Im Fall eines bestimmten Werkstücks bilden die technische Zeichnung, die Bezeichnung des Rohmaterials und die Anforderungen an die Oberfläche den gemeinsamen Ausgangspunkt. Daher gilt die Entscheidung nicht für eine einzelne Operation, sondern für den gesamten Oberflächenbehandlungsweg des fertigen Teils.