by admin admin

Schrotstrahlen und Pulverbeschichtung: Die Haltbarkeit der Beschichtung beginnt mit der Vorbereitung

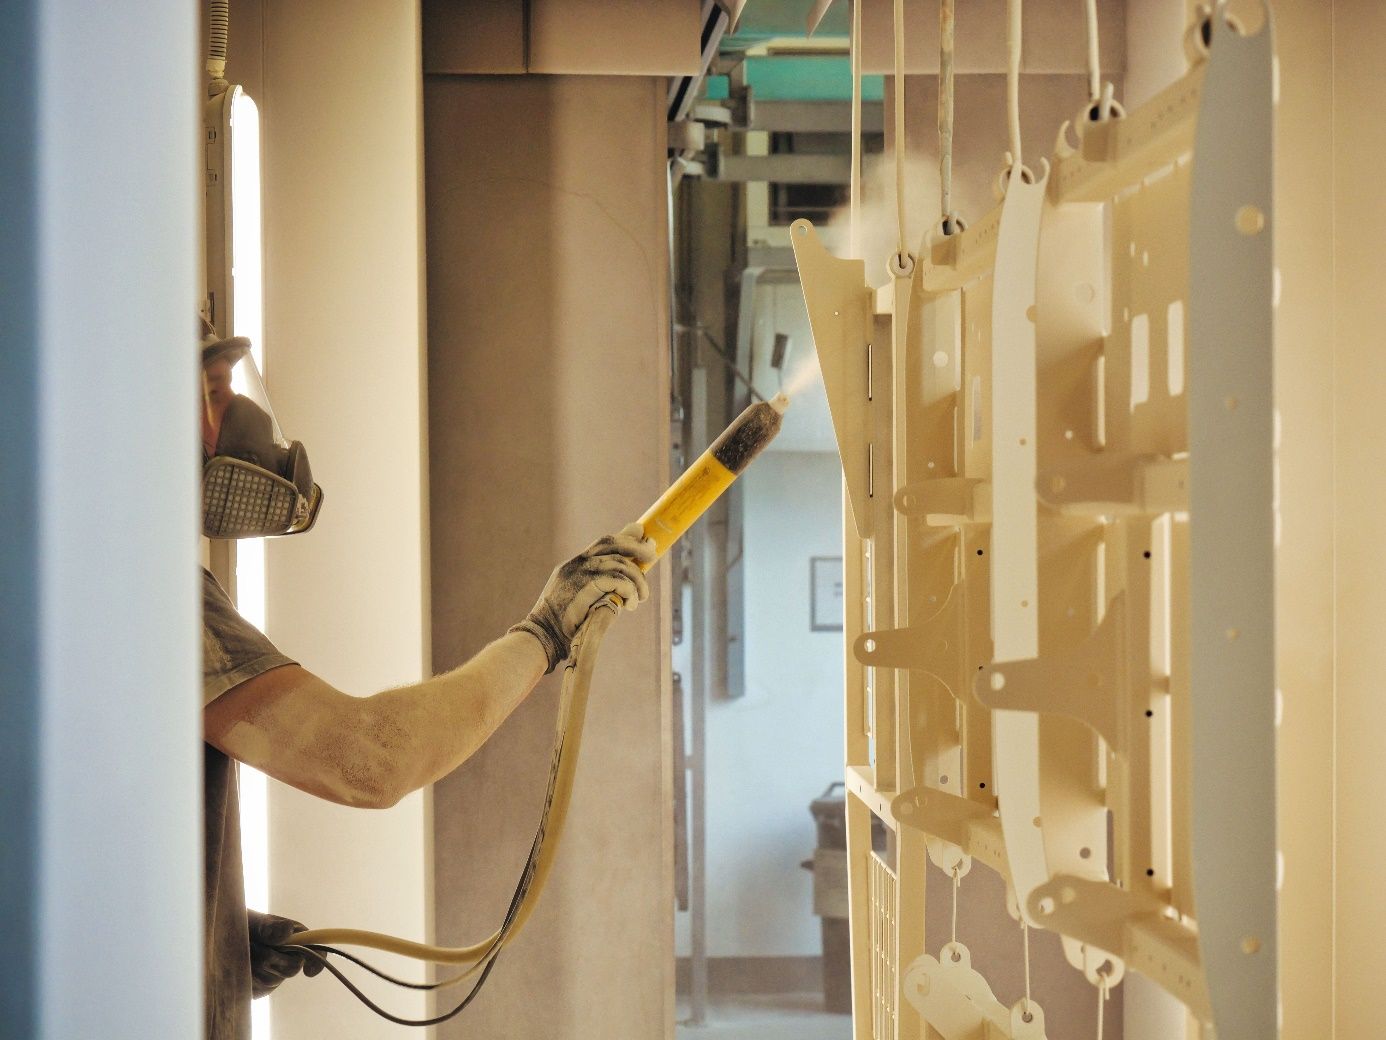
Bei einem pulverbeschichteten Teil fällt als Erstes die Farbe, das Licht und die Gleichmäßigkeit der Oberfläche auf. Während der Anwendung wird jedoch schnell klar, wie gut die Arbeit vor der Beschichtung durchdacht wurde. Die Farbschicht arbeitet nicht isoliert: Das Rohmaterial, die Verunreinigung während der Produktion, die Oberflächenvorbereitung und die Beschichtung bestimmen zusammen, wie sich das Teil in den kommenden Jahren verhalten wird. Kugelstrahlen und Pulverbeschichtung sind daher zwei Stationen in einem gemeinsamen Produktionsprozess, die aufeinander aufbauen. Das Sprühen entfernt einige der Oberflächenverunreinigungen und schafft die richtige Bedingung für die Beschichtung. Pulverbeschichtung sorgt für die fertige Oberfläche und den gewünschten Schutz. Das Ergebnis hängt davon ab, ob die beiden Verfahren an das jeweilige Material, die Geometrie und die Anwendungsumgebung angepasst sind. Diese Beziehung ist besonders wichtig bei Bauteilen, bei denen die Haltbarkeit nicht allein anhand von Farbe oder Beschichtungsdicke beurteilt werden kann.
Die Qualität der Beschichtung wird bereits durch den Zustand der Oberfläche bestimmt

Ein Metallteil erreicht selten die Oberflächenbehandlung, als käme es direkt von der Produktionslinie und direkt in die Lackierkabine. LaserschneidenSchweißen, Schleifen, Lagerung und Materialhandhabung können alle Spuren hinterlassen. Es kann Öl, Fingerabdrücke, Staub, Rost, Schweißrückstände oder kleine Mahlscheiben enthalten, die auf den ersten Blick kaum sichtbar sind. Diese Details wirken nicht immer äußerlich am Endprodukt, sind aber wichtig für die Haftung und Kontinuität der Beschichtung. Pulverbeschichtung sollte an einer richtig vorbereiteten, sauberen Oberfläche haften, die für das jeweilige System geeignet ist. Wenn Schmutz oder eine lose Oxidschicht unter die Beschichtung gelegt wird, kann dies die Haftung schwächen und im Laufe der Zeit Abspaltung, Blasen oder Korrosion verursachen. Das Problem ist oft unmittelbar nach dem Streichen nicht sichtbar. Ein Bauteil kann in der Werkstatt immer noch einheitlich erscheinen, und bei Außennutzung wird bei Feuchtigkeit, Temperaturschwankungen oder mechanischer Belastung bemerkbar, dass die Schichten kein ausreichend stabiles System bilden. Daher gilt die Das Ergebnis der Pulverbeschichtung sollte nicht ausschließlich an die Arbeit im Malkabinen gebunden sein. Der Weg zur Qualität der fertigen Oberfläche beginnt mit der Bewertung des Produktionsstatus. Das Spritzstrahlen ist dabei ein wichtiges Werkzeug, aber eine korrekte Vorbereitung ist ein umfassenderer Prozess: zu verstehen, welches Material kommt, was zuvor damit geschehen ist und welche Oberflächenbehandlung für die vorgesehene Verwendung erforderlich ist.

Was bewirkt das Kugelstrahlen?

Beim Spritzstrahlen kollidiert das bevorzugte Strahlmaterial mit der Oberfläche des Werkstücks. Das Verfahren eignet sich zum Entfernen von Rost, alten Beschichtungen, Schweißrückständen und anderen Oberflächenverunreinigungen und beeinflusst gleichzeitig die Rauheit der Oberfläche. Material, Form, Größe und Intensität des Korns beeinflussen die geformte Oberfläche. Die Aufgabe ist daher nicht einfach, das Metall “glänzend” oder “rau” zu machen; das Ziel ist es, die richtigen Bedingungen für das gewählte Beschichtungssystem zu schaffen. Die mechanische Vorbereitung kann besonders nützlich für Stahlelemente sein, die Korrosionsprodukte oder Herstellungsrückstände auf ihrer Oberfläche haben. Eine richtig ausgewählte Behandlung kann eine sauberere Basis bieten und ein Oberflächenprofil schaffen, das der Beschichtung hilft, zu haften. Scharfe Schneidkanten und kleinere Mängel aus dem Herstellungsprozess erfordern ebenfalls Aufmerksamkeit: In manchen Fällen müssen sie separat mit Entgratung oder Fasen behandelt werden, da das Spritzstrahlen keinen Ersatz für alle vorherigen Bearbeitungen darstellt. Die Abfolge der Vorgänge hängt vom Zustand des Bauteils und dem gewünschten Endergebnis ab. Sprühen ist jedoch keine universelle Lösung für alle Materialien und alle Schmutz. Zum Beispiel muss eine fettige, ölige Oberfläche vor dem Strahlen ordnungsgemäß gereinigt werden. Ist Öl vorhanden, kann die Behandlung den Schmutz verbreiten und das Strahlmaterial kontaminieren, sodass der nächste Schritt nicht mehr auf einem sauberen Substrat basiert. Oberflächenreinigung, Entfettung und mechanische Vorbereitung sind ergänzende Verfahren. Die Informationen unseres Unternehmens zur Oberflächenbehandlung betonen außerdem, dass die Vorbereitungsmethode an das Material, die Verunreinigung und die weitere Behandlung angepasst werden muss.

Wie rau sollte die Oberfläche vor der Pulverbeschichtung sein?

Oberflächenrauheit wird oft so bezeichnet, als ob eine rauere Oberfläche automatisch zu besserer Haftung führt. Die Praxis ist nuancierter. Die Pulverbeschichtung muss richtig am Substrat haften, was Sauberkeit und einen für das Beschichtungssystem geeigneten Oberflächenzustand erfordert. Ein zu glattes, kontaminiertes oder oxidiertes Substrat birgt ein anderes Risiko als ein Bauteil, das zu rau, empfindlich oder dünn ist. Ein optimales Profil ist keine eigenständige Eigenschaft, sondern das Ergebnis einer Passung zwischen Werkstück und verwendeter Technologie. Die Wahl des Oberflächenprofils hängt auch vom verwendeten Strahlmaterial und der verwendeten Fassung ab. Form, Größe, Härte der Maserung und die Dauer der Behandlung bestimmen das Endergebnis. Dasselbe Verfahren kann auf einen dicken Stahlrahmen, ein dünnes Blechgehäuse oder ein Präzisionsteil unterschiedliche Auswirkungen haben. Im Fall des einen ist das Ziel eine robuste Reinigung, während im anderen auch Maßgenauigkeit und ästhetische Oberfläche geschützt werden müssen. Deshalb ist es nicht praktikabel, die Parameter des Spritzstrahlens ausschließlich von der Beschichtungsseite zu bestimmen. Das Oberflächenbehandlungsunternehmen muss mit dem Rohstoff, der zulässigen Größenänderung, etwaigen Verbindungen und den Oberflächenanforderungen für das Endprodukt vertraut sein. Die technischen Datenblätter, die Produktionszeichnung und die vereinbarten Oberflächenqualitätsanforderungen bilden den Rahmen. Die genauen Rauheits- und Sauberkeitswerte sind daher immer mit der jeweiligen Bauteil- und Beschichtungsanlage verknüpft; ein allgemeiner numerischer Wert allein garantiert keine Haltbarkeit.

Die Form des Teils ist ebenfalls Teil der Vorbereitung

Während der Oberflächenbehandlung können flache, leicht zugängliche Oberflächen leicht Aufmerksamkeit erregen. Ecken, Löcher, Ausschnitte, Schweißnähte, Kanten und abgedeckte Oberflächen sind jedoch oft die herausforderndsten in Bezug auf die Haltbarkeit. Die Pulverbeschichtung muss sich auch an verschiedenen Stellen des Werkstücks korrekt bilden, und das Sprühen muss auch Flächen erreichen, die aufgrund der komplexen Geometrie des fertigen Teils schwerer zugänglich sind. Eine lasergeschnittene Kante, ein Schweißspritzer oder ein Mahl kann ebenfalls die Kontinuität der Beschichtung beeinträchtigen. Oberhalb einer scharfen Kante kann die Beschichtung leichter dünner werden, und Rückstände um die Naht können lokale Haftungsprobleme verursachen. Vor der Pulverbeschichtung reicht es daher nicht aus, zu prüfen, ob das Werkstück im Allgemeinen sauber ist. Auch Details sollten überprüft werden: ob es innere Ecken gibt, die schwer zu sprühen sind, geschlossene Abschnitte, versteckte Verbindungen oder Bearbeitungsspuren, die zusätzliche Vorbereitung erfordern. Die Geometrie tritt in der Entwurfsphase in den Prozess ein. Wenn ein Teil regelmäßig pulverbeschichtet wird, lohnt es sich, neben der Herstellbarkeit auch eine Oberflächenbehandlung in Betracht zu ziehen. Wo das Design es zulässt, kann das Reduzieren unnötiger Taschen, schwer zu reinigende Lücken oder unzugänglichen Oberflächen zu einfacheren und vorhersehbareren Arbeiten führen. Das bedeutet nicht, dass jede Konstruktion zum Streichen neu gestaltet werden muss. Vielmehr geht es um eine realistische Erwartung einer langlebigen Beschichtung durch Koordinierung von Bau, Herstellung und Oberflächenbehandlung.

Stahl, verzinkte Oberflächen und Aluminium erfordern unterschiedliche Vorbereitungen

Metallteile, die identisch aussehen, können nicht zwangsläufig auf dieselbe Weise behandelt werden. Schwarzer Stahl, verzinkter Stahl und Aluminium haben unterschiedliche Oberflächeneigenschaften, weshalb eine andere Vorbereitungsmethode erforderlich sein kann. Im Fall von Stahl kann die Rostentfernung besonders betont werden; bei verzinkten Elementen kann auch der Schutz der vorhandenen Zinkschicht eine Aufgabe sein, und im Fall von Aluminium muss der Oberflächenzustand und die Empfindlichkeit des Materials berücksichtigt werden. Die Technologie wird daher durch den Namen des Rohstoffs und den tatsächlichen Oberflächenzustand gemeinsam bestimmt. Verzinkter Stahl zeigt besonders deutlich, warum die richtige Intensität wichtig ist. Die Zinkschicht ist Teil des Korrosionsschutzes, daher muss die Vorbereitung dazu beitragen, dass die nachfolgende Beschichtung haftet, ohne diese Schicht unnötig zu beschädigen. In solchen Fällen kann ein sanftes Sweep-Sprühen an die jeweilige Oberfläche angepasst sein; die Behandlungsmethode muss anhand des Zustands der Zinkschicht und des geplanten Beschichtungssystems bestimmt werden. Die Richtlinien des Herstellers von Pulverbeschichtung betonen ausdrücklich, dass es bei der mechanischen Herstellung von verzinkten Bauteilen wichtig ist, die vorhandene Schicht zu erhalten und restliche Körner oder Staub zu entfernen. Neben dem Rohstoff bestimmt auch die Betriebsumgebung die Anforderungen. Ein Innengehäuse, eine Außenstützstruktur und eine regelmäßig gereinigte Ausrüstung erhalten unterschiedliche Lasten. Luftfeuchtigkeit, UV-Strahlung, Temperaturschwankungen, Chemikalien und mechanische Belastungen spielen eine andere Rolle. Daher kann die Leistung einer Beschichtung nicht allein anhand des Farb- oder Pulverbeschichtungsnamens beurteilt werden. Der vorgesehene Anwendungsfall muss Ausgangspunkt sein, und Vorbereitung, Beschichtungssystem und Inspektionsmethode müssen dafür ausgewählt werden. Die Haltbarkeit hängt vom Design, Zustand, Umgebung und der gesamten technologischen Kette des Werkstücks ab.

Die gereinigte Oberfläche muss bis zur Beschichtung geschützt werden

Nach dem Strahlen wird die Werkstücksoberfläche vorbereitet, aber noch nicht fertiggestellt. Restliches Strahlmaterial und Staub müssen entfernt werden, wobei darauf geachtet wird, dass die Oberfläche nicht erneut kontaminiert wird, bis sie beschichtet ist. Lagerung, manuelle Handhabung, Staub oder Feuchtigkeit in der Werkstattluft können den vorbereiteten Zustand beeinflussen. Im Fall von Stahl kann je nach Umgebung und vergangener Zeit eine neue Oxidation auftreten, daher müssen Abfolge und Zeitpunkt der Arbeiten an die Produktionsreihenfolge angepasst werden. Öl in der Hand oder kontaminierte Handschuhe erscheinen wie ein kleines Detail, kann aber dennoch das bereits während der Vorbereitung entfernte Elemente an die Oberfläche bringen. Handhabungsdisziplin ist daher keine administrative Ergänzung, sondern Teil der Oberflächenqualität. Ein richtig vorbereitetes Teil muss sauber bewegt und unter Bedingungen auf Pulverbeschichtung übertragen werden, bei denen der Zustand der Oberfläche erhalten bleiben kann. Aus Prozesssicht ist es wichtig, dass Vorbereitung und Pulverbeschichtung nicht als zwei eigenständige Dienstleistungen präsentiert werden. Gibt es keinen klaren Transfer zwischen Sprühanlage und Beschichtungsanlage, ist es schwieriger festzustellen, wo ein nachfolgender Haft- oder Oberflächendefekt aufgetreten ist. Bei sequentiellen Operationen helfen die Identifikation der Verantwortlichkeiten, der Zustand des Werkstücks und die Klärung der Abnahmekriterien für eine vorhersehbare Produktion.
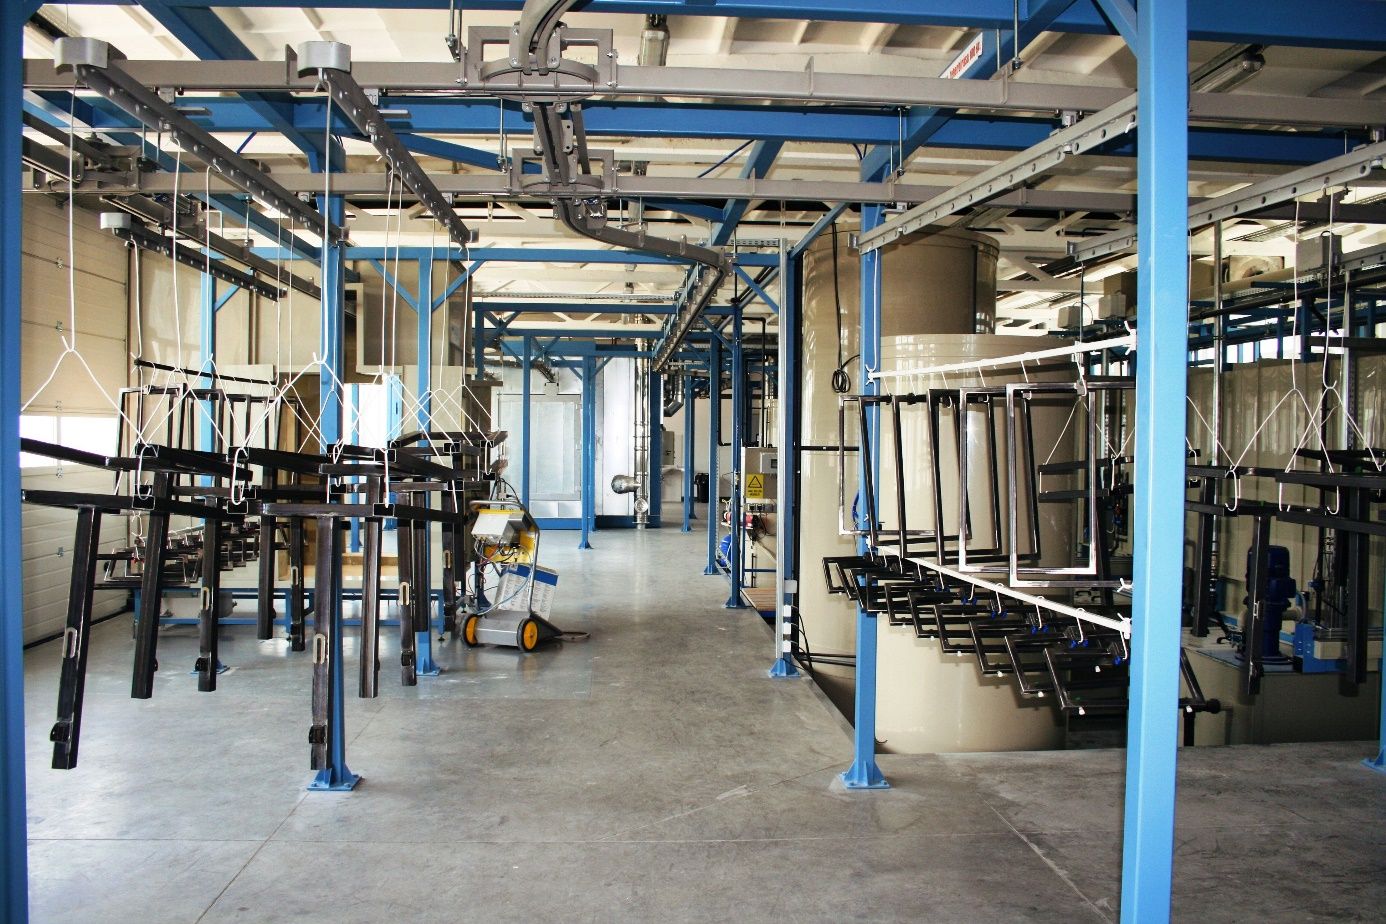
Die Verhandlung über die Haltbarkeit beginnt mit der Nutzung

Bei der Diskussion der Oberflächenbehandlungsbedürfnisse lohnt es sich, mit dem Endprodukt zu beginnen. Wo wird das Teil eingesetzt? Drinnen oder draußen? Wird es regelmäßig Feuchtigkeit, Waschmittel, Hitze oder Verschleiß ausgesetzt? Wird es auf einer sichtbaren Oberfläche platziert, auf der auch das Aussehen wichtig ist, oder funktioniert es in einer Maschine, in der der funktionale Schutz am wichtigsten ist? Diese Fragen helfen dabei, den Umfang der Aufgabe zu bestimmen und vermeiden, von der Beschichtung Leistung zu erwarten, die nicht von der vereinbarten Technologie unterstützt wird. Im technischen Gespräch vor der Produktion sind neben der Zeichnung auch das Rohmaterial, die vorherige Bearbeitung des Teils und kritische Oberflächen wichtig. Wenn der Auftrag nur “Pulverbeschichtung” angibt, wird noch nicht offenbart, welche Art von Sauberkeit, Vorbereitung, Erscheinung oder Inspektion der Nutzer erwartet. Eine detailliertere Beratung bedeutet nicht komplizierte Dokumentation für alle Arbeiten. Sie ist darauf ausgelegt, sicherzustellen, dass die Teilnehmer dasselbe in Bezug auf Haltbarkeit und akzeptable Oberflächenqualität verstehen.

Der Ausgangspunkt der Arbeit wird typischerweise durch folgende Informationen klargestellt:

  • Größe und Gewicht des Rohmaterials und des Werkstücks sowie die wichtigsten geometrischen Details;
  • frühere Produktionsprozesse wie Laserschneiden, Schweißen, Schleifen oder Verzinken;
  • die erwartete Umgebung und Last des Endteils;
  • die gewünschte Farbe, Glanz, Erscheinungsklasse und sichtbare Oberflächen;
  • alle spezifischen Anforderungen an die Leistung, Prüfung oder Dokumentation der Beschichtung.

Auf dieser Grundlage lässt sich beurteilen, welche Art der Vorbereitung gerechtfertigt ist, ob neben dem Strahlen weitere Reinigungsmaßnahmen erforderlich sind und welche Beschichtungsanforderungen für das Bauteil geeignet sind. Der genaue Reinheitsgrad, das Oberflächenprofil, die Schichtdicke und das Testverfahren müssen stets zusammen mit der technischen Spezifikation, dem gewählten Beschichtungssystem und der Betriebsumgebung bestimmt werden. Auch die vorherige Klärung der Bedingungen macht die anschließende Qualitätskontrolle sinnvoll.

Die Vorbereitung steuert zudem das Risiko einer Nachbearbeitung

Die wirtschaftlichen Folgen der Entscheidung der Oberflächenbehandlung werden oft erst später deutlich. Wenn ein Teil nicht die Anforderungen an die Verwendung oder das Erscheinungsbild nach der Pulverbeschichtung erfüllt, beschränkt sich die Reparatur nicht immer auf das Entfernen der Farbschicht und das erneute Auftragen. Das Teil muss aus dem Produktionsprozess genommen, inspiziert, neu vorbereitet und in weitere Operationen eingesetzt werden. Im Fall eines zusammengebauten Produkts kann der Zugang ebenfalls schwieriger sein. Neben der Oberflächenbehandlung kann der Aufwand daher auch die Produktionsplanung, die Materialhandhabung und den Transport beeinflussen. Daher sollte eine korrekte Vorbereitung nicht nur zu Beginn des technologischen Weges als Kostenfaktor angesehen werden. Die Frage ist, mit welchem Risiko die Verbindung zwischen Werkstück und Beschichtung hergestellt werden kann und wie viel Unsicherheit im Prozess bleibt. Im Fall eines einfachen Bauteils kann die Anforderung kurz dokumentiert werden. Im Fall einer komplexen, Außen- oder hochwertigen Struktur kann es notwendig sein, die kritischen Flächen, das Teststück, die Inspektion und die Übergabebedingungen genauer zu verhandeln. Die richtige Ebene hängt immer von der Rolle des Produkts ab. Ein frühes Gespräch zwischen Designer, Hersteller und Oberflächenbehandlung ist besonders nützlich, wenn die Zeichnung noch modifiziert werden kann. Eine schwer zugängliche Innenfläche, eine scharfe Kante oder eine geschlossene Fuge kann später behandelt werden, aber die Lösung erfordert möglicherweise mehr Vorbereitung oder eine spezielle Inspektion. Wenn diese Details bereits im RFQ widerspiegelt sind, wird der Technologievorschlag näher an die eigentliche Aufgabe herangeführt und vergleichbare Angebote werden von demselben Ausgangspunkt aus generiert.

Ein Transfer zwischen der digitalen Zeichnung und der physischen Oberfläche ist erforderlich

In der modernen Fertigung können Bauteildaten typischerweise in digitalen Zeichnungen und Produktionssystemen erfasst werden. Diese können Material, Maße und geometrische Toleranzen genau erfassen, liefern jedoch nicht immer wichtige Vorläufer für die Oberflächenbehandlung. Die Zeichnung allein zeigt nicht, wie lange das Teil gelagert wurde, ob Öl- oder Behandlungsspuren vorhanden sind oder ob Schweißspritzer auf einer abgedeckten Fläche zurückgelassen wurden. Die digitale Dokumentation und der tatsächliche Zustand des Werkstücks müssen sich daher bei der Übergabe treffen. Dies ist keine Einschränkung der digitalen Produktionsdaten, sondern eine Anerkennung, dass andere Fragen beantwortet werden. Das CAD-Modell zeigt die Form, und die Oberflächenbehandlungsspezifikation beschreibt die erforderliche Sauberkeit, das Aussehen und die Leistung. Die Produktionshistorie und die physische Sichtprüfung vervollständigen das Bild. Wenn es eine Diskrepanz zwischen der Zeichnungsannahme und dem tatsächlichen Werkstück gibt, lohnt es sich, dies vor der Vorbereitung zu klären, da es nach der Pulverbeschichtung schwieriger ist, die Trennung der geplanten und tatsächlichen Prozesse zurückzuverfolgen. Die Rolle der Dokumente ist stark, wenn die Teilnehmer dieselbe Version verwenden und die Erwartungen nicht nur mündlich übermittelt werden. Insbesondere bei mehreren Produktionsstandorten oder Wiederholungsaufträgen ist es wichtig, dass die Zeichnung, die Oberflächenbehandlungsspezifikation und die Abnahmebedingung gemeinsam verfügbar sind. Der digitale Auftrag ersetzt daher keine professionelle Sichtprüfung; er schafft einen gemeinsamen Rahmen dafür, was am Werkstück überprüft werden muss und welches Ergebnis als angemessen gilt.

Qualität wird an mehreren Stellen des Prozesses sichtbar

Bei der Endprüfung können Farb- und Oberflächengleichmäßigkeit leicht visuell überprüft werden. Um Haftung, Schichtdicke oder Korrosionsbeständigkeit zu beurteilen, können jedoch die im Auftrag angegebene Testmethode und Akzeptanzbedingungen erforderlich sein. Nicht alle Teile benötigen denselben Test, und kein Prüfteil oder Prüfpanel ersetzt automatisch die eigentliche Prozesssteuerung der Werkstücke. Die Inspektion muss an die Rolle des Produkts und das Risiko angepasst werden. Die Haltbarkeit der Beschichtung wird durch mehrere Faktoren bestimmt: den Zustand des Rohmaterials, die Effizienz der Reinigung und Vorbehandlung, die Konstruktion des Werkstücks, das gewählte Beschichtungssystem sowie dessen Anwendung und Aushärtung. Oberflächenvorbereitung ist daher Voraussetzung, ersetzt jedoch nicht die richtige Materialwahl oder ein kontrolliertes Pulverbeschichtungsverfahren. Das gesamte System kann bewertet werden, wenn die Anforderungen der einzelnen Schritte miteinander übereinstimmen. Dieser Ansatz ist auch wichtig, um Beschwerden und Nachbearbeitungen zu verhindern. Wenn eine Beschichtung vorzeitig beschädigt wird, liegt die Erklärung möglicherweise nicht an einem einzelnen fehlerhaften Vorgang vor. Es kann sein, dass die Konstruktion des Bauteils die Reinigung erschwerte; die Schleif- oder Behandlungsintensität für das Grundmaterial nicht geeignet war; die Oberfläche wurde vor der Pulverbeschichtung erneut kontaminiert; oder das Endprodukt wird in einer anderen Umgebung als angegeben verwendet. Die Ausrichtung der Prozessschritte ist nützlich, da Qualitätsprobleme entlang des Werkstücks und nicht nur auf der fertigen Oberfläche untersucht werden können.

Ein Werkstück, geteilte technologische Verantwortung

Die Beziehung zwischen Spritzstrahlen und Pulverbeschichtung kann gut gehandhabt werden, wenn das Werkstück als Teil eines einzigen, kohärenten Herstellungsprozesses betrachtet wird. Die Vorbereitung bestimmt die Grundlage, auf der die Beschichtung aufgetragen wird; das Beschichtungssystem bestimmt, welcher Oberflächenzustand erforderlich ist; und die Umgebung, in der es verwendet wird, bestimmt, welche Leistung vom Endprodukt erwartet wird. Wenn zwischen diesen drei Aspekten kein Zusammenhang besteht, kann die “permanente Pulverbeschichtung” leicht zu allgemein bleiben.

Technische Beratung muss nicht kompliziert sein. Ein kurzer Überblick über die Zeichnung, das Rohmaterial, die Betriebsumgebung und die sichtbaren Oberflächen kann bereits zeigen, wo besondere Aufmerksamkeit erforderlich ist. Der Prozessor kann so rechtzeitig feststellen, ob eine andere Vorbereitung, sorgfältigeres Sprühen oder eine präzisere Oberflächenqualitätsanforderung für einen Teil des Teils erforderlich ist. Der Kunde kann ein Angebot vergleichen, das nicht nur den Namen der durchzuführenden Operation, sondern auch den tatsächlichen Inhalt der Aufgabe beschreibt.

Bei Innomechanika sind sowohl Spritzstrahlen als auch elektrostatische Pulverbeschichtung verfügbare Oberflächenbehandlungsdienstleistungen. Kennt man das Material, die Konstruktion und die vorgesehene Verwendung des Bauteils, kann man sich darauf einigen, welche Vorbereitung für die Beschichtung geeignet ist. Im Fall eines bestimmten Werkstücks bilden die technische Zeichnung, die Bezeichnung des Rohmaterials und die Anforderungen an die Oberfläche den gemeinsamen Ausgangspunkt. Daher gilt die Entscheidung nicht für eine einzelne Operation, sondern für den gesamten Oberflächenbehandlungsweg des fertigen Teils.
by admin admin

Die letzte Operation ist nicht immer eine Oberflächenbehandlung: Was macht ein mechatronisches Bauteil bereit?

Eine frisch pulverbeschichtete Metallstruktur kann leicht wie ein fertiges Produkt aussehen. Ihre Oberfläche ist gleichmäßig, die Schweißnähte sind abgeschlossen und die Abmessungen entsprechen der Zeichnung. In diesem Zustand kann sie jedoch möglicherweise keine Aufgabe in der Ausrüstung des Kunden ausführen. Zusätzliche mechanische und elektronische Elemente müssen hinzugefügt, die Fittings überprüft werden, und anschließend muss zertifiziert werden, dass die montierte Einheit die geforderten Anforderungen erfüllt. Diese Produktionsphase erhält in der Regel weniger Aufmerksamkeit als Laserschneiden, Biegen oder robotisches Schweißen. Allerdings werden die Ergebnisse früherer Arbeiten erstmals im Zusammenbauprozess zusammengeführt. Hier wird klar, ob die jeweils passenden Teile exakt zusammenpassen, ob die Befestigungspunkte zugänglich sind und ob die fertige Einheit in dem vom Kunden gewünschten Zustand übergeben werden kann.

Ein fertiges Teil bedeutet nicht zwangsläufig ein fertiges Produkt

Dienstleistungen in der Metallindustrie werden meist nach Technologien angeboten. A Laserschneiden Er bildet die Kontur, Biegen erzeugt die Form, das Schweißen verbindet die Strukturelemente, und die Oberflächenbehandlung liefert die notwendigen Oberflächeneigenschaften. Diese Reihenfolge beschreibt gut, wie ein Teil hergestellt wird. Aus Sicht des Kunden ist jedoch auch der Zustand, in dem es ankommt, entscheidend. In manchen Fällen ist ein bemaltes Verkleidungselement ein eigenständiges Endprodukt. In anderen Fällen ist dasselbe Element nur ein Teil einer größeren Einheit: Halterungen, Befestigungselemente, Steckverbinder oder elektronische Bauteile müssen daran angeschlossen werden. Der Kunde kann diese Arbeit in seiner eigenen Anlage ausführen. Es kann auch sein, dass er ein bereits montiertes, geprüftes Bauteil übernehmen möchte, das direkt in die nächste Arbeitsphase übertragen werden kann. Es gibt einen erheblichen organisatorischen Unterschied zwischen den beiden Beschaffungsmodellen. Der separate Kauf von Teilen erfordert eine größere interne Montagekapazität. Der Empfang des fertigen Bauteils erfordert jedoch eine genauere Vorabvereinbarung darüber, was die Einheit enthält, welchen Zustand sie erfüllen muss und für welche Inspektionen der Lieferant verantwortlich ist.

Die Montage beginnt oft mit der technischen Zeichnung

Ein Teil kann präzise gefertigt werden und dennoch schwer zusammenzubauen sein. Es kann vorkommen, dass ein Montageloch an der richtigen Stelle in der Zeichnung ist, das Werkzeug aber keinen Zugriff mehr darauf in der zusammengebauten Struktur hat. Zu anderen Zeiten kann das für die Befestigung benötigte Element nur in einer Reihenfolge eingesetzt werden, über die zum Zeitpunkt des Entwurfs niemand gesprochen hat. Und ein bemaltes Gehäuse kann eine Verbindung verdecken, die später überprüft werden muss. Diese Probleme werden auf dem Montagetisch offensichtlich, aber ihre Lösung erfordert oft eine frühere technische Entscheidung. Wo sollte die Grundfläche des Teils sein? Welche Elemente sollten im Voraus zusammengebaut werden? Welches Loch oder welche Öffnung sollte nach dem Formen geformt werden? Wie kann die Struktur während der Arbeit sicher gegriffen und positioniert werden? Die Untersuchung der Montagefähigkeit ist daher Teil der Herstellbarkeit. Wenn die Aufgabe des fertigen Bauteils bei der Überprüfung der Zeichnungen und Modelle bereits bekannt ist, kann die Produktionsreihenfolge auch bewusster festgelegt werden. Dies verringert das Risiko nachträglicher Anpassungen, wiederholter manueller Korrekturen und schwer kontrollierbarer Montagelösungen. Dies ist besonders im Fall der Serienproduktion wichtig. Ein einmaliges Montageproblem kann oft von einem erfahrenen Fachmann gelöst werden. Wenn dieselbe unsichere Bewegung hunderte Male wiederholt wird, kann dies zu erheblichen Zeit- und Qualitätsschwankungen führen.

Toleranzen werden in der Komposition wichtig

Die Maßprüfung einzelner Bauteile ist eine grundlegende Voraussetzung, sagt aber nicht alles über die fertige Einheit aus. Eine lasergeschnittene Platte, eine gebogene Halterung und ein geschweißter Rahmen können alle mit Ihrer eigenen Zeichnung übereinstimmen. Nach der Montage kann jedoch die tatsächliche Position einer Verbindungsfläche oder eines Montagepunktes von der gewünschten abweichen. Dies liegt daran, dass die Maßunterschiede der einzelnen Elemente in der Baugruppe übereinander gestapelt werden können. Die Wirkung des Schweißens, die Biegen Verformung während des Prozesses, die Position der Bauteile zueinander und die Konstruktion der Verbindung können alle die Endgeometrie beeinflussen. Im Fall kritischer Maße ist es daher auch notwendig zu wissen, welche Rolle sie im fertigen Gerät spielen. Eine äußere, freiliegende Kante hat eine andere Bedeutung als die Oberfläche, mit der ein anderes Bauteil präzise verbunden ist. Ein Mess- und Verifikationsplan bietet sinnvolle Sicherheit, wenn er sich auf die Punkte konzentriert, die den Betrieb der Einheit bestimmen.

Nach der Oberflächenbehandlung ist es wichtig, auf die Oberfläche zu achten

Die Pulverbeschichtung erscheint oft als Abschlussschritt in der Produktionskette. Im Fall montierter Bauteile kann jedoch weitere Arbeit an den behandelten Teilen erforderlich sein. Sie müssen gegriffen, positioniert und gesichert werden und manchmal während der Montage mehrmals bewegt werden. In diesem Fall ist die Erhaltung der Oberflächenqualität eine eigenständige Aufgabe. Eine sichtbare Abdeckung kann auf dem Montagetisch zerkratzt werden. Schäden können um die Befestigungselemente entstehen, wenn das Werkzeug keinen richtigen Zugang hat. Eine falsch gewählte Stütze kann eine Spur auf einer Oberfläche hinterlassen, die in früheren Produktionsphasen sorgfältig vorbereitet wurde. Die technologische Abfolge muss daher an das jeweilige Produkt angepasst werden. Welche Elemente müssen vor der Oberflächenbehandlung zusammengebaut werden? Welche Komponenten können erst später installiert werden? Wo muss ich die fertige Oberfläche schützen? Für diese Fragen gibt es keine Antwort auf alle Strukturen. Die technische Dokumentation des Kunden und das tatsächliche Design des Produkts bestimmen, welcher Prozess am besten dem gewünschten Ergebnis entspricht.

Die Reihenfolge der Operationen beeinflusst die Wiederholbarkeit

Eine komplexere Einheit kann selten in beliebiger Reihenfolge zusammengebaut werden. Bestimmte Befestigungen sind nur zugänglich, bis das nächste Teil eingebaut ist. Vor der Installation der Verkleidung muss eine Überprüfung durchgeführt werden. Andere Komponenten werden später genau installiert, um Schäden bei vorherigen Operationen zu vermeiden. Die Bestimmung der Reihenfolge hängt auch mit der Gestaltung des Arbeitsplatzes zusammen. Wo sollten die Teile untergebracht werden? Welche Werkzeuge werden für den jeweiligen Schritt benötigt? Wann sollte die Identifikation und Inspektion stattfinden? Wenn man für jedes Teil nach neuen Antworten auf diese Fragen suchen muss, wird die Produktion langsamer und unsicherer. Ein klar definierter Arbeitsablauf ist jedoch keine Sammlung starrer Regeln. Das Ziel ist, dass die Vorgänge wiederholt werden können und Abweichungen schnell bemerkt werden. Und die während der Montage gewonnenen Erfahrungen können in die Vorbereitung für die Produktion übertragen werden. Wenn eine Verbindung regelmäßig schwer zugänglich ist oder die Platzierung eines Teils zu viel Ausrichtung erfordert, kann dies als technisches Problem für die nächste Produktionscharge behandelt werden.

Die Installation elektronischer Elemente bringt neue Aspekte mit sich

In einem mechatronischen Bauteil müssen die mechanischen und elektronischen Komponenten im selben physischen Raum angebracht sein. Dies erfordert besondere Aufmerksamkeit beim Befestigen, Steckern und der Verlegung von Kabeln. Ein Design, das mechanisch geeignet erscheint, kann später den Zugang zum Stecker oder den geplanten Installationsweg behindern. Die genauen Anforderungen variieren von Produkt zu Produkt. In einigen Fällen besteht die Übergabe darin, die mechanische Baugruppe und die vollständige Installation der Komponenten zu überprüfen. Bei anderen Komponenten benötigt der Kunde auch spezielle zusätzliche Tests. Der Inhalt dieser kann nicht durch ein allgemeines Herstellerversprechen ersetzt werden: Die anwendbaren Kontrollen müssen in der Produktdokumentation und in der Vereinbarung zwischen den Parteien festgehalten werden. Daher reicht bei einem industriellen Angebot die Formulierung “montiert geliefert” für sich genommen nicht aus. Es ist notwendig zu wissen, wer die einzelnen Komponenten liefert, welche Partei für die Dokumentation verantwortlich ist, welche Art der Inspektion stattfindet und in welchem genauen Zustand der Kunde das Gerät erhält.

Die erste Montage ist auch Rückkopplung zur Produktion

Die erste Montage eines neuen Bauteils ist mehr als nur der Beweis, dass die Komponenten zusammengefügt werden können. In diesem Fall werden viele praktische Details des Entwurfs sichtbar. Funktioniert die Montageabfolge wirklich? Sind die Befestigungspunkte zugänglich? Kann die Inspektion durchgeführt werden, ohne die Einheit erneut zerlegen zu müssen? Aus den bei der Erstmontage gewonnenen Erfahrungen können die Zeichnung, das Handbuch oder sogar das Design eines Bauteils verfeinert werden. Eine kleine Änderung kann für spätere Bauteile in der Serie erheblich Zeit sparen. Zu anderen Zeiten ist der Zweck der Änderung, die Fehlerwahrscheinlichkeit zu verringern: zum Beispiel sicherzustellen, dass zwei ähnliche Teile klar unterschieden werden können. Für die Änderungen ist eine einheitliche Dokumentation erforderlich. Wenn bereits eine modifizierte Bauteilvariante in Produktion ist, muss auch die Baugruppe genau dieser Version folgen. Dies ist besonders wichtig, wenn mehrere Versionen derselben Einheit oder verschiedene Kundendesigns parallel in einer langfristigen Lieferantenbeziehung laufen.

Auch der Ort der Inspektion muss geplant werden

Eine Endinspektion eines fertigen Bauteils kann unverzichtbar sein, aber es gibt einige Eigenschaften, die nach Abschluss der Montage schwieriger zu überprüfen sind. Der einfachste Weg, eine Verbindung hinter einem versiegelten Gehäuse, eine spätere verdeckte Verbindung oder die Identifikation eines integrierten Bauteils zu überprüfen, ist in der entsprechenden Arbeitsphase. Daher ist es ratsam, die Qualitätskontrollpunkte mit der Abfolge der Operationen zu verknüpfen. Was sollte beim Erhalt der Teile überprüft werden? Was kann bei der Teilmontage überprüft werden? Die Antworten hängen von den Kundenspezifikationen und den Produktrisiken ab . Die In-Process-Inspektion vereinfacht zudem den Umgang mit Fehlern. Wenn eine Abweichung vor der nächsten Operation sichtbar wird, kann die betroffene Einheit isoliert und untersucht werden. Wird sie nur an der fertigen Struktur entdeckt, müssen mehrere vorherige Operationen entschlüsselt werden, wodurch es schwieriger ist, den Ursprung des Problems zu bestimmen. Ein genauer Inspektionsplan garantiert nicht, dass eine Abweichung niemals auftreten kann. Er stellt sicher, dass es eine bestimmte Reihenfolge zur Erkennung, Dokumentation und Behandlung von Abweichungen gibt.

Daten müssen dem physischen Produkt folgen

Während der Herstellung der Komponente sind es nicht nur Komponenten, die zwischen Arbeitsplätzen wechseln. Die Informationen tun dasselbe: In welcher Reihenfolge die Einheit gehört, nach welcher Dokumentationsversion sie erstellt wird, welche Operationen sie durchlaufen hat und welche Inspektionsergebnisse damit verbunden sind.

Wenn sich diese Daten verzögert oder ungenau auf die nächste Arbeitsphase vorweisen, wird selbst ein gut konzipierter physikalischer Prozess unsicher. Der Installateur muss klar wissen, mit welcher Bauteilvariante er arbeitet. Die Qualitätskontrolle muss die Anforderungen der jeweiligen Einheit einsehen. Und zum Zeitpunkt der Lieferung muss genau erkennbar bleiben, welches Produkt beim Kunden ankommt.

Bei der Verpackung dreht sich alles um die Qualität der Lieferung

Der Wert der zusammengebauten und inspizierten Einheit muss bis zur Lieferung gehalten werden. Eine sichtbare lackierte Oberfläche kann zerkratzt werden, ein hervorstehendes Element beschädigt werden und ähnliche Komponenten können ohne ordnungsgemäße Markierung vermischt werden. Die Verpackung ist daher eine Aufgabe, die an das Design des Produkts und die Transportmethode angepasst ist. Es ist auch wichtig, wie der Kunde mit den eingehenden Einheiten umgeht. Einige Produkte werden direkt an die nächste Montagestation geschickt. Andere müssen vorübergehend gelagert oder in mehreren Teilen verwendet werden. Die Markierung, die Liefereinheit und die begleitende Dokumentation können alle beeinflussen, wie leicht die Abholung erfolgt.

Ein-Hand-Prozess, weniger unsichere Lieferung

Wenn BlechverarbeitungSchweißen, Oberflächenbehandlung und Montage werden von verschiedenen Unternehmen durchgeführt, jeder Transfer erfordert weitere Konsultationen. Der nächste Partner muss wissen, welches Teil er erhalten hat, welche Version er hält und welche zusätzlichen Anforderungen an ihn gelten. Tritt während der Montage ein Fehlanpassungsfall auf, muss er bis zum Ursprung der Ursache zurückverfolgt werden. Ein zuverlässiges System kann mit mehreren Lieferanten aufgebaut werden, aber die Koordinationsaufgabe ist größer. Eine gemeinsame Organisation von Operationen, die aufeinander aufbauen, ermöglicht ein schnelleres Feedback. Montageerfahrung kann zur Produktionsvorbereitung genutzt werden, und die Ergebnisse der Qualitätskontrolle können für die nächste Charge genutzt werden. Dies ist besonders wichtig, wenn ein Produkt über einen langen Zeitraum und in mehreren Versionen produziert wird. In diesem Fall wird die Leistung des Lieferanten nicht durch ein einziges makelloses Bauteil gezeigt. Wichtig ist, ob der gesamte Prozess trotz Modifikationen, unterschiedlicher Mengen und Lieferpläne nachverfolgt werden kann.

Was übernimmt der Kunde eigentlich?

Für einen Industriekunden geht der Vorteil eines fertigen Bauteils über die Tatsache hinaus, dass er selbst weniger Montagearbeit hat. Er erhält eine Einheit in einem genau definierten Zustand, der für den nächsten Produktions- oder Installationsschritt geeignet sein muss. Je klarer der technische Inhalt dieser Bedingung, desto vorhersehbarer ist die Zusammenarbeit . Daher lohnt es sich bei der Anforderung eines Angebots zu klären, aus welchen Komponenten die Einheit bestehen soll, wer jede Komponente liefert, welche Dokumentation gültig ist, welche Prüfungen erforderlich sind und wie die Verpackung durchgeführt werden soll. Basierend auf den Antworten kann die eigentliche Aufgabe von Produktion, Montage und Lieferung geplant werden. Eine einfache Montage und ein komplexes Bauteil mit elektronischen Elementen bedeuten naturgemäß unterschiedliche Arbeit. Das gemeinsame Prinzip ist dasselbe: Die Bedeutung des Wortes “fertig” muss von den Parteien entsprechend der tatsächlichen Verwendung des Produkts definiert werden.

Die Produktionskette endet dort, wo die Aufgabe des Produkts beginnen kann

Ein pulverbeschichtetes, inspiziertes Teil ist ein wichtiges Ergebnis. Bei manchen Projekten erfüllt dies die Aufgabe des Lieferanten. Bei anderen beginnt hier die Endmontage: Die einzelnen Elemente werden zu einer Einheit, die für eine bestimmte Rolle bestimmt ist, erkennbar und kontrolliert. Die Montage ist weniger spektakulär als die Arbeit einer Laserschneidemaschine, vermittelt aber ein genaues Bild des gesamten Produktionsprozesses. Sie zeigt, ob das Ergebnis früherer Arbeiten wirklich zusammenpasst, ob die Konstruktion montiert werden kann und ob die fertige Einheit dem entspricht, was der Kunde erhalten möchte. Eine mechatronische Komponente ist bereit, wenn ihr nächster Nutzer sich auf seine eigene Aufgabe konzentrieren kann. Sie können die notwendigen Daten integrieren, identifizieren, verfügen über die notwendigen Daten und kennen die Ergebnisse der durchgeführten Inspektionen. Hier werden Laserschneiden, Biegen, Schweißen, Oberflächenbehandlung und Montage zu einem einzigen, nachverfolgbaren Herstellerverband.

Wie können wir helfen?

Bei Innomechanika übernehmen wir Produktionsaufgaben, die aufeinander aufbauen, von der Blechverarbeitung bis zur mechatronischen Montage. Neben Laserschneiden, Biegen, Schweißen und Oberflächenbehandlung unterstützen wir unsere Kunden auch bei der mechanischen und elektronischen Montage, Inspektion und Verpackung kompletter Bauteile. So können wir eine bereits montierte Einheit für Ihre nächste Produktions- oder Installationsaufgabe übergeben.

Unsere Kollegen, die auch Erfahrung in der Montage von Medizinprodukten haben, verfügen über Erfahrung in komplexen Aufgaben, die sorgfältige Aufmerksamkeit erfordern. Der technische Inhalt der Zusammenarbeit wird auf Grundlage Ihrer Dokumentation und Erwartungen vereinbart: Welche Komponenten müssen installiert werden, welche Inspektionen sind notwendig und in welchem Zustand die Übergabe erfolgen soll. Koordinierte Produktion und Montage können die Menge an Montage- und Lieferantenkoordinationsaufgaben für Ihr Team verringern.

Senden Sie uns die technische Dokumentation des Bauteils, die geplante Menge und Ihre Erwartungen an die Lieferung. Fordern Sie ein Angebot an, und wir können besprechen, wie wir die Produktion und Montage Ihres Produkts unterstützen können.

by admin admin

Die Rolle des 3D-Scannings in der modernen Qualitätskontrolle

Die Entwicklung der Fertigungsindustrie hat die Erwartungen der Kunden in den letzten Jahrzehnten grundlegend verändert. Während es früher ausreichte, dass ein Teil ungefähr der technischen Zeichnung entsprach, sind heutzutage Genauigkeit, Dokumentierbarkeit und reproduzierbare Fertigungsqualität grundlegende Anforderungen. In einem modernen Industrieprojekt ist es nicht mehr nur wichtig, ob das bestellte Produkt fertiggestellt ist, sondern auch, dass es perfekt passt und die technischen Vorgaben bei der ersten Montage erfüllt und dass die nächsten hundert- oder sogar zehntausend Stücke in derselben Qualität gefertigt werden.

Für Kunden ist dies in erster Linie ein geschäftliches Problem. Ein ungenaues Teil kann dazu führen, dass die Produktionslinie zum Stillstand kommt, die Projektlieferung verzögert, die Kosten steigen oder sogar die Zuverlässigkeit des Endprodukts beeinträchtigt wird. Ein einzelnes defektes Teil ist oft kein Problem an sich, sondern weil es einen gesamten Produktionsprozess zurückwerfen kann. Je komplexer eine Struktur ist, desto wichtiger ist es, dass alle Teile gleich zu Beginn korrekt sind.

Deshalb hat sich auch die Rolle der modernen Qualitätskontrolle erheblich verändert. Heute reicht es nicht mehr aus, einige Maße mit einem Bremssattel oder Mikrometer zu überprüfen. Moderne Produktion verwendet Messtechnologien, die die gesamte Geometrie eines Bauteils untersuchen, mit digitalen Entwürfen vergleichen und die Einhaltung dokumentiert nachweisen können.

Eines der wichtigsten Werkzeuge dafür ist das 3D-Scannen. Dies ist keine spezielle Technologie mehr, sondern eines der Grundelemente hochwertiger industrieller Produktion. Mit deren Hilfe kann ein Teil oder eine Struktur schnell, präzise und umfassend untersucht werden, während die Messergebnisse digital gespeichert, abgerufen und Teil der Qualitätssicherung gemacht werden können. Dies ist nicht nur ein Vorteil für den Hersteller, sondern bietet vor allem eine größere Sicherheit für den Kunden.

3D-Scannen

Warum ist die Qualitätskontrolle zu einem zentralen Thema geworden?

Die Komplexität moderner Industrieprodukte nimmt ständig zu. Eine Maschine, ein automatisiertes System oder ein medizinisches Gerät kann aus Tausenden verschiedener Komponenten bestehen, die präzise miteinander verbunden werden müssen. Ein eindimensionaler Fehler kann leicht eine Kettenreaktion auslösen.

Wenn beispielsweise ein verbogenes Blechteil um einige Zehntel Millimeter von der geplanten Geometrie abweicht, kann es in der nächsten Produktionsphase möglicherweise nicht korrekt montiert werden. In diesem Fall kann eine nachträgliche Anpassung, Neufertigung oder sogar eine Modifikation des gesamten Montageprozesses notwendig sein. Dies führt nicht nur zu Zeitverlust, sondern auch zu erheblichen zusätzlichen Kosten.

Aus Sicht des Kunden ist Qualitätskontrolle daher keine administrative Aufgabe, sondern eines der wichtigsten Elemente der Projektsicherheit. Ein gut funktionierendes Inspektionssystem kann Abweichungen rechtzeitig erkennen, bevor sie ernsthafte Probleme verursachen. Dies ist besonders wichtig in Branchen, in denen strenge Qualitätsanforderungen gelten. Im Fall von medizinischen Geräten, automatisierten Produktionslinien oder hochpräzisen Industriestrukturen beeinflusst die Maßgenauigkeit direkt die Funktionalität und Zuverlässigkeit des Endprodukts.

Einschränkungen traditioneller Messmethoden

Traditionelle Messgeräte spielen auch heute noch eine wichtige Rolle in der Produktion. Ein Schieber, Mikrometer oder Höhenmesser kann viele Inspektionsaufgaben schnell und genau ausführen. Das Problem liegt nicht bei diesen Geräten, sondern darin, dass moderne Bauteile immer komplexer werden.

Bei einem gebogenen Blechteil oder einer geschweißten Struktur gibt es oft Hunderte geometrischer Punkte, die die endgültige Passform beeinflussen. Das Einzelmessen wäre äußerst zeitaufwendig, und selbst dann hätten wir kein vollständiges Bild der tatsächlichen Form des Bauteils.

Traditionelle Messmethoden betrachten typischerweise jeweils eine Größe. 3D-Scanning hingegen kann die gesamte Oberfläche analysieren. Das bedeutet einen grundlegend anderen Ansatz. Wir prüfen nicht, ob einige Größen geeignet sind, sondern ob das gesamte Teil dem digitalen Modell entspricht, auf dem es hergestellt wurde. Dieser Unterschied ist für den Kunden äußerst wichtig. Während einer Montage trifft nicht eine Größe auf das andere, sondern die gesamte Geometrie.

Was genau ist 3D-Scanning?

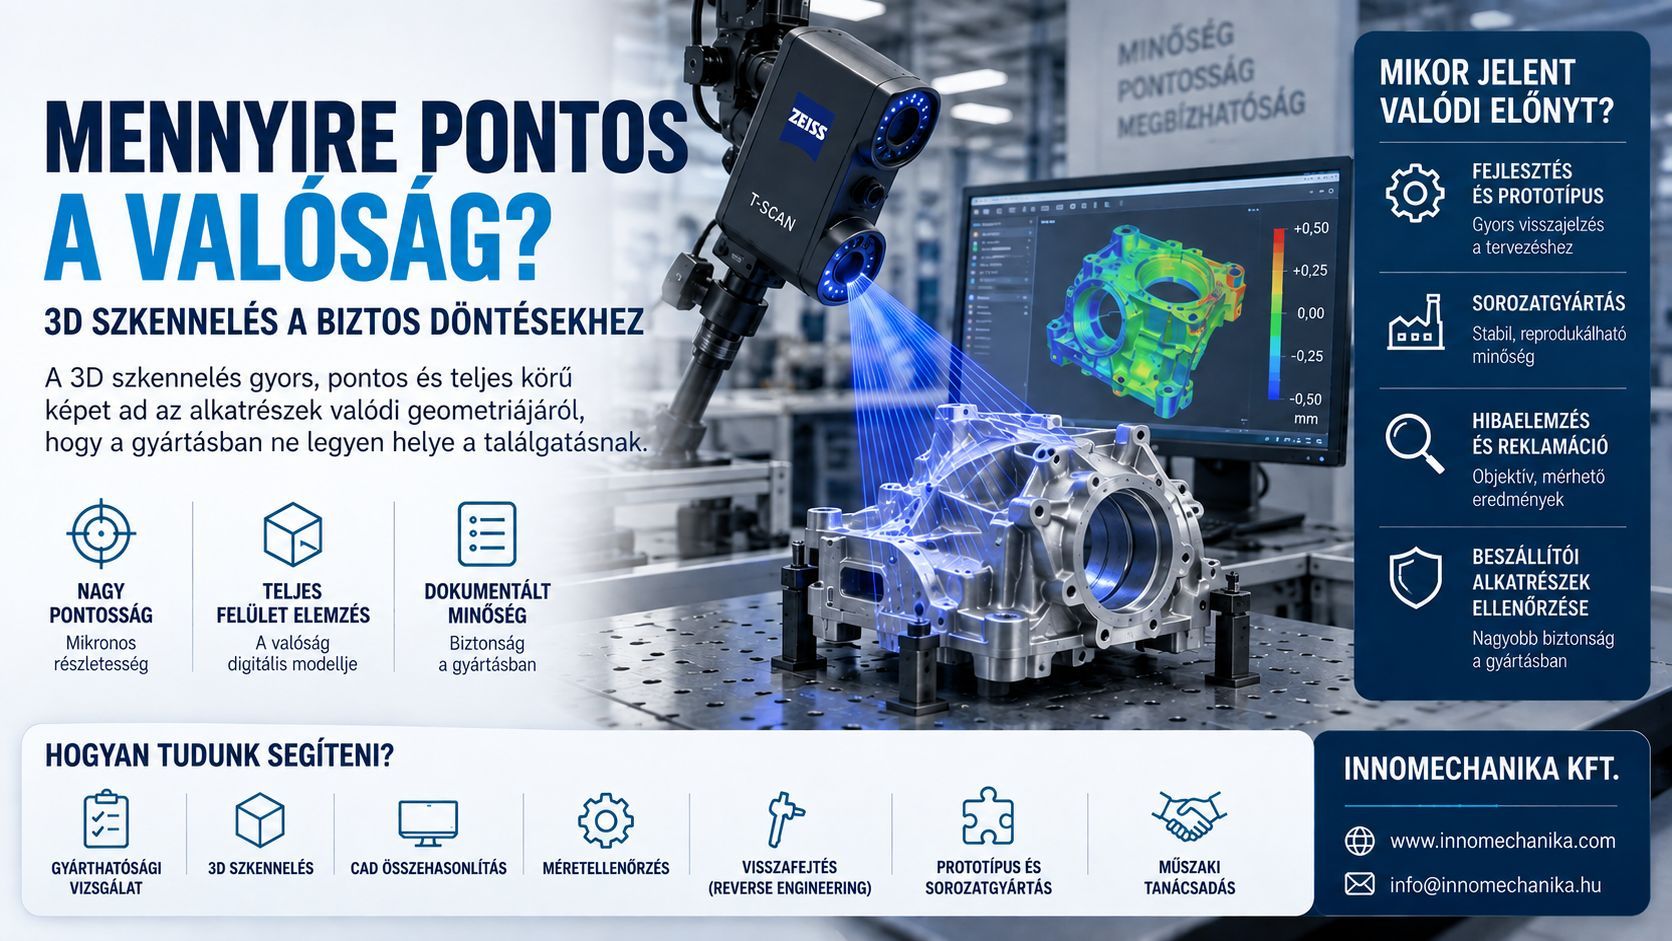
3D-Scanning ist eine kontaktlose Messtechnologie, die optische Methoden verwendet, um die gesamte Oberfläche eines Teils oder einer Struktur zu erfassen.
Während der Messung wird ein digitales Modell aus Millionen von Messpunkten erstellt, das die tatsächliche Geometrie des hergestellten Produkts sehr detailliert beschreibt.

Im Gegensatz zu herkömmlichen Messmethoden können nicht nur wenige festgelegte Maße überprüft werden, sondern auch die gesamte Form, Oberfläche und räumliches Design des Bauteils untersucht werden. Der Messvorgang kann in wenigen Minuten abgeschlossen werden, während das System deutlich mehr Daten sammelt, als mit herkömmlichen Messgeräten wirtschaftlich oder überhaupt überprüft werden könnten.

Dies ist besonders wichtig für Blechteile mit komplexen Geometrien, geschweißten Strukturen und Bauteilen, die hohe Präzision erfordern, bei denen selbst kleine Abweichungen in Form oder Größe die Montage und die Funktionalität des Endprodukts beeinflussen können.

Das resultierende digitale Modell kann dann direkt mit dem während des Entwurfsprozesses erstellten CAD-Modell verglichen werden. Die Messsoftware zeigt die Abweichungen mit einer Farbkartenanzeige an, sodass klar wird, welche Oberflächen des Bauteils der Nenngröße entsprechen und wo Abweichungen vorliegen, die eine weitere Untersuchung oder Korrektur erfordern.

Es ist wichtig zu wissen: Einer der größten Vorteile der 3D-Scanning ist, dass die Qualitätskontrolle nicht auf Basis weniger Messpunkte erfolgt, sondern die Geometrie des gesamten Bauteils untersucht. Dies ermöglicht schnellere, objektivere und dokumentierbarere Inspektionen und reduziert gleichzeitig das Risiko, dass ein versteckter geometrischer Defekt erst während der Montage oder Serienproduktion entdeckt wird, erheblich. Für den Kunden bedeutet dies eine höhere Betriebssicherheit, einen vorhersehbareren Produktionsprozess und reproduzierbare Qualität.

Wo bringt 3D-Scannen einen echten Vorteil?

  • 3D-Scanning ist ein großer Vorteil bei Fertigungsaufgaben, bei denen Maßgenauigkeit, Montage und dokumentierte Qualität wesentliche Anforderungen sind.
    Es bietet eine effiziente Lösung für die Inspektion von Prototypen und ersten Proben, da es ein genaues Bild davon liefert, inwieweit das gefertigte Teil dem CAD-Modell in einer frühen Entwicklungsphase entspricht.
  • Sie ist auch sehr hilfreich bei der Inspektion komplexer Blechteile, gebogener Elemente und geschweißter Strukturen,
    wo Verformungen oder Verformungen während des Produktionsprozesses oft schwer mit traditionellen Messmethoden zu erkennen sind. Durch die Digitalisierung der gesamten Oberfläche können diese Abweichungen schnell erkannt werden, sodass die notwendigen Korrekturen vor der Serienproduktion vorgenommen werden können.
  • Die Technologie spielt auch eine wichtige Rolle bei der Qualitätskontrolle in der Serienproduktion, bei der Annahme von Lieferantenteilen und bei der Untersuchung von Beschwerden.
    Dokumentierte Messergebnisse bilden eine objektive Grundlage für technische Entscheidungen und tragen gleichzeitig zur kontinuierlichen Verbesserung der Produktionsprozesse und zur Aufrechterhaltung reproduzierbarer Qualität bei.

3D-Scanning und Qualitätskontrolle

Warum bedeutet das mehr Sicherheit für den Kunden?

Für einen Kunden ist eine der wichtigsten Herausforderungen im Produktionsprozess die Vorhersehbarkeit. Budget und Deadline eines Projekts sind oft nicht durch die Produktion selbst gefährdet, sondern durch nachfolgende Fehler. Aufgrund eines schlecht passenden Bauteils kann der Montageprozess modifiziert werden, bestimmte Elemente neu hergestellt werden oder sogar die Lieferung einer gesamten Ausrüstung verzögert werden.

Einer der größten Vorteile des 3D-Scans ist, dass eine beträchtliche Anzahl dieser Fehler während der Produktion erkannt werden kann. Die Abweichungen werden nicht bei der Montage sichtbar, sondern wenn die Reparatur schnell und kosteneffizient durchgeführt werden kann. Das bedeutet weniger Risiken für den Kunden, eine vorhersehbarere Projektumsetzung und eine größere Geschäftssicherheit.

Eines der wichtigsten Werkzeuge für die Prototypenentwicklung

Während der Entwicklung eines neuen Produkts ist es selten, dass alles beim ersten Mal perfekt fertiggestellt wird. Der Zweck des Prototyps ist es genau, Design- oder Herstellbarkeitsprobleme vor der Serienproduktion aufzudecken. 3D-Scanning spielt in diesem Prozess eine Schlüsselrolle.

Durch die Digitalisierung der gesamten Oberfläche des Prototyps kann schnell überprüft werden, wie stark sich das gefertigte Teil vom entworfenen Modell unterscheidet. Anhand der Messergebnisse können Ingenieure genau bestimmen, ob es notwendig ist, das Design, die Werkzeuge oder die Produktionstechnologie zu modifizieren.

Für den Kunden bedeutet dies erhebliche Zeit- und Kosteneinsparungen. Entwicklungszyklen werden verkürzt, die Anzahl der Reproduktionen reduziert, und die Serienproduktion kann mit einer kontrollierten, ausgereiften Konstruktion beginnen.

Reproduzierbare Qualität in der Serienproduktion

Die meisten Industrieaufträge drehen sich nicht um die Herstellung eines einzelnen Teils. Die eigentliche Herausforderung besteht darin, sicherzustellen, dass das erste und das tausendste Stück die gleiche Qualität aufweisen. Die Grundlage für reproduzierbare Produktionsqualität ist ein kontrollierter Produktionsprozess und kontinuierliche Überwachung.

3D-Scanning ermöglicht es, die hergestellten Teile während der Serienproduktion regelmäßig mit der nominalen Geometrie zu vergleichen. Wenn Abweichungen auftreten, können sie rechtzeitig erkannt werden, sodass der Produktionsprozess korrigiert werden kann, bevor eine große Menge Schrott entsteht.

Das bedeutet einen effizienteren Betrieb nicht nur für den Hersteller, sondern auch für den Kunden. Vorhersehbare Qualität reduziert die Anzahl der Beschwerden, vereinfacht die Installation und erhöht die Zuverlässigkeit des Endprodukts.

Dokumentierte Qualität und vollständige Rückverfolgbarkeit

In der modernen industriellen Produktion besteht ein wachsender Bedarf, dass Qualität nicht nur eine Aussage, sondern eine Tatsache ist, die durch Dokumente verifiziert werden kann. Die Messergebnisse aus 3D-Scans können digital archiviert werden, sodass alle Inspektionen genau abgerufen werden können.

Dies ist besonders wichtig in Branchen, in denen Lieferanten detaillierte Messberichte an ihre Partner liefern müssen. Dokumentierte Messergebnisse unterstützen ISO-basierte Qualitätsmanagementsysteme,
vereinfachen Audits und tragen zur Transparenz des gesamten Produktionsprozesses bei.

Für den Kunden bedeutet das, dass im Falle einer Frage oder Beschwerde genau nachvollziehen kann, welche Messergebnisse die Konformität des jeweiligen Teils bewiesen haben.

3D-Scannen ist kein Ersatz für ingenieurwissenschaftliches Denken

Viele Menschen sehen 3D-Scanning einfach als ein äußerst fortschrittliches Messinstrument. In Wirklichkeit garantiert Technologie allein jedoch keine Qualität. Messergebnisse können nur dann von echtem Wert sein, wenn sie mit der entsprechenden technischen Erfahrung interpretiert werden und die notwendigen Entscheidungen über Produktionstechnologie auf Grundlage der aufgedeckten Abweichungen getroffen werden.

Ein erfahrener Ingenieur prüft nicht nur, ob eine Größe der technischen Zeichnung entspricht. Er bewertet auch, wie eine bestimmte geometrische Abweichung die Baugruppe, Funktion, Lastkapazität oder sogar den gesamten Produktionsprozess des Bauteils beeinflussen kann.

Es kann vorkommen, dass eine Abweichung von wenigen Zehntelmillimetern an sich akzeptabel ist, aber auf einer anderen kritischen Oberfläche kann sie bereits die Montage oder den Betrieb des Endprodukts gefährden.

Deshalb dreht sich die moderne Qualitätskontrolle nicht nur um Messtechnologie. Moderne Messwerkzeuge, digitale Evaluation und ein ingenieurtechnischer Ansatz sorgen gemeinsam dafür, dass aus den Messungen echte entscheidungsunterstützende Informationen gewonnen werden. Dadurch können Produktionsprozesse kontinuierlich verbessert, Fehler rechtzeitig erkannt werden, und Kunden erhalten stets Teile, die den geplanten technischen Anforderungen entsprechen.

Der Ansatz von Innomechanika Kft.

Bei Innomechanika Kft. ist die Qualitätskontrolle keine einzelne Arbeitsphase, sondern ein integraler Bestandteil des gesamten Produktionsprozesses.
Die im modernen Messlabor verwendeten 3D-Scans, der Granitmesstisch, die digitale Schichtdickenmessung und andere moderne Messtechniken stellen gemeinsam sicher, dass die hergestellten Teile die strengsten technischen Anforderungen erfüllen.

Die Messergebnisse sind Teil unseres dokumentierten Qualitätsmanagementsystems, das reproduzierbare Produktion, vollständige Rückverfolgbarkeit und kontinuierliche Verbesserung unterstützt. All dies wird durch eine integrierte Unternehmens- und Produktionsmanagementumgebung ergänzt, die Echtzeitdaten zu Produktionsprozessen liefert und bei Abweichungen schnelle Eingriffe ermöglicht.

Für uns ist 3D-Scannen kein unabhängiger Service, sondern ein technisches Werkzeug, das dazu beiträgt, dass unsere Partner jedes Mal das gleiche hohe technische Niveau erhalten.

Wie können wir helfen?

Die Grundlage eines erfolgreichen Industrieprojekts ist nicht nur moderne Produktionstechnologie, sondern auch ein zuverlässiger ingenieurtechnischer Hintergrund, kontrollierte Prozesse und eine konsequente Qualitätskontrolle. Das Ziel von Innomechanika Ltd. ist es, ihren Partnern nicht nur gefertigte Teile, sondern auch vorhersehbare, dokumentierte und langfristig reproduzierbare Produktionslösungen bereitzustellen.

Die 3D-Scan-Technologie in unserem hochmodernen Messlabor, unser Granitmesstisch, unsere digitalen Messgeräte und unser reguliertes Qualitätsmanagementsystem ermöglichen es, die Einhaltung des Endprodukts in jeder Produktionsphase zu überprüfen und nachzuverfolgen.

Die Messergebnisse dienen nicht nur zur Qualitätskontrolle, sondern unterstützen auch die kontinuierliche Entwicklung, die Optimierung der Produktionsprozesse und die Bereitstellung reproduzierbarer Qualität, was für unsere Kunden äußerst wichtig ist.

Unsere Ingenieure arbeiten bereits in der Projektvorbereitungsphase mit unseren Partnern zusammen, um sicherzustellen, dass die Aspekte Entwurf, Herstellbarkeit und Qualitätskontrolle bereits in einer frühen Entwicklungsphase angewendet werden. Dies verringert Produktionsrisiken, verringert die Möglichkeit von Überarbeitungen und Schrott und trägt dazu bei, dass fertige Teile und Strukturen erstmals den technischen Anforderungen entsprechen.

Wenn Sie einen Fertigungspartner suchen, bei dem Ingenieurwesen, modernste Qualitätskontrolltechnologien und dokumentierte Produktionsprozesse Teil des täglichen Betriebs sind, kontaktieren Sie uns!
Unsere Experten helfen Ihnen gerne, die am besten geeignete Produktions- und Qualitätssicherungslösung für Ihr Projekt zu finden.

by admin admin

Lean- und Kanban-basierte Materialfluss- und Produktionsorganisation

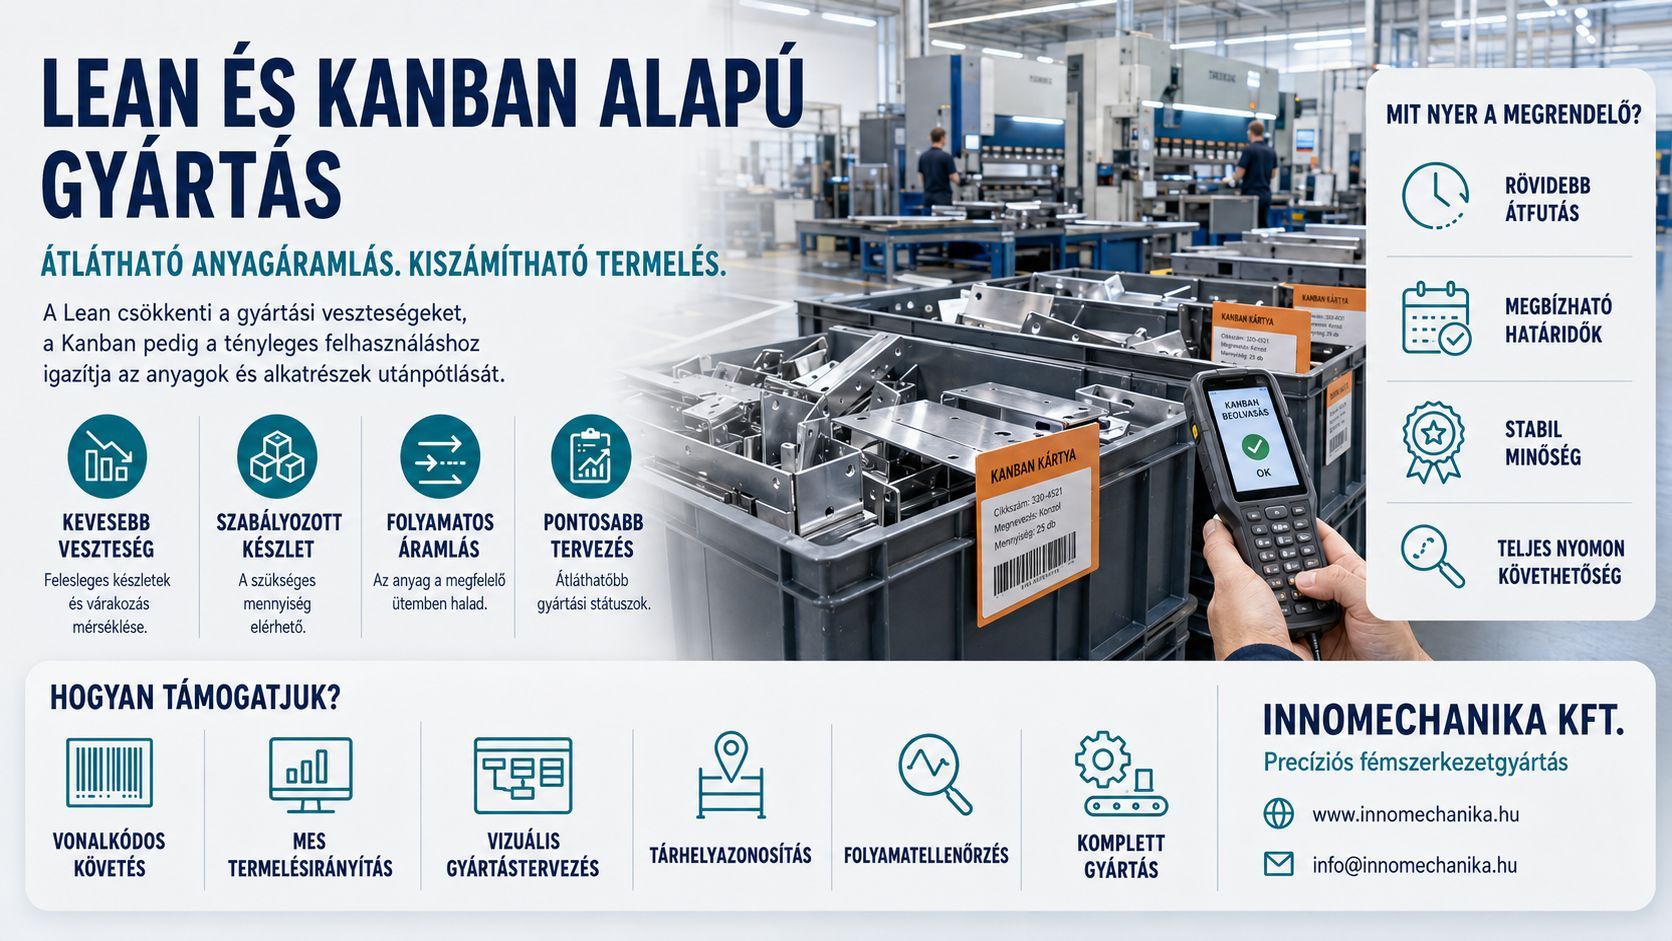
Die Wirksamkeit der modernen Produktion wird nicht nur durch die Leistung der Maschinen bestimmt. Ein hochpräzises Laserschneidsystem, eine moderne Biegemaschine oder eine robotische Schweißzelle kann nur dann effizient eingesetzt werden, wenn die notwendigen Rohstoffe, Komponenten, Dokumentation und Produktionsinformationen zum richtigen Zeitpunkt vorliegen. Der Materialweg ist daher ebenso wichtiger Teil der Produktion wie die Bearbeitung selbst. Der Lean-Ansatz und das Kanban-System tragen dazu bei, diesen Weg transparenter, regulierter und vorhersehbarer zu machen.. Das Ziel ist es, unnötige Wartezeiten, Umzüge und Lagerbestände zu reduzieren, um Produktionsprozesse zu harmonisieren und Fristen zuverlässiger einzuhalten. Dies ist besonders wichtig in der Präzisionsfertigung von Metallstrukturen, wo viele Produktvarianten, unterschiedliche Abläufe und strenge Qualitätsanforderungen zusammenkommen.

Was ist Lean?

Lean ist ein Ansatz zur Unternehmensführung und Prozessverbesserung, der mit dem für den Kunden geschaffenen Wert beginnt. Es versucht herauszufinden, welche Teile jedes Arbeitsablaufs direkt zur Erstellung des richtigen Produkts, der Qualität und der Lieferleistung beitragen sowie wo Zeit, Kapazität oder Material verschwendet werden. Die Wurzeln dieses Ansatzes liegen im Produktionssystem von Toyota. Im Laufe der Zeit haben sich seine Prinzipien über die Automobilindustrie hinaus verbreitet, da Prozesstransparenz, konstante Qualität und kontinuierliche Verbesserung in nahezu allen Produktionsumgebungen geschätzt werden. Lean ist keine einzelne Methode oder Software, die implementiert werden kann. Es erfordert eine sequentielle Denkweise, Managementpraxis und konkrete operative Werkzeuge . Nach dem Lean-Ansatz muss der gesamte Wertstrom vom Erhalt der Bestellung über die Beschaffung von Rohstoffen und Produktionsprozessen bis zur Lieferung des Endprodukts untersucht werden. Die spektakuläre Beschleunigung eines Teilprozesses allein kann wenig Ertrag bringen, wenn die fertigen Teile dann tagelang auf den nächsten Ablauf warten. Dasselbe gilt für den Fall, dass sich während hoher Auslastung einer Maschine ein übermäßiger Bestand an Halbfertigprodukten um sie herum bildet. Lean konzentriert sich daher auf den Ablauf des gesamten Prozesses. Es untersucht Wartezeiten, Überproduktion, unnötige Materialhandhabung, unnötige Inventar, Reparaturen aufgrund von Fehlern, ungerechtfertigte Abläufe und die Nutzung verfügbaren menschlichen Wissens. Ziel der Entwicklung ist es, ein stabileres System zu schaffen, das angemessene Qualität mit geringeren Verlusten und kürzeren Vorlaufzeiten liefert. Eng damit verbunden ist die Kaizen, d. h. das Prinzip der kontinuierlichen Verbesserung. Die Verbesserung eines Produktionssystems ist selten das Ergebnis einer einzigen grundlegenden Veränderung. Oft führen eine bessere Anordnung der Arbeitsplätze, standardisierter Materialtransfer, genauere Markierung oder eine Abfolge von Abläufen, die auf Basis der Mitarbeitererfahrung angepasst wird, zu nachhaltigen Verbesserungen. In einer Lean-Kultur schafft das sichtbare Sichtbarwerden von Problemen Möglichkeiten für Lernen und Prävention.

Was ist Kanban?

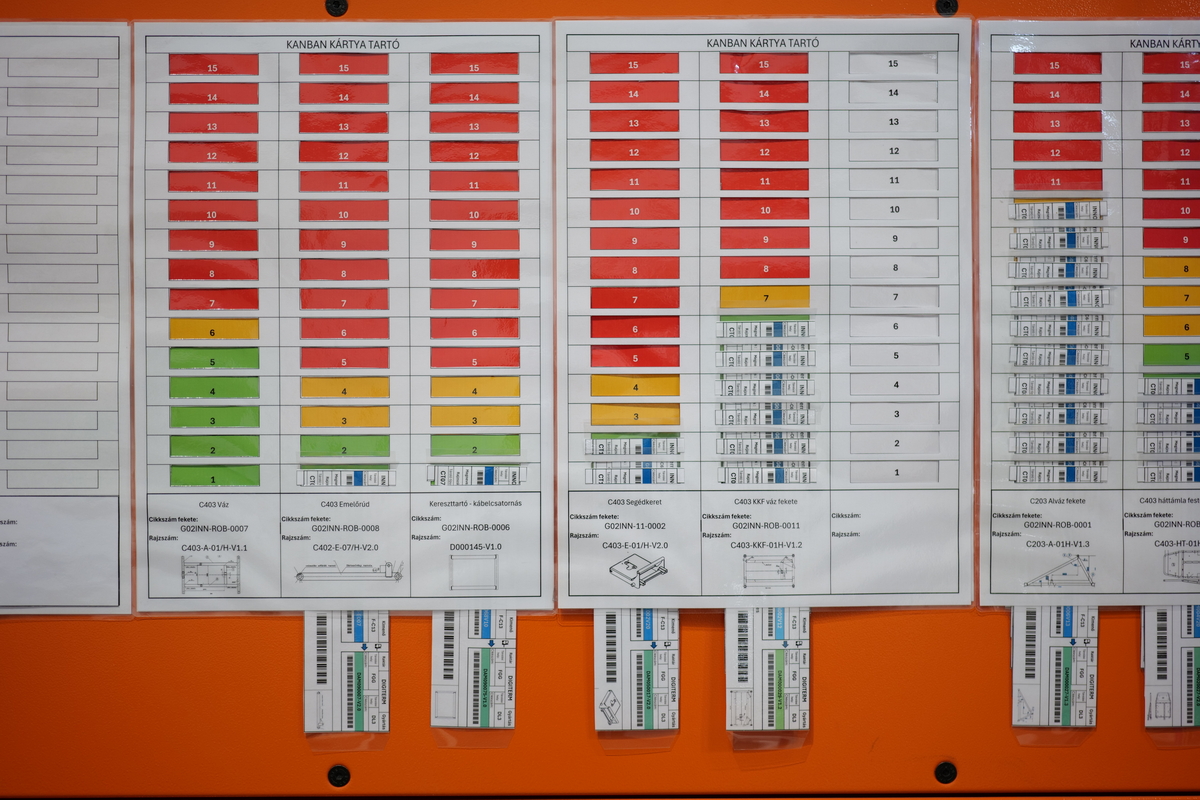
Kanban ist ein Begriff japanischen Ursprungs und bedeutet ein Wegweiser oder Schild. In der Fertigung bezeichnet es ein Informations- und Lagerkontrollinstrument, das die Produktion, Auffüllung oder Übertragung einer bestimmten Menge autorisiert. Das Signal kann von einer traditionellen Karte, einer markierten Aufbewahrungsbox, einem Barcode oder einem digitalen System stammen. Kanban unterstützt die praktische Anwendung des Ziehprinzips. Die nächste Arbeitsphase zeigt der vorherigen an, welches Material oder Teil benötigt wird, in welchen Mengen und wann. Die Versorgung beginnt basierend auf der tatsächlichen Nutzung. So ist der Prozess weniger von großen Mengen Vorfertigung abhängig und es ist leichter, den Bestand zu kontrollieren, der sich zwischen den Operationen ansammelt. Ein Kanban-Signal muss klare Informationen enthalten. Es kann den Namen und die ID des Teils, die Menge, die in einen Behälter gelegt werden kann, den Nutzungsort, die Quelle der Versorgung und die Lagerposition enthalten. Die Rückgabe des Signals zeigt den Versorgungsprozess an, dass die angegebene Menge verbraucht wurde und daher ersetzt werden muss. Das Produktions-Kanban vermittelt einen Produktionsauftrag, und das Take-away-Kanban ermöglicht die Übertragung des Materials. Der koordinierte Betrieb der beiden stellt sicher, dass Bewegung und Produktion innerhalb der Anlage an die reale Nachfrage angepasst sind. Das System setzt außerdem eine Begrenzung für den laufenden Lagerbestand. Es bestimmt, wie viele Container oder Mengen gleichzeitig im System sein dürfen, sodass die Überlastung schnell sichtbar wird. Die Effektivität von Kanban hängt von der konsequenten Einhaltung der Regeln ab. Wenn die Produktion ohne Signal beginnt, Mengen ungenau sind oder Karten zu spät zurückgeschickt werden, verliert die Bestandsinformationen an Zuverlässigkeit. Ein visuelles Board allein erzeugt kein Ziehsystem. Stabile Prozesse, klare Verantwortlichkeiten, angemessen definierte Lagerbestände und diszipliniertes Datenmanagement sind ebenfalls erforderlich.

Wie sind Lean und Kanban miteinander verbunden?

Lean bietet einen Rahmen für die Entwicklung des gesamten Betriebs, und Kanban ist eines der praktischen Werkzeuge dafür. Lean gibt die Richtung vor: Steigerung des Kundenwerts, Reduzierung von Verlusten, Verbesserung des Ablaufs und kontinuierliches Lernen. Kanban macht die Bewegung von Material und zugehörigen Informationen steuerbar. Die Verbindung zwischen den beiden Ansätzen wird besonders im Pull-Prinzip sichtbar. Wenn ein Prozess nur das ersetzt, was tatsächlich von der nächsten Operation verwendet wurde, wird das Risiko einer Überproduktion verringert. Der Lagerbestand wird stärker kontrolliert, und Abweichungen werden früher aufgedeckt. Wenn beispielsweise alle Kanban-Behälter vor einer Arbeitsphase voll sind, bedeutet das, dass das Material nicht im richtigen Tempo weitergeführt werden kann. Dies kann auf Kapazitätsmangel, Maschinenausfall, Qualitätsprobleme, eine lange Umstellung oder eine ungenaue Produktionsanordnung zurückzuführen sein. Das System spielt somit auch eine diagnostische Rolle. Überschüssige Lagerbestände verbergen oft Produktionsprobleme, da sie einen stotternden Prozess über einen längeren Zeitraum antreiben können. Ein reguliertes Lagerniveau zeigt ein früheres Ungleichgewicht an und ermöglicht somit schnellere Eingriffe. Langfristige Ergebnisse werden erzielt, indem die Ursachen identifiziert, der Prozess verbessert und der passende Standard festgelegt wird.

Die Bedeutung des Materialflusses in der Metallstrukturfertigung

Präzisionsfertigung von Metallstrukturen komplexer Wertstrom. Nach Erhalt und Identifikation des Rohstoffs können Laserschneiden, Biegen, Bearbeiten, Schweißen, Schleifen, Oberflächenbehandlung, Montage und Endabschlussprüfung folgen. Der technische Inhalt des Produkts bestimmt den tatsächlichen Weg, während jede Produktionscharge mit unterschiedlichen Geschwindigkeiten fahren kann. In diesem Umfeld kann es zu erheblichen Verlusten führen, wenn ein Teil zu früh hergestellt wird und dann lange gelagert werden muss. Unnötige Handhabung erhöht das Risiko von Schäden, Mischen und Identifikationsfehlern. Gleichzeitig kann eine verzögerte Lieferung von Rohstoffen oder Befestigungsmitteln den Abschluss einer vollständigen Montage verhindern. In diesem Fall ist ein erheblicher Teil des Produktwerts bereits abgeschlossen, aber der Versand kann nicht begonnen werden. Lean-basierter Materialfluss Daher beginnt es mit der Ausrichtung von Routen, Übergabepunkten, Lagerregeln und dem erforderlichen Lagerbestand. Die Abbildung des Wertstroms zeigt den gesamten Material- und Informationspfad von der Bestellung bis zur Lieferung. Die tatsächliche Bearbeitungszeit, Wartezeiten zwischen den Operationen, Recycling, unnötiger Versand und jeder Punkt, an dem der Prozess an Continuity verliert, werden sichtbar. Das Ziel ist es nicht, Lagerbestände um jeden Preis zu eliminieren. Ein richtig dimensionierter Puffer kann unterschiedliche Zykluszeiten ausgleichen, die Versorgung kritischer Aufträge sicherstellen und angemessene Schwankungen im Angebot bewältigen. Zu viel Lagerbestand bindet Kapital und nimmt Platz ein, und zu wenig Lagerbestand macht das System empfindlich. Bei der Bestimmung der richtigen Menge müssen Sie die Verbrauchsrate, die Nachfüllzeit, die Lieferhäufigkeit, das Risiko von Schrott und Veränderungen der Nachfrage berücksichtigen.

Wo kann Kanban in maßgeschneiderten und serienmäßigen Produktionsumgebungen angewendet werden?

Kanban ist am einfachsten zu bedienen für Materialien und Bauteile, deren Nutzung repetitiv und messbar ist. Dies können Standardbefestigungselemente, häufig verwendete Hilfsmaterialien, Verpackungsmaterialien, Verbrauchsmaterialien oder regelmäßig gefertigte Komponenten sein. Im Fall eines Zweilagersystems liefert die Verwendung eines Lagerbestands das Liefersignal, während das andere Lager während der Kauf- oder Produktionsphase die Versorgung liefert. In der Produktion, die eine große Produktpalette und kleine Serien abwickelt, ist differenzierte Steuerung erforderlich. Es wäre unwirtschaftlich, einen konstanten Bestand an einzigartigen, hochwertigen oder selten wiederholten Teilen zu halten. Ihre Bewegung sollte auf Basis von orderbasierten Produktionsaufträgen, Abfolge der Operationen und identifizierten Produktionseinheiten gesteuert werden. Der Bestand zwischen den Operationen kann durch eine FIFO-Leiste oder eine bestimmte Anzahl von Warteplätzen begrenzt werden. Die erste eintreffende Charge wird dann zuerst durchgeführt, und die obere Bestandsgrenze bleibt unbefristet. In der Praxis liefert ein hybrides System daher oft gute Ergebnisse. Wiederkehrende Artikel mit hoher Fluktuation können mit Kanban ersetzt werden, und einzelne Produkte können basierend auf einem digitalen Produktionsauftrag nachverfolgt werden. So können Sie gleichzeitig Flexibilität und Prozesskontrolle aufrechterhalten.

Materialfluss und Informationsfluss können gemeinsam entwickelt werden

Das Material, das in der Produktionshalle bewegt wird, muss von genauen, aktuellen Informationen begleitet werden. Es ist notwendig zu wissen, zu welcher Reihenfolge der betreffende Artikel gehört, welche Operationen er durchlaufen hat, wo er sich befindet, in welchem Inspektionsstatus er sich befindet und wann er an den nächsten Arbeitsplatz weitergeleitet werden muss. Neben falschen oder verzögerten aufgezeichneten Daten wird auch ein physikalisch gut organisierter Prozess unsicher. Digitales Produktionsmanagement und visuelle Anlagensteuerung verstärken sich gegenseitig. Das ERP-System verwaltet Auftrags-, Lagerbestands- und unternehmensbezogene Daten sowie MES und liefern ein detailliertes Bild davon, wie die Produktion durchgeführt wird. Barcode-Identifikation, Arbeitsplatzberichterstattung und Speicherverfolgung verringern die Unsicherheit manueller Informationsübertragung. Kanban-Signale können auch als elektronische Versorgungsanforderung in diese Umgebung integriert werden. Das Produktionsmanagement von Innomechanika Kft. wird durch ein SAP Business One ERP-Modul, ein integriertes MES Pharis Produktionsmanagementsystem und einen visuellen Produktionsplaner unterstützt. Speicherplatzidentifikation, Produktverfolgung von Barcodes, elektronische Berichterstattung pro Arbeitsplatz und die Integration von Daten von Produktionsmaschinen bieten eine Echtzeitübersicht über Prozesse. Die Analyse historischer Produktionsdaten bietet zudem eine sicherere Grundlage für die Planung und Entwicklung repetitiver Aufgaben.

Die Auswirkungen einer ausgewogenen Produktionsorganisation auf die Qualität

Eile, überlastete Arbeitsplätze und unorganisierte Zwischenbestände schaffen Qualitätsrisiken. Ein gemischtes Teil, eine verpasste Inspektion oder eine beschädigte Oberfläche können zu teuren Reparaturen und Verzögerungen in der Zukunft führen. Ein kontrollierter Fluss klärt den Zustand des Materials, die Lieferbedingungen und die Verantwortung für den nächsten Vorgang. Qualität muss in den einzelnen Prozessen gewährleistet werden. Tritt eine Unstimmigkeit auf, muss die betroffene Charge identifiziert und isoliert werden, und dann muss verhindert werden, dass sie in einem fehlerhaften Zustand zusätzlichen Mehrwert erhält. Ein zeitnah erkanntes Problem betrifft eine kleinere Menge, kann schneller nachverfolgt werden und die Ursache ist leichter zu identifizieren. Ausgewogene Produktion hat auch einen positiven Effekt auf die menschliche Arbeit. Ständige Dringlichkeit, unerwartete Prioritätenänderungen und Materialsuche verringern die Aufmerksamkeit. Klarer Ordentlicher, geordneter Arbeitsplatz und verfügbare Informationen schaffen ein vorhersehbareres Arbeitsumfeld, in dem mehr Wert auf technische Details und Qualität gelegt wird.

Was nimmt der gewerbliche Kunde aus all dem wahr?

Für den Kunden spiegelt sich der Wert eines Lean- und Kanban-basierten Betriebs in der Lieferleistung, Flexibilität und konstanter Qualität wider. Transparente Kapazität und Lagerbestände ermöglichen eine genauere Rückmeldung zur Verpflichtungsfrist. Eine regulierte Produktionssequenz reduziert Überlastung und die Anzahl unfertiger Artikel. Und nachverfolgbare Materialbewegungen unterstützen dokumentierte, abrufbare Produktion. Dies ist besonders wichtig in einer langfristigen Lieferantenbeziehung. Der Partner benötigt den Hersteller, um den Prozess unter Kontrolle zu halten, auch bei wechselnden Auftragsmengen, mehreren Produktvarianten und komplexen technischen Anforderungen. Dabei ist die fortschrittliche Maschine mit organisatorischem Wissen und datengetriebenem Produktionsmanagement verbunden. Ein gut funktionierendes System hilft auch bei der Steuerung von Änderungen. Die Auswirkungen einer dringenden Bestellung, eines veränderten Lieferplans oder einer Lieferantenabweichung können schneller bewertet werden, wenn der laufende Lagerbestand, die Arbeitsbelastung der Arbeitsplätze und der Status einzelner Produktionschargen bekannt sind. So kann die Entscheidung auf realen Daten basieren und es ist weniger wahrscheinlich, dass es zu weiteren Produktionsstörungen an anderen Produktionsstellen führt.

Lean Adoption ist ein konsistenter Entwicklungsprozess

Die effektive Anwendung von Lean und Kanban erfordert eine genaue Einschätzung der Situation. Zunächst müssen Sie den tatsächlichen Prozess verstehen: wie die Nachfrage eintrifft, wohin das Material bewegt wird, wo Lagerbestand generiert wird, wie lange jede Operation dauert und zu welchen Zeiten regelmäßige Wartezeiten oder wiederkehrende Fehler auftreten. Dies kann die Grundlage für den gewünschten zukünftigen Zustand und den Zeitpunkt der Implementierung sein. Ein häufiger Fehler ist, wenn der Lagerbestand reduziert wird, bevor der Prozess stabilisiert ist. Ohne zuverlässiges Angebot, ausreichende Verfügbarkeit der Maschinen, bekannte Zykluszeiten und konstante Qualität kann ein zu enger Puffer zu Produktionsverlusten führen. Das gleiche Risiko entsteht, wenn Kanban-Mengen einmal bestimmt und trotz Nachfrageschwankungen oder Nachschubzeiten nicht überprüft werden. Für die Entwicklung werden messbare Ziele benötigt. Vorlaufzeiten, laufende Inventar, pünktliche Auftragsabschlussraten, interne Materialabwicklung, Ausfallzeiten und Qualitätsunterschiede tragen alle dazu bei, wie das System funktioniert. Neben den Zahlen ist auch die Erfahrung der Werksarbeiter unerlässlich, da sie als erste schwer zugängliche Materialien, unsichere Signale und täglich auftretende Störungen erkennen.

Effizienter Materialfluss für zuverlässige Produktion

Der gemeinsame Wert des Lean-Ansatzes und des Kanban-Systems ist Transparenz. Mit ihrer Hilfe ist es möglich, genauer zu erkennen, was mit dem Material passiert, was die nächste Operation auslöst, wo Überlastungen auftreten und was der Grund für den kontinuierlichen Fortschritt ist. Der sichtbar gemachte Prozess kann gezielt entwickelt werden. In der modernen Metallstrukturfertigung verstärken sich technologische Präzision und organisatorische Disziplin. Das richtige Material erreicht zur richtigen Zeit den richtigen Arbeitsplatz, während die Produktionsinformationen dem Produkt durchgehend folgen. Dies legt die Grundlage für kürzere und vorhersehbarere Umlaufzeiten, weniger unnötige Lagerbestände, bessere Kapazitätsauslastung und stabilere Qualität.
Die modernen Produktionstechnologien von Innomechanika Kft. werden durch integrierte Produktionsmanagement- und Überwachungslösungen ergänzt. Die Harmonisierung komplexer Produktionsprozesse ermöglicht die Herstellung einzelner und serienmäßiger Teile, geschweißter Strukturen und
Mekatronische Komponenten Die Produktion sollte in einem transparenten, kontrollierbaren System erfolgen. Kontaktieren Sie uns bezüglich Ihres Industrieprojekts, und wir können die technischen, qualitativen und liefertechnischen Anforderungen besprechen.

by admin admin

Wann ist 3D-Laserschneiden notwendig und für welche Teile bedeutet es einen echten Vorteil?

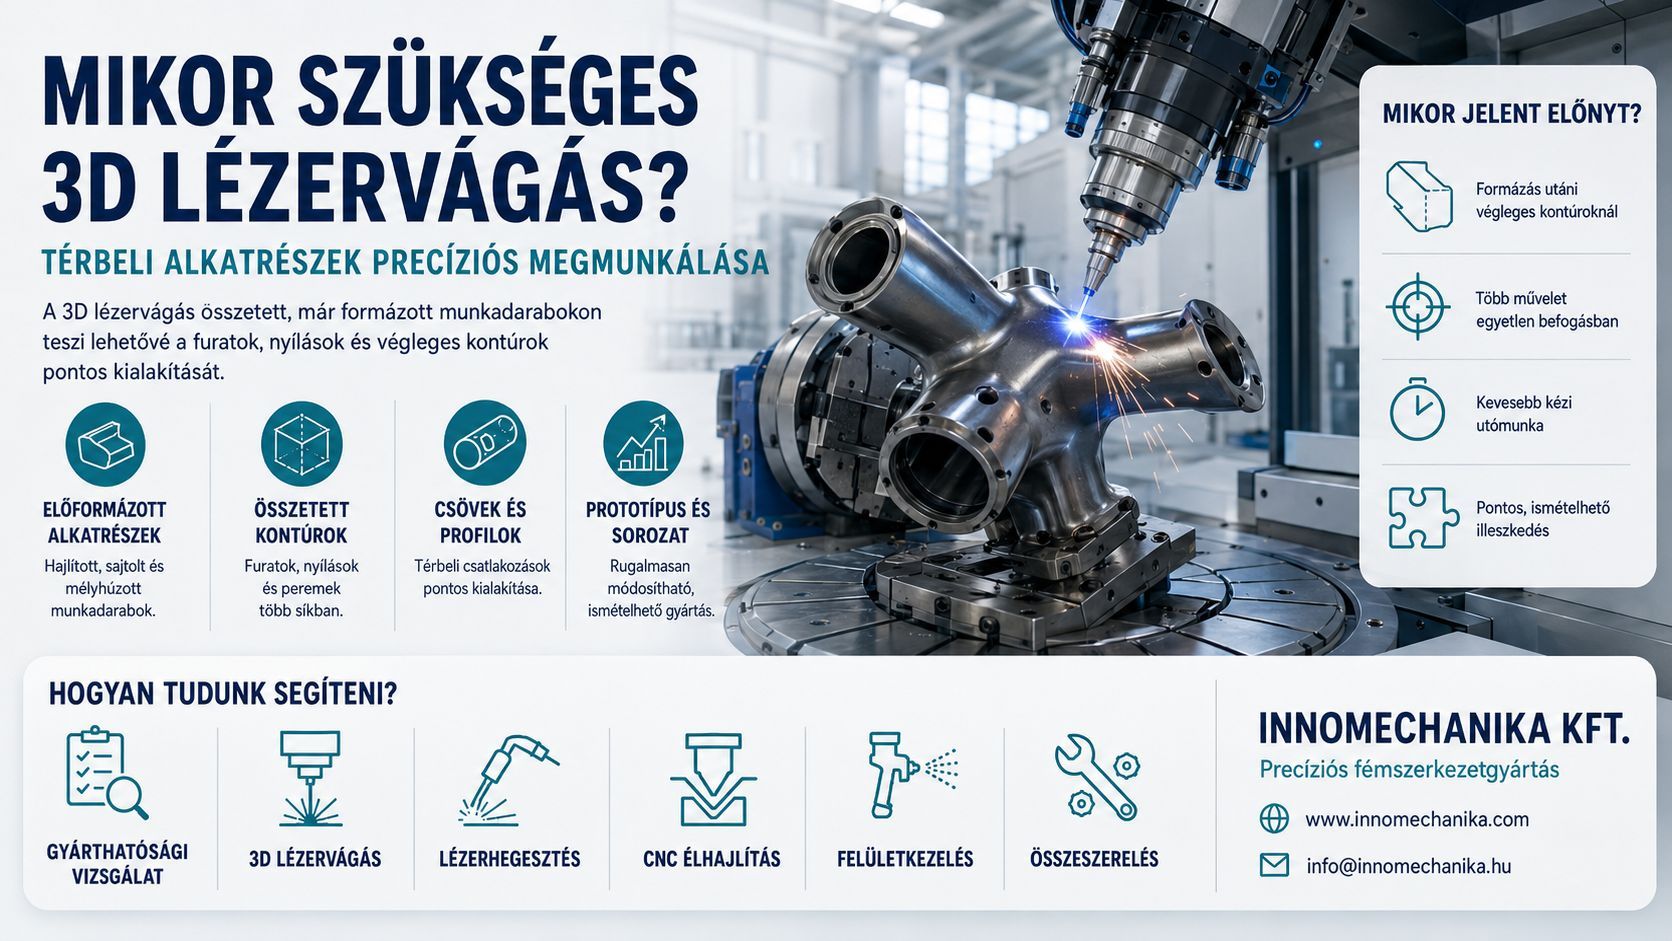
Wenn man an das Laserschneiden denkt, denken viele an eine flache Platte, aus der die Maschine schnell und präzise die im technischen Zeichnung festgelegte Form ausschneidet. Dies ist die perfekte Lösung für die Herstellung vieler Teile. Die Situation ändert sich jedoch, wenn es darum geht, eine präzise Kontur, Öffnung oder Verbindungsstelle auf einem Werkstück zu schaffen, das bereits gebogen, tief gezogen, gepresst oder anderweitig vorgefertigt wurde. In diesem Fall muss die Bearbeitung der räumlichen Geometrie des Teils folgen. 3D-Laserschneiden ist für komplexe Aufgaben konzipiert. Es ermöglicht die Bearbeitung von Teilen, deren Oberfläche sich in verschiedene Richtungen verändert, sodass die Position und der Neigungswinkel des Schneidkopfes ständig an das Werkstück angepasst werden müssen. Die Entscheidung für den Einsatz der Technologie sollte immer auf Grundlage der Geometrie, der erwarteten Genauigkeit, der Größe der Serie und der daraus resultierenden Montageanforderungen getroffen werden.

Was genau bedeutet dreidimensionales Laserschneiden?

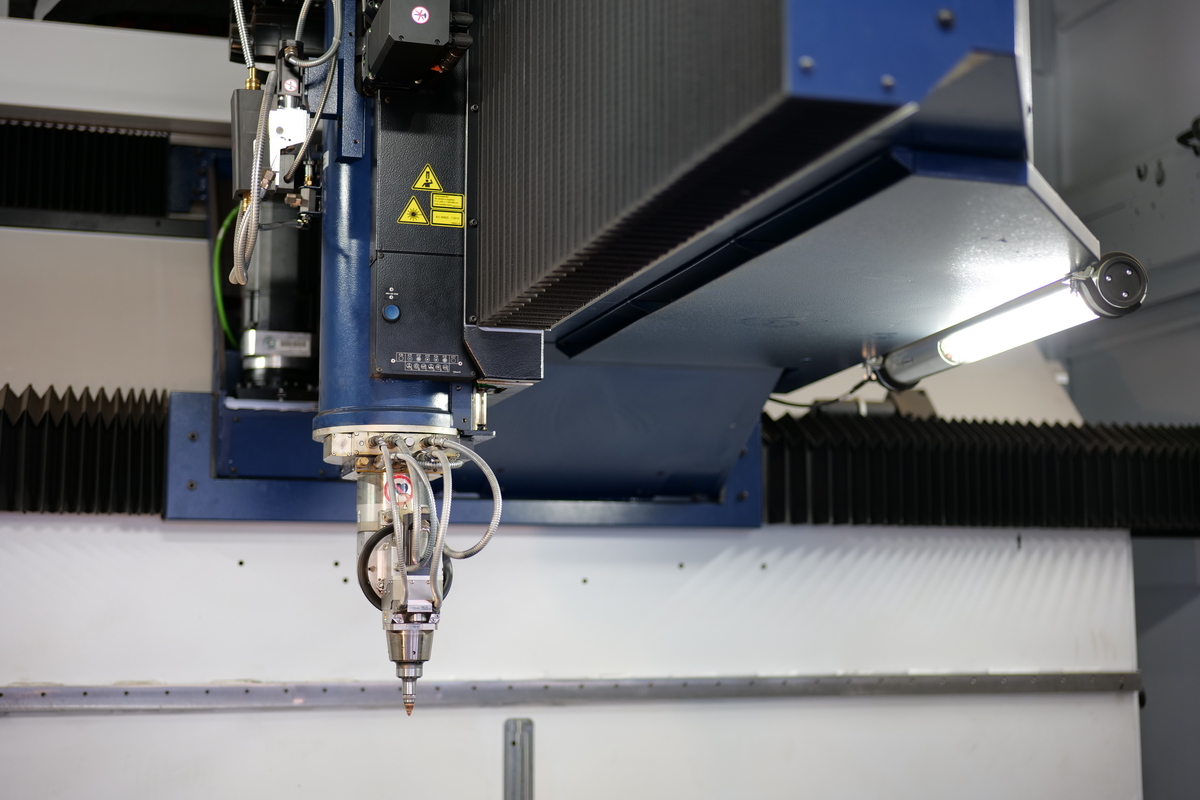
Beim Schneiden eines flachen Blechs wird das Werkstück auf einer horizontalen Fläche platziert, und der Laserstrahl bewegt sich typischerweise senkrecht zur Ebene der Blechplatte. Der Schneidweg variiert in Länge und Breite, während die Oberflächenposition des Materials im Wesentlichen konstant bleibt. A Dreidimensionales Laserschneiden Die Maschine folgt der Form des Bauteils im Raum. Der Schneidkopf kann sich über mehrere Achsen bewegen und auch sein Neigungswinkel kann sich während der Bearbeitung ändern. Dadurch können präzise Konturen auf gebogenen, geneigten, versetzten oder anderen komplexen Flächen erzeugt werden. Das Werkstück wird in einem richtig konstruierten Gerät gespannt. Die Maschine folgt dann dem programmierten Weg basierend auf dem digitalen Modell und steuert gleichzeitig den Abstand zwischen Schneidkopf und Teil sowie die Einschlagrichtung des Laserstrahls. Daher hängt der Erfolg des Prozesses nicht nur von den Fähigkeiten der Maschine ab, sondern auch von der Genauigkeit der Programmierung, Instrumentierung und der Position des Bauteils.

Wann gibt es nicht genug traditionelles flaches Laserschneiden?

2D-Laserschneiden Ideal ist es, wenn das Teil zum Zeitpunkt des Schneidens noch eine flache Platte ist. Die notwendigen äußeren Konturen, Löcher und Ausschnitte können dann schnell hergestellt werden. Das Ausschnittsblatt kann dann gebogen, verschweißt oder weiter bearbeitet werden. Bei einigen Teilen kann die Position der Endöffnungen jedoch erst nach dem Formen mit ausreichender Sicherheit bestimmt werden. Beim Biegen, Pressen oder beim Tiefziehen kann sich Form und Größe des Materials leicht ändern. Wenn alle Ausschnitte noch flach sind, könnten die Löcher verschoben werden, die Konturen verzerrt oder die Position der Verbindungspunkte nach der Nachformung anders sein. 3D-Laserschneiden ermöglicht es, die endgültige Geometrie nach dem Vorform zu formen. Dadurch können Löcher, Fenster, Montagelöcher und äußere Konturen direkt auf dem bereits dreidimensionalen Teil angefertigt werden.

Bearbeitung von vorgeformten und tiefgezogenen Blechteilen

Tiefenziehen und Stanzen können verwendet werden, um starre, leichte Blechteile mit komplexen Formen herzustellen. Diese werden in der Automobilindustrie, im Maschinenbau, in der Elektronik und in verschiedenen Gehäusesystemen weit verbreitet eingesetzt. Nach dem Formen ist es oft notwendig, die Flansche auf die exakte Größe zu schneiden. Zusätzlich müssen auch Befestigungslöcher, Kabeldurchgänge, Lüftungslöcher oder Verbindungspunkte angelegt werden. In vielen Fällen beeinflusst die Position dieser mehrere verschiedene Oberflächen und ist daher auf einer herkömmlichen Flachlasermaschine nicht mehr zugänglich. Die 3D-Laserschneidausrüstung folgt der räumlichen Kontur, um herum zu schneiden und die notwendigen Öffnungen zu schaffen.

Nachbearbeitung gebogener Bauteile

Bei einem gebogenen Blechteil können sich Öffnungen befinden, die mehrere Ebenen berühren oder sich nahe an der Biegelinie befinden. Das Vorschneiden der Löcher kann in diesem Fall riskant sein, da das Biegen deren Form und Position verändern kann. Mit Hilfe des anschließenden 3D-Laserschneidens kann die erforderliche Kontur an die tatsächliche räumliche Position des bereits gebogenen Teils angepasst werden. Dies ist besonders wichtig, wenn das Teil präzise mit anderen Elementen verbunden werden muss oder die Öffnung Teil einer empfindlichen Befestigungsstelle ist. Die Methode eignet sich auch gut für komplexe Maschinengehäuse, Gerätegehäuse, Halterungen und mechatronische Bauteile. Präzise gestaltete Verbindungsstellen erleichtern die Montage und verringern die Wahrscheinlichkeit, dass das Teil während der Montage manuell ausgerichtet werden muss.

Räumliche Bearbeitung von Rohren und Profilen

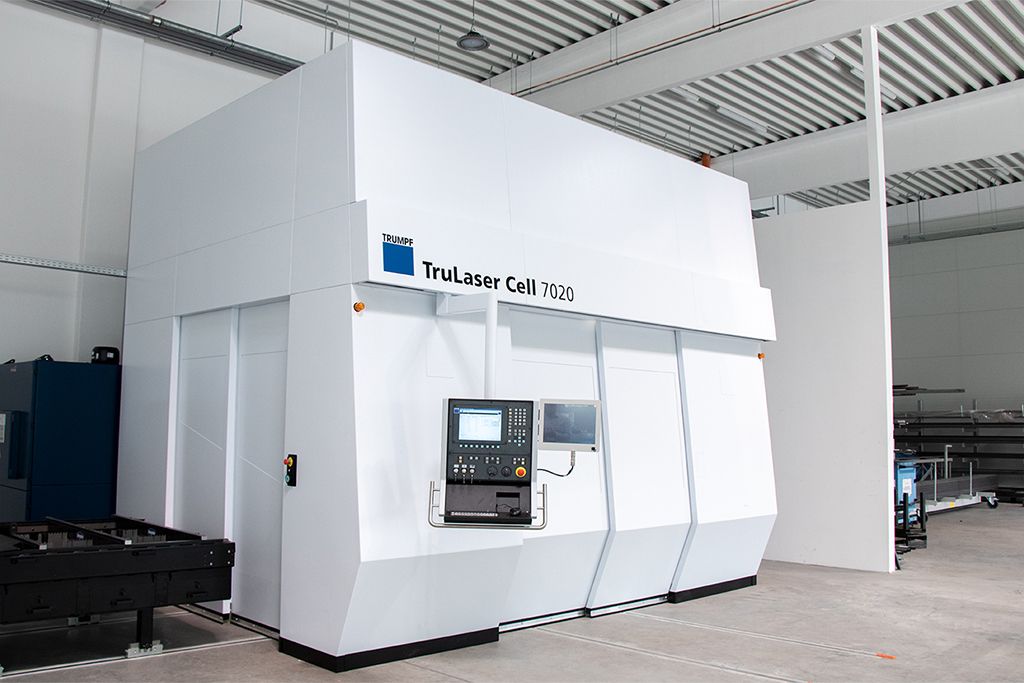
Löcher, Kerben und Verbindungskonturen in der Verkleidung von Rohren und Hohlabschnitten sind ebenfalls eine räumliche Aufgabe. Der Schneidkopf muss der Oberfläche des Kreises oder eines anderen Querschnitts folgen, während der Laserstrahl das Material in die richtige Richtung erreicht. A Mit 3D-Laserschneiden Es können auch Verbindungsformen hergestellt werden, die das anschließende Zusammenfügen und Schweißen erleichtern. Eine gut gestaltete Kontur ermöglicht es, dass das Rohr oder das Profil präzise auf dem zugehörigen Bauteil sitzt. Dies verbessert die Montage, macht den Verbindungsspalt glatter und macht den Schweißvorgang vorhersehbarer. Die Technologie kann für Rohr- oder Profilkomponenten von Maschinenrahmen, Trägerstrukturen, Möbelkomponenten, Schutzrahmen und verschiedenen Ausrüstungen eingesetzt werden. Verwendet von Innomechanika Die TruLaser Cell 7020 kann für das Laserschneiden und Laserschweißen von zwei- und dreidimensionalen Bauteilen sowie Rohren verwendet werden.

Nachfolgende Bearbeitung komplexer geschweißter Strukturen

Für einige Bauteile wird nach dem Schweißvorgang eine präzise Bearbeitung notwendig. Durch den Wärmeeinsatz kann eine geringe Verformung auftreten, die die Endmaße der Struktur beeinflusst. Wenn ein Loch oder eine Verbindungskontur in einer präzisen Position zur fertigen Struktur sein muss, kann es gerechtfertigt sein, sie neu zu gestalten. Bei ausreichender Zugänglichkeit kann auch 3D-Laserschneiden auf bestimmten Oberflächen der bereits zusammengesetzten räumlichen Struktur angewendet werden. In diesem Fall ist es besonders wichtig, eine stabile Fixierung zu haben, klare Referenzflächen zu definieren und einen kollisionsfreien Werkzeugweg zu entwerfen. In allen Fällen muss die Entscheidung von einem Herstellbarkeitstest begleitet werden. Auch die Größe der Struktur, die Zugänglichkeit des Schneidpunkts, die Materialdicke und die sichere Entfernung des geschnittenen Materials müssen berücksichtigt werden.

Warum sollte man nach der endgültigen Formatierung schneiden?

Beim Blechumformen wird das Material gedehnt, komprimiert und nach der Freigabe der Last bis zu einem gewissen Grad zurückgefedert. Die daraus resultierende Abweichung wird durch die Eigenschaften des Rohmaterials, die Blechdicke, den Biegeradius, die Werkzeuge und die angewandten technologischen Parameter beeinflusst. Daher kann die tatsächliche Bauteilgeometrie leicht vom nominalen Modell abweichen. Bei der Auswahl der Produktionsreihenfolge ist es daher notwendig, die Auswirkungen der Formung auf kritische Löcher, Öffnungen und Verbindungsstellen zu berücksichtigen. Weniger empfindliche Konturen können oft im flachen Zustand erstellt werden, während Details an der Endposition nach dem Biegen oder Tiefenziehen geformt werden sollten. Die korrekte Abfolge der Operationen reduziert den Bedarf an nachfolgenden Korrekturen und kann eine genauere Passform bei der nachfolgenden Montage gewährleisten.

Prototypen- und Kleinserienproduktion

Wenn ein neues Teil entwickelt wird, ändert sich oft die Lage der Löcher, die äußere Kontur oder ein Verbindungsdetail. Bei der Verwendung eines mechanischen Schneidwerkzeugs kann jede größere Modifikation eine Werkzeugänderung oder die Herstellung eines neuen Werkzeugs erfordern. Dies kann zeitaufwendig und teuer sein.

Der Laser ist ein programmierbares Bearbeitungswerkzeug. Ein wesentlicher Teil der geometrischen Veränderungen kann durch Modifikation des digitalen Modells und des Bearbeitungsprogramms nachverfolgt werden. Daher kann das 3D-Laserschneiden besonders vorteilhaft für Prototypen, Vorserien sowie kleine oder mittlere Serien sein. Die Technologie kann den Produktentwicklungszyklus verkürzen, da das modifizierte Teil ohne den Bedarf eines neuen mechanischen Schneidwerkzeugs hergestellt werden kann. Die Verfeinerung des Entwurfs kann somit schneller auf die Erfahrung von Test- und Montagetests folgen. 3D-Laserschneiden kann auch für große Serien, insbesondere bei komplexen Geometrien und hohem Automatisierungsgrad, gerechtfertigt sein. Um die Wirtschaftlichkeit zu bewerten, müssen jedoch die gesamte Zykluszeit, die Ausrüstung, die Maschinennutzung und die Werkzeugkosten alternativer Technologien gemeinsam betrachtet werden.

Wie können Sie die Postproduktion reduzieren?

In der konventionellen Fertigung kann ein dreidimensionales Bauteil mehrere separate Operationen durchlaufen. Umschneiden, Lochschneiden, Fräsen und bestimmte manuelle Korrekturen können separat durchgeführt werden. Jede neue Klemmung benötigt Zeit und ermöglicht neue Positionierungen. 3D-Laserschneiden ermöglicht es, mehrere Konturen und Öffnungen in einer einzigen Klemmung zu erzeugen. Die Position des Werkstücks bleibt konstant, und der Schneidkopf erreicht die programmierten Punkte relativ zum gleichen Koordinatensystem. Dies kann die Positionsgenauigkeit der zueinanderliegenden Löcher und Ausschnitte verbessern. A Laserschneiden Es handelt sich um ein kontaktloses Verfahren, sodass das Schneidwerkzeug im traditionellen Sinne keine mechanische Kraft auf das Teil ausübt. Dies kann besonders bei dünnwandigen oder empfindlichen Bauwerken nützlich sein. Eine Schneide mit den richtigen Parametern kann auch den Bedarf an Entgraten und anschließender manueller Verarbeitung verringern.

Worvon hängt die Genauigkeit des 3D-Laserschneidens ab?

Eine moderne Maschine schafft eine wichtige Grundlage, garantiert aber nicht das richtige Endergebnis an sich. Die Genauigkeit hängt von der Koordination des gesamten Produktionsprozesses ab. Die geometrische Konsistenz der Anfangsteile ist ein entscheidender Faktor. Wenn es einen signifikanten Größenunterschied zwischen den gepressten oder gebogenen Werkstücken gibt, kann dasselbe Programm an verschiedenen Stellen auf die Oberfläche treffen. Die Konstruktion des Bauteils, die Position der Stütz- und Ausrichtungspunkte sowie das wiederholbare Spannen des Werkstücks spielen eine wichtige Rolle. Während der Programmierung müssen die Bahn des Schneidkopfes, seine Richtung, die Annäherungsmethode und die Reihenfolge der einzelnen Konturen bestimmt werden. Auch der thermische Effekt, das Verhalten der Schnittteile und mögliche Kollisionsrisiken müssen berücksichtigt werden.

Materialqualität, Wanddicke, Oberflächenzustand, Schneidgeschwindigkeit, Laserleistung und Prozessgas wirken sich ebenfalls auf die Schneidkante aus. Eine zuverlässige Serienproduktion wird daher von der Herstellung von Probenstücken, Messkontrollen und gegebenenfalls der Parameterkorrektur eingeleitet.

Ist 3D-Laserschneiden für alle räumlichen Teile erforderlich?

Der Einsatz der Technologie ist gerechtfertigt, wenn sie einen messbaren Produktions- oder Qualitätsvorteil schafft. Im Fall eines einfachen Bauteils ist es oft wirtschaftlicher, die Konturen flach auszuschneiden und dann zu biegen. Für hochpräzise Bauteile, die eine bearbeitete Oberfläche erfordern, können Fräs- oder andere Schneidverfahren geeigneter sein. Das Laserschneiden hat einen thermischen Effekt und erfordert daher einen separaten technologischen Test für empfindliche Materialien, spezielle Oberflächenanforderungen oder sehr große Wandstärken. Auch die Zugänglichkeit der Geometrie ist entscheidend. Der Schneidkopf muss den Bearbeitungsbereich sicher erreichen, während genügend Abstand zwischen Maschine, Gerät und Bauteil bleibt. Die Grundlage für eine gute Entscheidung ist die Untersuchung des gesamten Produktionsprozesses. Neben dem Stückpreis müssen Werkzeugkosten, Vorbereitungszeit, Anzahl der Vorrichtungen, Nachbearbeitung, das Schrottrisiko und die Möglichkeit nachfolgender Konstruktionsänderungen berücksichtigt werden.

Die Rolle des 3D-Laserschneidens in der komplexen Metallstrukturfertigung

Dreidimensionales Laserschneiden ist am besten, wenn es organisch in den restlichen Produktionsprozess integriert ist. Flaches Laserschneiden, CNC-BiegenSchweißen, Schleifen, Oberflächenbehandlung und Montagekoordination haben einen grundlegenden Einfluss auf die Qualität der fertigen Struktur. Die TruLaser Cell 7020 bietet eine flexible Produktionsumgebung, in der zwei- und dreidimensionale Komponenten sowie Rohre lasergeschnitten und laserverschweißt werden können. Dies ist besonders wertvoll für komplexe Projekte, die mehrere Operationen erfordern, bei denen die endgültige Genauigkeit durch das Zusammenspiel einzelner Produktionsschritte erreicht wird.
Der Bedarf an 3D-Laserschnitt wird letztlich durch Geometrie und Zweck des Bauteils bestimmt. Für vorgefertigte Blechteile, gebogene Elemente, Rohre, Profile und räumliche Strukturen ermöglicht sie die Erstellung von Konturen, die in der Ebene nicht mehr mit ausreichender Präzision möglich wären. Die Technologie kann die Kosten für Geräte und Werkzeuge senken, die Anzahl der Vorrichtungen reduzieren, Produktmodifikationen beschleunigen und die Montage vorhersehbarer machen.

Der eigentliche Vorteil ergibt sich jedoch immer aus der richtigen technischen Entscheidung. Dazu lohnt es sich, das Teil bereits früh im Entwurfsstadium aus Sicht der Herstellbarkeit zu betrachten. So kann genau bestimmt werden, welche Details mit einem flachen Laser gemacht werden sollten, welche nach dem Formen erzeugt werden und wo das 3D-Laserschneiden einen echten wirtschaftlichen und qualitätsbezogenen Vorteil bietet.

Welche Daten werden für die Angebotsanfrage benötigt?

Um ein genaues technisches Angebot zu erhalten, benötigen Sie als Erstes ein dreidimensionales CAD-Modell von passender Qualität. Außerdem ist es wichtig, eine maßgefertigte technische Zeichnung zu besitzen, die Toleranzen, kritische Maße und Oberflächenanforderungen enthält. Typ und Dicke des Rohstoffs sowie die Anzahl der zu produzierenden Teile müssen ebenfalls angegeben werden. Wichtige Informationen sind der Zustand, in dem das Werkstück für das 3D-Laserschneiden ankommt. Für ein gepresstes Blechteil, ein gebogenes Element, ein Rohr oder eine bereits teilweise verschweißte Struktur kann weitere Ausrüstung erforderlich sein. Der Hersteller muss auch wissen, welche weiteren Verfahren nach dem Schneiden folgen, wie Schweißen, Schleifen, Oberflächenbehandlung oder mechatronische Baugruppe. Das eindeutige Markieren der kritischen Eigenschaften trägt dazu bei, sicherzustellen, dass das technologische Design wirklich an die Funktionsweise des Endprodukts angepasst ist. Zum Beispiel kann die Position eines Montagelochs wichtiger sein als eine Abweichung eines Zehntelmillimeters von einer weniger sichtbaren Außenkante. Solche Unterschiede beeinflussen auch den Messplan und die Produktionskosten.

Wie können wir helfen?

Innomechanika Kft. bietet eine umfassende Fertigungserfahrung von der Herstellungsprüfung dreidimensionaler Bauteile bis zur Herstellung fertiger Bauteile. Mit der TruLaser Cell 7020-Ausrüstung können wir Präzisionslaserschneiden und Laserschweißen von zwei- und dreidimensionalen Teilen und Rohren durchführen.
Bereits während der technischen Vorbereitung untersuchen wir die Geometrie des Bauteils, den Zugang zum Schneidkopf, die notwendige Ausrüstung und die erwarteten Toleranzen. Wir helfen dabei zu bestimmen, welche Konturen flach geformt werden sollten und für welche Details 3D-Laserschneiden nach Biegen, Pressen oder anderen Umformvorgängen gerechtfertigt sind.
Das Laserschneiden wird auf Wunsch durch CNC-Biegen, Schweißen, Schleifen, Oberflächenbehandlung und mechatronische Montage ergänzt. Dies ermöglicht es uns, sequentielle Produktionsabläufe koordiniert zu planen, sodass zuverlässige Qualität für Prototypen, Kleinserien und regelmäßig produzierte Teile erreicht werden kann.

Senden Sie uns die verfügbaren technischen Dokumentationen des Teils und der geplanten Produktionsmenge. Unsere Experten prüfen die Herstellbarkeit der Aufgabe und erstellen einen Vorschlag für einen technisch angemessenen und wirtschaftlich machbaren Produktionsprozess.

by admin admin

Die Bedeutung und Anwendung des Laserschneidens in der Herstellung von Medizinprodukten

In der Medizintechnikbranche sind Genauigkeit, Sauberkeit und Zuverlässigkeit nicht nur eine Erwartung, sondern eine Grundvoraussetzung. Die bei der Herstellung von Geräten, Implantaten und Diagnosesystemen Jede Mikronabweichung oder ein Materialstrukturdefekt kann ein ernsthaftes Risiko darstellen. In diesem Umfeld gilt die Laserschneiden Es handelt sich nicht einfach um eine effiziente Bearbeitungsmethode, sondern um eine strategische Technologie, die es Herstellern ermöglicht, die strengsten Anforderungen der Branche – sowohl hinsichtlich Präzision als auch Dokumentierbarkeit – zu erfüllen. In diesem Artikel betrachten wir diesen Bereich aus professioneller Perspektive.

Das Wesentliche der Technologie: Mikrometergenauigkeit ohne thermischen Effekt

Laserschneiden basiert auf einem fokussierten, hochenergetischen Lichtstrahl, der das Material am Schneidpunkt verdampft oder schmelzt. In der Medizintechnik ist das typischerweise der Fall Faserlaser und ultrakurze Pulslaser (Pico- und Femtosekundensysteme) werden verwendet. Diese Maschinen sind in der Lage, extrem enge Schnittlücken zu erzeugen, während die hitzebeeinflusste Zone praktisch vernachlässigbar ist. Dies ist entscheidend, da die Materialstruktur von Medizinprodukten – insbesondere bei Titan-, Edelstahl- oder Nickel-Titan-Legierungen – durch thermische Exposition nicht verzerrt werden kann. A Präzisionslaserschneiden Dadurch können mikroskopische Formen ohne mechanischen Kontakt erzeugt werden. Kein Werkzeugverschleiß, keine Verformung, kein Nachentgraten – nur eine saubere, reproduzierbare Schneide.

Warum bevorzugt die Medizinbranche das Laserschneiden?

Die Antwort lässt sich in drei Worten zusammenfassen: Präzision, Klarheit, Rückverfolgbarkeit. Diese Konzepte sind nicht nur aus technologischer Sicht entscheidend, sondern auch aus geschäftlicher Sicht. Warum?

Genauigkeit und Wiederholbarkeit

Laserschneiden CNC-gesteuerter, vollautomatischer Prozess. Das bedeutet, dass das erste und das tausendste Stück mit derselben dimensionalen Toleranz hergestellt werden. Im Fall von medizinischen Geräten, bei denen oft eine Genauigkeit von Zehntelmillimetern erforderlich ist, ist dies entscheidend. Die Möglichkeit eines Fehlers ist praktisch ausgeschlossen, die Abweichung bleibt im gesamten Produktionsprozess unter ±5 Mikrometern.

Kontaktfreie Bearbeitung

Der Laserstrahl kommt physisch nicht mit dem Material in Kontakt. Dadurch werden Schmutz, Mikrokratzer und durch das Werkzeug verursachte Oxidation eliminiert. Da das Verfahren auch in einer geschlossenen, sterilen Umgebung eingesetzt werden kann, ist es besonders vorteilhaft bei der Herstellung von Implantaten, chirurgischen Instrumenten und diagnostischen Komponenten.

Ausgezeichnete Schneidqualität

Durch die Verwendung des geeigneten Hilfsgases (z. B. Stickstoff oder Argon) ist die Schneide oxidfrei und glatt. Dadurch entfällt Nachpolieren oder Oberflächenbehandlung, was die Produktionszeit verkürzt und die Effizienz erhöht.

Anwendungsgebiete in der Medizintechnikbranche

Das Laserschneiden ist nicht mit einer einzelnen Produktionsphase verbunden, sondern ist in der gesamten Wertschöpfungskette der Medizintechnikherstellung präsent – vom Prototyp bis zur Serienproduktion.

Mikrochirurgische Instrumente

Präzisionskomponenten für kleine, dünnwandige Bauteile wie mikroskopische Scheren, Pinzetten, Bohrer und Katheter werden oft mit Laser geschnitten. Die wichtigsten Anforderungen sind hier die Maßstabilität und gratfreie Kanten, da diese die Benutzerfreundlichkeit und Sterilisierbarkeit des Geräts beeinflussen.

Stents und Implantate

Stents bestehen aus extrem komplexem Metall mit einer feinen Gitterstruktur, dessen jede Mikronabweichung die Durchblutung beeinträchtigen kann. Das Laserschneiden stellt sicher, dass die Wanddicke und die Perforation des Implantats genau der biomechanischen Last entsprechen. Das Femto-Laserschneiden eignet sich besonders für die Verarbeitung von Nickel-Titan- (NiTi) und Kobalt-Chromlegierungen.

Diagnostische und Laborinstrumente

Moderne Diagnosesysteme wie spektroskopische, analytische oder mikrofluidische Geräte enthalten oft dünne Stahl- oder Polymerplatten mit präzise gestalteten Öffnungen und Kanälen. Laserschnitt sorgt auch in diesen Fällen für Klarheit und geometrische Präzision, was die Zuverlässigkeit der Messungen gewährleistet.

Hausstrukturen, Konsolen, Module

Sowohl die äußeren als auch die inneren metallischen Strukturelemente von Medizinprodukten (z. B. MRT, CT, Dialysegeräte) werden häufig durch Laserschneiden hergestellt. Die Technologie ist hier ebenfalls ein Vorteil, da sie die Schrottrate minimiert und schnell an individuelle Produktionsbedürfnisse angepasst werden kann.

Qualitätssicherung: Dokumentierbarkeit und Rückverfolgbarkeit

Die Herstellung von Medizinprodukten ist streng reguliert. ISO 13485, FDA 21 CFR Teil 820 und andere internationale Vorschriften verlangen alle eine vollständige Rückverfolgbarkeit des Herstellungsprozesses.

Integrierte Software moderner Laserschneidsysteme erfasst automatisch:

  • Die Laserparameter (Leistung, Pulslänge, Brennweite).
  • Die Position des Werkstücks.
  • Materialtyp-Einstellungen.
  • Alle Daten werden in einem digitalen Produktionsprotokoll gespeichert.

Diese Lösung erfüllt nicht nur die Compliance-Anforderungen, sondern bietet auch einen großen Vorteil im Qualitätsmanagement: Fehler können sofort nachverfolgt und behoben werden, und der Prozess kann statistisch bewertet werden.

Wirtschaft und Produktionsflexibilität

Laserschneiden mag zunächst wie eine teurere Technologie als traditionelle Bearbeitung erscheinen, führt aber oft zu erheblichen Einsparungen hinsichtlich der Gesamtproduktionskosten (TCO).

  • Keine Werkzeugkosten – alle Geometrien werden digital von der Software gesteuert, was Produktänderungen schnell und flexibel macht.
  • Minimaler Materialverlust – dünne Schnittfreiheit und präzise Positionierung optimieren den Plattenaustrag.
  • Kann automatisiert und integriert werden – Laserschneidzellen können an robotische Dosier- und Steuerungssysteme angeschlossen werden, was den Durchsatz erhöht und den Arbeitsaufwand reduziert.

Für Hersteller bedeutet das, dass selbst kleine und mittelgroße Serien wirtschaftlich produziert werden können, während die Qualitätsanforderungen vollständig erfüllt sind.

Technologische Entwicklungen und Trends

In den letzten Jahren ist das Laserschneiden in der Medizintechnikbranche nicht nur weit verbreitet, sondern entwickelt sich ständig weiter.

Die wichtigsten Richtungen:

  • Ultrakurzimpulslaser (USP): nahezu wärmefreies Schneiden, ideal für Mikrobearbeitung.
  • Laserröhrenschnitt auf 5 Achsen: Erzeugung komplexer räumlicher Formen, z. B. für Implantatnetzwerke.
  • Integrierte optische Inspektion: Echtzeit-Qualitätskontrolle vor der Kamera, die sofort Fehler erkennt.
  • Kombination von additiven und Lasertechnologien: Präzisionsnachbearbeitung 3D-gedruckter medizinischer Bauteile mit Laserschneiden.

Diese Verbesserungen werden die Genauigkeit, Zuverlässigkeit und Flexibilität der Produktion weiter erhöhen, was der Schlüssel zur Wettbewerbsfähigkeit in der medizinischen Lieferkette ist.

Aspekte der Kundenseite

In der Medizintechnikbranche suchen Kunden – ob OEMs, F oder Beschaffungspartner im Krankenhaus – nicht nur nach einem Lieferanten, sondern auch nach einem Technologiepartner.

Der Wert eines Laserschneiddienstleisters liegt nicht nur im Maschinenpark, sondern auch in der Prozessstabilität, Qualitätssicherung und fachlicher Kompetenz.

  • Für einen Kunden ist es ein entscheidender Aspekt, dass der Partner:
  • Kennen Sie das Verhalten medizinischer Materialien und Validierungsanforderungen.
  • Es verwendet dokumentierte, zertifizierte Prozesse.
  • Es ist in der Lage, sowohl kleine Serienprototypen als auch Serienproduktion zu bearbeiten.
  • Es garantiert Datensicherheit und Vertraulichkeit.

Wo diese Bedingungen erfüllt sind, bedeutet Laserschneiden nicht nur technologische, sondern auch langfristige Geschäftsstabilität.

Berufliche abschließende Bemerkungen

Laserschneiden in der Medizintechnik ist nicht mehr nur ein Präzisionsverfahren, sondern Teil der Grundphilosophie der qualitätsgesicherten Produktion. Technologie, die nicht nur präzise schneidet, sondern auch den Herstellungsprozess vorhersehbar, dokumentierbar und wiederholbar macht – in einer Branche, in der Toleranzen buchstäblich lebenslang bedeuten können. Der Laserstrahl prägt nicht nur das Material, sondern auch den Produktionsansatz: Er läutet das Zeitalter fehlerfreier, datengetriebener und steriler Produktion ein. Hersteller, die dieses Niveau erreichen, produzieren nicht einfach Teile, sondern Sie bauen Vertrauen auf – Mikrometer für Mikrometer, mit Lichtgeschwindigkeit.

by admin admin

Was ist Präzisionsmetallverarbeitung wirklich?

Die Präzisionsfertigung von Metallstrukturen ist keine eigenständige Branche, sondern ein Niveau der Metallverarbeitung, bei dem die Produktion nicht mehr die Ausführung der Zeichnung umfasst, sondern die Bereitstellung der Betriebsbedingungen. Der Unterschied liegt darin, dass die Frage nicht ist, ob die gegebene Struktur hergestellt werden kann, sondern wie kontrolliert die Abweichung während der Produktion ist und welche Auswirkungen diese Abweichung auf die zukünftige Nutzung haben wird. Eine Konstruktion kann dimensionsgenau sein, ist aber dennoch unbrauchbar, wenn ihre ebene Position unzureichend ist, sie später durch die Schweißspannungen weggezogen wird oder wenn die Verbindungen die reale Installationsumgebung nicht berücksichtigen. Die Präzisionsfertigung beginnt dort, wo diese Probleme nicht mehr nachträglich auftreten, sondern Teil des Fertigungsdenkens sind. Auf Kundenseite wirkt dies meist als ein Projekt, das nicht bei Zeichnungen endet. Die Zeichnung ist nur ein Ausgangspunkt. Die Frage ist, in welcher Art von Maschine die jeweilige Struktur verwendet wird, in welchem Temperaturbereich sie arbeitet, welche Last sie erhält und welche Genauigkeit sie langfristig aufrechterhalten muss.

Eine Präzisionsmetallstruktur ist also kein Produkt, sondern ein Betriebszustand, der mit Fertigungsdisziplin hergestellt werden muss.

Interpretation der Genauigkeit in der Praxis

Die Genauigkeit wird oft in Mikrometern gemessen, aber in der Fertigung ist sie irreführend, wenn kein System dahintersteckt. Ein einzelnes Bauteil kann innerhalb einer Toleranz von 0,01 mm liegen, während die gesamte Struktur beim Zusammenbau nicht mehr richtig funktioniert. Das liegt daran, dass die Genauigkeit nicht aus einzelnen Maßen besteht, sondern aus additiven Unterschieden.

In der Praxis müssen drei Ebenen getrennt behandelt werden

  • Die erste ist die Bearbeitungsgenauigkeit. Das ist es, was die CNC-Maschine leisten kann. Dazu gehören Größe, Form und Oberflächenrauheit. Das ist die einfachste Möglichkeit, zu messen und zu dokumentieren.
  • Die zweite ist die Genauigkeit der Montage. Hier sprechen wir über die Beziehung mehrerer Teile. Ebenen, Achsen, Parallelismen und Senkrechte bilden ein System. Selbst ein fehlerfreies Teil kann Probleme verursachen, wenn es sich in der Struktur nicht richtig verhält.
  • Der dritte ist die operative Genauigkeit. Das ist es, woran der Kunde wirklich interessiert ist. Dazu gehören Wiederholbarkeit, Schwingungsverhalten, Wärmeänderung und langfristige Stabilität.

In der Praxis lassen sich drei Ebenen unterscheiden, aber die Präzisionsfertigung behandelt sie nicht getrennt, sondern als System.

Hauptbereiche der Präzisionsfertigung von Metallstrukturen

Präzisionsfertigung von Metallstrukturen bedeutet jedoch nicht nur die Herstellung einzelner Teile. Genauigkeitsanforderungen treten auf unterschiedlichen Ebenen auf, je nachdem, ob eine Komponente eine eigenständige Funktion übernimmt oder Teil eines größeren Systems ist.

Einzelne Komponenten und funktionale Elemente

Im engsten Sinne schließt dies jene Komponenten ein, die an sich die Anforderungen an Genauigkeit haben. Typischerweise handelt es sich dabei um Lagergehäuse, Führungsflächen, ausgerichtete Achsen und Positionierungselemente. Mit diesen Komponenten duldet die Produktion keine Kompromisse. Wenn die Position eines Lochs anders ist, kann es nicht durch Montage korrigiert werden. Wenn eine Oberfläche nicht von ausreichender Qualität ist, führt das zu Verschleiß oder Ungenauigkeit.

Unsere berufliche Erfahrung: Hier suchen Kunden in der Regel nach einer Lösung für ein bestimmtes Problem. Sie bestellen kein Teil, sondern eine Betriebsbedingung.

Geschweißte und bearbeitete Strukturen

Dies ist der Bereich, in dem die meisten Fehler auftreten und in dem es die meisten Missverständnisse zwischen Kunde und Hersteller gibt. Eine geschweißte Struktur bleibt nach dem Schweißen nie geometrisch stabil. Die Frage ist nicht, ob es sich verlängern wird, sondern in welchem Ausmaß und in welche Richtung. In der Präzisionsfertigung wird dies nicht akzeptiert, sondern im Voraus behandelt. Die Herstellungsreihenfolge ist hier entscheidend. Es macht einen Unterschied, wann eine Struktur geschweißt, wärmebehandelt und auf ihre endgültige Größe bearbeitet wird. Eine schlecht konstruierte Technologie führt Fehler ins System ein, die später nicht mehr korrigiert werden können.

Maschinenrahmen und Basiskörper

Der Maschinenrahmen ist nicht nur eine tragende Struktur. Dies bestimmt das Verhalten des gesamten Systems. Wenn ein Rahmen nicht starr genug ist, funktionieren auch die darauf eingebauten Präzisionskomponenten nicht genau. Kunden unterschätzen diesen Bereich oft. Genauigkeit wird bei Spindeln, Drähten und linearen Systemen angestrebt, während der Rahmen das Fundament des Systems bildet.

Unsere professionelle Sichtweise: Präzisionsfertigung bedeutet, dass die Struktur nicht nur dimensionsgenau, sondern auch in Bezug auf Steifigkeit, Dämpfung und thermische Ausdehnung gesteuert ist.

Spezielle Industriesysteme

Für Lebensmittel-, Pharma- oder Reinraumanwendungen wird die Genauigkeit durch weitere Anforderungen ergänzt. Oberflächenqualität, Reinigungsfähigkeit und Materialwahl sind genauso wichtig wie Geometrie. Eine Edelstahlkonstruktion ist nicht geeignet, da ihr Material Inox ist. Die Qualität der Schweißnähte, die Oberflächendichtung und die Nachbehandlung bestimmen, ob es in der jeweiligen Umgebung wirklich verwendet werden kann.

Produktionstechnologien und ihre eigentliche Rolle

Die Liste der Technologien allein vermittelt keine Vorstellung von Präzisionsfertigung. Wichtig ist, wann und wie sie verwendet werden.

Die Rolle der CNC-Bearbeitung

Die Genauigkeit einer CNC-Maschine allein garantiert kein gutes Teil. Spannen, Werkzeugauswahl, Schneidparameter und Wärmezufuhr beeinflussen alle das Endergebnis. Zum Beispiel können beim Bearbeiten eines langen, dünnen Bauteils die eigenen Spannungen des Materials Verformungen verursachen. Wenn dies nicht berücksichtigt wird, weicht das fertige Teil von der gewünschten Geometrie ab, sobald es von der Maschine genommen wird.

Schweißen als Verformungsfaktor

Schweißen In allen Fällen Wärmezufuhr. Und die Wärme verursacht Verformungen. Die Frage ist, ob das kontrolliert wird. In der Präzisionsfertigung ist Schweißen nicht nur ein Schritt unter vielen, sondern ein entscheidender Punkt, an den die gesamte Technologie angepasst ist. Dazu gehören Vorspannung, Schweißsequenz und Nachbearbeitung.

Die Rolle von Schneidetechnologien

Laserschneiden Sie ist schnell und präzise, funktioniert aber mit einem thermischen Effekt. Wasserstrahlschnitt bringt keine Wärme ein, sondern hinterlässt eine langsamere und andere Oberfläche. Die Wahl ist keine Frage der Ästhetik. Er bestimmt auch das anschließende Verhalten des Ausschnittsteils.

Nachbehandlungen und Fertigstellung

Wärmebehandlung, Schleifen und Oberflächenbehandlung sind in vielen Fällen nicht optional. Diese bestimmen die endgültigen Eigenschaften des Materials. Eine nicht richtig wärmebehandelte Struktur kann später verziehen. Eine falsch geschliffene Oberfläche verschleißt schneller. Diese Fehler treten nicht sofort auf, sondern während der Nutzung.

In der Fertigung verwendete Ausrüstung und ihre Bedeutung

Die Präzisionsfertigung hängt nicht von der Anzahl der Maschinen ab, sondern davon, wie kontrolliert das System ist.

Maschinen und Stabilität

Eine moderne Maschine ist nur dann zuverlässig, wenn sie in einer stabilen Umgebung funktioniert. Das Fundament, die Vibrationsdämpfung und die Wartung der Maschine beeinflussen alle die Genauigkeit.

Messsystem

Messung ist keine Verifikation, sondern Feedback. Wenn das Messsystem nicht genau genug ist, wird die Produktion auch nicht genau sein. Koordinatenmessmaschinen, Messgeräte und einzelne Messgeräte liefern zusammen das Bild, auf dem die Produktion korrigiert werden kann.

Produktionsumgebung

Temperaturänderungen können in einer größeren Struktur einen Millimeterunterschied verursachen. Das ist kein theoretisches Problem, sondern eine tägliche Praxis. A Bei der Herstellung präziser Metallstrukturen ist die Umwelt kein Hintergrund, sondern ein aktiver Faktor.

Was erwarten Kunden basierend auf unserer Erfahrung?

    • Die Struktur sollte im eingebauten System funktionieren: Die Frage ist nicht, ob die Zeichnung erfüllt ist, sondern ob das fertige Element keinen Fehler in die Bearbeitung einführt.
    • Genauigkeit sollte keine Messdaten sein, sondern ein nutzbarer Zustand: Die Komponenten sollten nicht nur übereinstimmen, sondern auch mit anderen Elementen zusammenpassen und zusammenarbeiten.
    • Während der Produktion sollte es keine versteckten Probleme geben: Zeigen Sie danach keine Verzerrung, Spannung oder Fehlstellung.
    • Die Struktur muss montierbar sein: Für die Baumontage vor Ort sollte keine weitere Ausrichtung oder Modifikation erforderlich sein.
    • Der Produktionsprozess sollte vorhersehbar sein: Es sollte keine Unsicherheiten geben, die erst während der Produktion offenbart werden.
    • Die Frist muss eingehalten werden: Nicht nur das Produktionsende zählt, sondern auch, dass sich der Rest des Projekts daran anpassen kann.
    • Der Hersteller sollte die Aufgabe verstehen und nicht nur ausführen: Sei in der Lage zu sein, anzugeben, ob die Konstruktion oder Spezifikation ein Problem hat.
    • Die Struktur bleibt langfristig stabil: Nicht während der Nutzung wechseln, keine Genauigkeit verlieren.
    • Die Qualität sollte reproduzierbar sein: Nicht nur ein Stück sollte gut sein, sondern auch das nächste sollte dasselbe tun.
    • Die Oberfläche und Verarbeitung sollten für die Anwendung geeignet sein: Nicht nur aus ästhetischer Sicht, sondern auch funktional
    • Dokumentation und Rückverfolgbarkeit sollten gewährleistet sein: Es sollte klar sein, wie alles hergestellt wurde.
    • Während der Produktion müssen danach weniger Entscheidungen getroffen werden: Kritische Fragen sollten vor der Produktion geklärt werden.


Unser professionelles Wissen

Präzisionsfertigung von Metallstrukturen Es wird dort nicht entschieden, welche Art von Maschinen verfügbar sind, sondern wie gut die Produktion in Systembegriffen denkt. Genauigkeit ist keine Daten auf einer Zeichnung, sondern eine Konsequenz. Projekte, bei denen der Hersteller keine Führungsposition innehat, sondern an den Entscheidungen teilnimmt, funktionieren. Wo die Fragen nicht am Ende der Produktion, sondern am Anfang auftauchen. Jeder, der eine Präzisionsbewegung bestellt, muss kein Teil kaufen, sondern eine Funktion. Die beiden sind nicht dasselbe.

by admin admin

TruBend 5130: Präzisionsbiegen im industriellen Maßstab

In der Welt der modernen Blechverarbeitung ist das Biegen Es ist längst kein bloßes Formungswerk mehr. In der heutigen Fertigungsumgebung haben Genauigkeit, Wiederholbarkeit, Geschwindigkeit und Dokumentierbarkeit des Biegen einen direkten Einfluss auf den Erfolg des gesamten Projekts. Eine falsch gewählte Technologie oder eine Maschine auf niedrigerem Niveau kann die gesamte Produktionskette behindern, während ein modernes, leistungsstarkes Biegesystem eine stabile Grundlage für eine hochwertige Serienproduktion bietet. A TruBend 5130 Eine der ausgewogensten Lösungen in dieser Kategorie. Nicht wegen Marketingversprechen, sondern weil Design, Steuerung und eingebaute Messsysteme sich Tag für Tag in einer echten industriellen Umgebung beweisen. Mit einer Presskraft von 130 Tonnen und einer Biegelänge von mehr als drei Metern bietet diese Maschine eine universelle Plattform, die ideal für die Herstellung der meisten industriellen Blechteile ist. In diesem Artikel erklären wir ausführlich, was der TruBend 5130 in der Praxis bedeutet, für welche Aufgaben wir ihn nutzen und was Kunden im Alltag davon profitieren.

Grundlagen und Bau der Maschine

Die TruBend 5130 ist eine CNC-gesteuerte hydraulische Biegemaschine das speziell für industrielle Präzision und intensiven Einsatz konzipiert ist. Die nominale Presskraft von 130 Tonnen ermöglicht das Biegen dickerer Stahlplatten, während die Biegelänge von 3230 Millimetern für die Herstellung der meisten Verkleidungs- und Strukturelemente ausreicht. Der stabile Rahmen der Maschine und das präzise Führungssystem minimieren Durchbiegung und strukturelle Verformung unter Last. Dies ist nicht nur ein mechanisches Detail, sondern hat auch direkten Einfluss auf die Genauigkeit des fertigen Teils. Die beim Biegen entstehenden Kräfte üben nicht nur das Werkstück, sondern auch die Maschine selbst aus. Ist der Maschinenrahmen nicht ausreichend starr, kann der Biegewinkel über die gesamte Länge variieren. Der Bau des TruBend 5130 minimiert dieses Risiko. Das mehrachsige Heckstoppsystem sorgt für eine präzise Plattenpositionierung. Die CNC-Steuerung steuert nicht nur die Ausbiege, sondern koordiniert auch den gesamten Biegeprozess, einschließlich Achsenbewegungen, Materialdickenkompensation und Winkelkorrektur.

Genauigkeit und Wiederholbarkeit in industriellen Umgebungen

Von Kantenbiegen Eine seiner größten Herausforderungen ist die Materialvariabilität. Selbst bei derselben nennmäßigen Materialdicke können sich die Streckgrenze, Härte oder der Elastizitätsmodul unterscheiden. Diese Abweichungen beeinflussen den Rücksprung, also wie sehr sich der Winkel nach der Biegung ändert. Einer der Hauptvorteile des TruBend 5130 ist das automatische Winkelmess- und Korrektursystem. Eingebaute Sensoren messen den Winkel in Echtzeit während des Biegens, und die Steuerung korrigiert sofort, wenn eine Abweichung vom vorgegebenen Wert auftritt. Das bedeutet, dass die Maschine nicht nur das Programm ausführt, sondern auch aktiv auf das Verhalten des Materials reagiert. Das ist ein greifbarer Vorteil für den Kunden. Enge Toleranzfelder können aufrechterhalten werden, nachfolgende Ausrichtungs- und Montageprobleme werden reduziert und die Schrottrate minimiert. Im Fall einer größeren Serie führt dies zu einer Differenz, die nicht in Prozenten, sondern in spezifischen Kosten gemessen werden kann.

Für welche Aufgaben eignet sich der TruBend 5130 ideal?

Sie kann aufgrund der Universalität der Maschine weit verbreitet eingesetzt werden. Die häufigsten Anwendungsbereiche sind die Herstellung von Industriegehäusen, elektrischen Schränken, Maschinenrahmenelementen, Halterungen, tragenden Strukturen und verschiedenen Kastenbauten. Im Fall von mitteldickem Baustahl liefert dies ein stabiles und reproduzierbares Ergebnis. Beim Biegen von Edelstahl ist besonders hohe Präzision wichtig, da das Material ästhetisch und funktional empfindlicher ist. Für Aluminium Flexibilität und Rücklaufmanagement sind entscheidend, was effektiv durch das intelligente Korrektursystem der Maschine unterstützt wird. Bei der Herstellung komplexer Bauteile mit mehreren Biegungen ermöglichen präzise Wellenpositionierung und ein programmierbares Stoppsystem einen schnellen Wechsel und eine wiederholbare Produktion. Ein Bauteil, das fünf oder sechs aufeinanderfolgende Biegungen in verschiedene Richtungen erfordert, kann auf dieser Maschine in strukturierter, vorprogrammierter Reihenfolge gefertigt werden.

Serienproduktion und Kleinserienwirtschaft

In einer Fertigungsumgebung gibt es oft zwei verschiedene Bedürfnisse. Die eine ist die kontinuierliche Produktion großer Serien, die andere die schnelle Wartung kleinerer, flexibel wechselnder Serien. Der TruBend 5130 ist in beiden Bereichen wettbewerbsfähig. Für große Serien Nach Programmierung und Werkzeuganpassung arbeitet die Maschine mit einer stabilen, konstanten Zykluszeit. Durch die automatisierte Winkelkorrektur ist keine ständige manuelle Überprüfung erforderlich. Die Aufgabe des Bedieners ist es, den Prozess zu überwachen, anstatt Korrekturen vorzunehmen. Für kleine Serien Ein schneller Wechsel ist der entscheidende Faktor. Die CNC-Steuerung speichert die Programme, sodass keine erneuten Experimente bei der Neuordnung eines bereits hergestellten Teils erforderlich sind. Dies verringert die Vorbereitungszeit und das Fehlerrisiko des ersten Werks erheblich. Für den Kunden bedeutet das kürzere Vorlaufzeiten und vorhersehbarere Fristen.

Qualitätssicherung und Dokumentierbarkeit

In heutigen Industrieprojekten sind dokumentierte Produktionsparameter oft eine Erwartung. Der TruBend 5130 verfügt über ein Steuerungssystem, das in der Lage ist, Biegedaten aufzuzeichnen und abzurufen. Dies ist besonders wichtig in Branchen, in denen prüfbare Prozesse erforderlich sind. Wenn ein Teil Jahre später wiederhergestellt wird, können die vorherigen Parameter nachgeladen werden. Der Biegewinkel, die Materialdicke, die Werkzeugkombination und die Achsenpositionen können aus Daten und nicht aus dem Gedächtnis nachgegeben werden. Diese Art der Kontrolle erhöht nicht nur die Qualität, sondern verringert auch die Möglichkeit von Abweichungen durch menschliches Versagen.

Was gewinnt der Client durch die Nutzung des TruBend 5130?

Die wichtigsten Vorteile sind Genauigkeit und Wiederholbarkeit. Ein montierbares Teil funktioniert gut, wenn die Biegewinkel und Maße konsequent mit der Zeichnung übereinstimmen. Ein stabiles Biegergebnis bedeutet weniger nachfolgende Verbindungsprobleme. A Der zweite bedeutende Vorteil ist die Kosteneffizienz. Niedrigere Schrottraten, kürzere Aufbauzeiten und schnellere Zykluszeiten tragen alle zu optimalen Stückkosten bei. Dies spiegelt sich nicht unbedingt im Stundensatz wider, sondern in den Kosten des gesamten Projekts. Der dritte Faktor ist Flexibilität. Die Maschine eignet sich für die gleichzeitige Handhabung von Prototypen und die Serienproduktion. Ein Projekt kann mit einer kleinen Menge beginnen und dann zu einer großen Serie heranwachsen, ohne die Technologie ändern zu müssen.

Praktische Erfahrung und industrielle Realität

Die Fähigkeiten der Maschine allein reichen nicht aus, wenn es keinen geeigneten beruflichen Hintergrund gibt. Der TruBend 5130 zeigt seine wahre Kraft, wenn Programmierung, Werkzeugauswahl und Materialwissen im Einklang sind. Die Wahl des Biegeradiuses, die Geometrie des Werkzeugs und die Materialqualität beeinflussen das Endergebnis. Das moderne CNC-System unterstützt die Entscheidungen, aber die Fertigungserfahrung sorgt für die ultimative Stabilität. Für den Kunden bedeutet das, dass das Teil nicht nur eine Hochleistungsmaschine ist, sondern ein kontrollierter, vorhersehbarer Produktionsprozess.

Wie helfen wir unseren Kunden basierend auf der 5130-Technologie von TruBend?

Die Fähigkeiten des TruBend 5130 sind an sich schon ein großer technischer Vorteil, aber der eigentliche Wert für den Kunden wird erzielt, wenn das Biegen nicht als eigenständiger Vorgang, sondern als Teil eines durchdachten, integrierten Produktionssystems durchgeführt wird. Unser Unternehmen arbeitet mit diesem Ansatz. Das Ziel ist es nicht nur, das Blech in einen exakten Winkel zu biegen, sondern auch den gesamten Produktionsprozess stabil, vorhersehbar und wirtschaftlich zu gestalten.

Das hochpräzise Biegesystem des TruBend 5130, unterstützt durch automatisierte Winkelkorrektur, ermöglicht es uns, die Zeichnungsspezifikationen von Anfang an einzuhalten. Wir ergänzen diese technologische Basis durch durchdachte Vorbereitung und Produktionsorganisation. A Lasergeschnittene Teile Seine Geometrie ist auf Biegbedürfnisse optimiert, wobei die Materialqualität, die Flexibilitätseigenschaften und die Biegeordnung berücksichtigt werden. Daher ist Biegen keine Abfolge von Korrekturen, sondern ein kontrollierter, wiederholbarer Prozess.

Für unsere Kunden bedeutet das in erster Linie Sicherheit. Enge Toleranzen können eingehalten werden, Teile können während der Serienproduktion ausgetauscht werden und die Montagezeit wird verkürzt. Der Anteil an während der Produktion erzeugten Schrott ist gering, da die Fähigkeiten der Maschine mit fachlicher Vorbereitung genutzt werden. Das ist ein direkter Kostenvorteil, besonders bei größeren Serien.

Ein weiterer wichtiger Vorteil ist der integrierte Produktionshintergrund. Für uns ist Bändigen kein eigenständiger Dienst, sondern ein komplexes Blechverarbeitungskette . Schneiden, Biegen, Schweißen, Oberflächenbehandlung und, wo zutreffend, Montage erfolgen in einem koordinierten System. Das bedeutet kürzere Durchlaufzeiten und weniger Koordinationsaufgaben für den Kunden. Es besteht keine Notwendigkeit, zwischen mehreren Subunternehmern zu koordinieren, Verantwortung und Qualitätssicherung bleiben in einer Hand.

Die Programmierbarkeit des TruBend 5130 ermöglicht die schnelle Reproduktion zurückkommender Produkte. Die Produktionsparameter können gespeichert und reproduziert werden, sodass im Fall eines bereits bewährten Designs der Prozess nicht mit Experimenten beginnt. Das ist besonders wichtig für Partner, die regelmäßig dieselben oder ähnliche Teile bestellen und gleichbleibende Qualität erwarten.

Wir bieten auch Flexibilität. Die Maschine eignet sich für die Herstellung von Prototypen und kleineren Serien sowie für die Betreuung größerer Stückzahlen. Ein Entwicklungsprojekt kann mit wenigen Teilen beginnen und sich dann in Serienproduktion weiterentwickeln, ohne dass eine technologische Änderung erforderlich ist. Dies verringert das Entwicklungsrisiko und beschleunigt die Markteinführung.

Wir bieten auch technischen Support während der Designphase. Die Optimierung der Biegfähigkeit, des richtigen Kantendesigns, des Innenradius und der Biegeordnung kann bereits auf Zeichnungsebene erhebliche Kosteneinsparungen erzielen. Nach unserer Erfahrung reichen in vielen Fällen kleine geometrische Änderungen aus, um das Teil wirtschaftlicher und stabiler in der Herstellung zu machen. Damit erhält der Kunde nicht nur einen Hersteller, sondern auch einen professionellen Partner.

Unsere professionellen abschließenden Gedanken

Die TruBend 5130 ist nicht einfach eine weitere 130-Tonnen-Biegemaschine. Ein industrielles Werkzeug, das Genauigkeit, Wiederholbarkeit und Wirtschaftlichkeit in Einklang bringt. Geeignet für komplexe, für die Herstellung von mehrbiegenden Teilen, Sie bietet eine stabile Lösung für mittelgroße bis große Serien, bleibt aber flexibel, um kleinere Projekte zu bedienen. Der größte Wert für die Kunden ist, dass Bändigen kein experimenteller Prozess ist, sondern eine kontrollierte Technologie. Stabile Winkelwerte, dokumentierte Parameter und eine niedrige Schrottrate tragen alle dazu bei, dass die fertigen Teile genau in die gesamte Struktur passen. Im heutigen wettbewerbsintensiven Umfeld sind Produktionsgenauigkeit und Fristzuverlässigkeit grundlegende Erwartungen. Der TruBend 5130 bietet dafür eine solide technologische Grundlage.

by admin admin

Warum ist Laserschneiden zu einer Schlüsseltechnologie in der Metallstrukturfertigung geworden?

In der Welt der Metallstrukturfertigung zählt jeder Millimeter. Nicht nur, weil die Struktur passen muss, sondern auch, weil die Passform die Tragfähigkeit, Haltbarkeit, Montagefähigkeit und letztlich die Zufriedenheit des Kunden bestimmt. Laserschneiden in diesem Umfeld ist kein technisches Schlagwort, sondern ein Werkzeug, das unsere heutige Arbeit mit Metall grundlegend verändert hat. Kunden sehen oft “nur”, dass das fertige Teil genau, schön und schnell fertiggestellt ist. Es gibt jedoch eine bewusste Entscheidung im Hintergrund: Wann, warum und wie man Laserschneiden im Herstellungsprozess anwendet. Dieser Artikel richtet sich an Kunden, die verstehen möchten, was zwischen den Plänen und der fertigen Metallstruktur passiert. Es ist kein Marketingmaterial, sondern eine professionelle Erklärung einer Technologie, die heute unvermeidlich ist, aber nicht immer um ihrer selbst willen ist.

Der Ort des Laserschneidens in der gesamten Metallstrukturproduktion

Laserschneiden Es ist keine Wunderwaffe für sich, sondern eines der bestimmenden Elemente der Produktionskette. Seine Rolle kann wirklich verstanden werden, wenn wir sie nicht als isolierte Operation sehen, sondern als Teil des Prozesses vom Entwurf bis zur Montage. Eine Metallstruktur entsteht immer im Denken in einem System. Materialauswahl, Dimensionierung, Schneiden, Zusammenfügen, Schweißen und Oberflächenbehandlung basieren aufeinander. Das Laserschneiden kommt in dieses System ein, in dem Genauigkeit, Wiederholbarkeit und Materialqualität alle Anforderungen sind. Nicht alle Teile erfordern sie, aber wo sie es tun, kann sie durch andere Technologien oder nur durch Kompromisse ersetzt werden.

Was passiert eigentlich beim Laserschneiden?

Beim Laserschneiden konzentriert sich ein Laserstrahl mit hoher Energiedichte auf eine extrem kleine Oberfläche. Diese Energie schmilzt oder verdampft das Metall, während ein Hilfsgas die Schmelze aus dem Schneidspalt entfernt. Der Prozess ist gesteuert, computergesteuert und erfolgt direkt basierend auf digitalen Designs. In der Praxis bedeutet das, dass die Geometrie in der Zeichnung keine Frage der Interpretation ist. Es gibt kein “ein bisschen so”, “ein bisschen so”. Was wir im Design definieren, wird im Material genau so erscheinen, wie es geschnitten ist. Diese Art von Konsistenz macht das Laserschneiden besonders geeignet für die Herstellung von Strukturelementen.

Wann ist der Einsatz von Laserschneiden gerechtfertigt?

Das Laserschneiden wird wirklich gerechtfertigt, wenn traditionelle Schneidverfahren nicht mehr die Qualität, Genauigkeit und Wiederholbarkeit bieten, die eine bestimmte Metallstruktur aus struktureller oder montagetechnischer Sicht erfordert. In solchen Situationen ist es nicht nur eine Frage der Ästhetik, sondern auch darum, wie gut die Teile zusammenpassen, wie viel Überarbeitung nötig ist und wie sie sich beim nachfolgenden Laden verhalten. Dies gilt besonders bei komplexen Konturen, Löchern und Aussparungen, bei denen manuelle oder konventionelle Bearbeitung nicht nur langsamer ist, sondern auch ein höheres Fehlerrisiko birgt. Die Nachfolgende Ausrichtung, Bohren oder Fräsen kostet unverhältnismäßig viel Zeit und Kosten, während die Genauigkeit des Endergebnisses nicht garantiert werden kann. Außerdem Der entscheidende Aspekt ist die Anzahl der Stücke und die Flexibilität der Produktion. Im Fall von kleinen und mittleren Serien schafft das Laserschneiden die Möglichkeit, Teile ohne Werkzeuge, aber dennoch mit industrieller Präzision herzustellen. Dies ist nicht nur ein Kostenvorteil, sondern verkürzt auch die Vorlaufzeiten erheblich. Dies ist besonders vorteilhaft bei Projekten, bei denen die Produktion nicht vollständig festgelegt ist, die Entwürfe aber entsprechend den Bedürfnissen des Kunden verfeinert, verfeinert oder sogar angepasst werden. In dieser Situation ist das Laserschneiden kein Hindernis, sondern ein Förderer des Designprozesses, da es eine schnelle Reaktion ermöglicht, ohne die Qualität zu beeinträchtigen.

Warum hat das Laserschneiden die Tragwerkstechnik verändert?

Laserschneiden Einer seiner größten Einflüsse liegt nicht in der Qualität des Schnitts selbst, sondern in der Art, wie er sein Denken verändert hat. Früher passte sich das Design oft an Produktionsbeschränkungen an. Heute passt sich die Fertigung immer mehr an das Design an. Diese Änderung des Ansatzes ermöglicht es, dass die Strukturen effizienter, leichter und genauer werden. Das Laserschneiden reduziert die Nachbearbeitung, macht die Anpassung genauer und die Montage vorhersehbarer. Zusammen reduzieren diese Faktoren nicht nur die Zeit, sondern auch das Risiko. Im Fall einer Metallkonstruktion ist dies besonders wichtig, da die Ungenauigkeit oft nur vor Ort sichtbar wird, wo Reparaturen bereits kostspielig und zeitaufwendig sind.

Wie passt das Laserschneiden in den Designprozess?

Der eigentliche Vorteil des Laserschneidens besteht darin, dass seine Möglichkeiten im Designprozess berücksichtigt werden. Digitales Design und Laserschneiden sind eng miteinander verbunden. Entwürfe sind nicht nur visuelle Ideen, sondern werden auch direkt zu Produktionsanweisungen. Das bedeutet auch, dass die Zusammenarbeit zwischen Designer und Hersteller entscheidend ist. Ein gut gestaltetes Teil ist nicht nur ästhetisch, sondern auch hinsichtlich der Herfertigbarkeit optimal. Laserschneiden ermöglicht es vordefinierte Verbindungen und Schweißpunkte genau dort, wo sie strukturell gerechtfertigt sind.

Die Wirkung der Genauigkeit auf Montage und fertige Struktur

Kunden spüren oft die Vorteile des Laserschneidens am meisten in der Geschwindigkeit der Installation. Wenn die Stimmen exakt passen, ist die Arbeit vor Ort keine Improvisation, sondern Versammlung. Dies verringert die Fehlerwahrscheinlichkeit, erhöht die Sicherheit und macht die Lieferzeiten vorhersehbarer. Aus struktureller Sicht führt präzises Schneiden zu einer gleichmäßigen Lastverteilung. Wenn ein Teil nicht gedehnt oder gezwungen wird, bleibt die Struktur langfristig stabiler. Das ist ein Qualitätsniveau, das nicht unbedingt spektakulär ist, aber auch nach Jahren spürbar ist.

Materialnutzung und Wirtschaft

Laserschneiden ist nicht nur präzise, sondern auch materialsparend. Durch die Optimierung der Schnittpläne kann Abfall reduziert werden, was besonders bei hochwertigen Rohstoffen von Bedeutung ist. Diese Wirtschaft entsteht nicht durch das “Sparen” von Material, sondern aus bewusster Ordnung. Aus Sicht des Kunden bedeutet das, dass die Kosten transparenter und vorhersehbarer sind. Es gibt weniger versteckte Kosten, weniger nachfolgende Korrekturen. Laserschneiden ist in diesem Sinne nicht unbedingt eine günstigere Technologie, aber es ist vorhersehbarer.

Einschränkungen und verantwortungsvolle Anwendung des Laserschneidens

Ein wichtiger professioneller Aspekt ist, dass Laserschneiden nicht für alles eine Lösung ist. Es gibt Dicken, Materialqualitäten und strukturelle Situationen, in denen andere Technologien effektiver oder gerechtfertigter sind. Verantwortungsvolle Produktion bedeutet nicht, Laser für alles zu verwenden, sondern sie dort anzuwenden, wo sie echten Mehrwert schafft. Das ist für den Kunden wichtig, da die richtige Entscheidung nicht immer die Wahl der modernsten Technologie ist, sondern die Lösung, die am besten zur jeweiligen Aufgabe passt. Die Aufgabe des Fachmanns dabei ist es, dies verständlich und ehrlich darzustellen.

Was bedeutet das aus Sicht des Kunden?

Wenn ein Kunde eine Metallstruktur erhält, die durch Laserschneiden hergestellt wird, dann nehmen Sie tatsächlich das Ergebnis eines durchdachten Prozesses mit. Genauigkeit, Montierbarkeit und Haltbarkeit sind keine separaten Vorteile, sondern Teil eines Systems. Das Laserschneiden in diesem System ist ein Werkzeug, das es ermöglicht, dass Designs während der Produktion nicht verzerrt werden. Diese Art von Qualität ist auf den ersten Blick nicht immer spektakulär, bestimmt aber langfristig die Nutzbarkeit und den Wert der Struktur. Die Rolle des Laserschneidens besteht daher nicht darin, technologische Überlegenheit zu zeigen, sondern eine zuverlässige Ausführung sicherzustellen.

Berufliche abschließende Gedanken

Laserschneiden ist heute ein natürlicher Bestandteil der Metallstrukturfertigung, aber es ist an sich keine Qualitätsgarantie. Der eigentliche Wert entsteht, wenn wir die Technologie mit Erfahrung, fachlicher Aufmerksamkeit und im Blick auf die Interessen des Kunden nutzen. Ein gut gewähltes Verfahren funktioniert stillschweigend. Es zeigt sich nicht, es erklärt sich nicht, es funktioniert einfach. Für den Kunden bedeutet das echte Sicherheit. Zu wissen, dass hinter der Struktur nicht nur Maschinen, sondern auch professionelle Entscheidungen stehen. Laserschneiden ist in diesem Prozess kein Ziel, sondern ein Mittel. Und genau das macht es wirklich wertvoll.

by admin admin

TruBend 3100 Biegemaschine im Dienst unserer Kunden

In der modernen Metallverarbeitung sind Präzision, Prozesszuverlässigkeit und Produktionseffizienz nicht nur eine Erwartung, sondern eine Frage des Lebens. Ob wir von Kleinserienfertigung oder Serienproduktion im industriellen Maßstab sprechen, die Präzision der Biegevorgänge bestimmt grundlegend die Qualität des Endprodukts. Deshalb haben wir bei Innomechanika Kft. besonderen Wert darauf gelegt, mit Ausrüstung zu arbeiten, die eine herausragende Genauigkeit, schnelle Aufbauzeit und eine zuverlässige Produktion langfristig gewährleisten kann. Der TruBend 3100 Genau so eine Maschine. Eine Kantenbiegemaschine, die deine Produktion auf ein neues Level hebt. In diesem Artikel stellen wir diese Maschine ausführlich vor.

Was ist der TruBend 3100 wirklich?

Die TruBend 3100 gehört zur TRUMPF-Biegemaschinenfamilie eines der vielseitigsten und am häufigsten genutzten Mitglieder. Der Name TRUMPF an sich ist eine Garantie für Zuverlässigkeit und technologische Überlegenheit im weltweiten Maschinenbausektor, und das Modell 3100 ist ein gutes Beispiel für die Richtung, die das Unternehmen in der Blechverarbeitung Standard. Mit einer Presskraft von 100 Tonnen und einer stabilen Arbeitsfläche von 3.060 mm ist diese Maschine besonders geeignet für die Herstellung mittelgroßer bis großer Blechteile. Trotz ihrer robusten Bauweise ist sie in der Lage, sich äußerst sanft und kontrolliert zu bewegen, was besonders wichtig ist, wenn Abweichungen von einem Zehntel Millimeter im Montageprozess entscheidend sein können. Der TruBend 3100 ist darauf ausgelegt, mechanische Stabilität, Feinabstimmung der Hydraulik und Softwareautomatisierungen zu kombinieren, um eine Maschine zu schaffen, die schnell, präzise, energieeffizient und gleichzeitig ergonomisch betriebsfähig ist.

Was kann der TruBend 3100 leisten? Hauptfunktionen der Maschine

Um jedoch den wahren Wert eines Edgebenders zu beurteilen, reicht es nicht aus, die technischen Daten aufzulisten. In der Praxis zählt, wie sich die Maschine unter täglichen Lasten verhält, wie konstant sie die gleiche Qualität liefern kann und inwieweit sie eine schnelle, fehlerfreie Produktion unterstützt. Beim TruBend 3100 sind dies keine Versprechen, sondern greifbare Vorteile im Alltag. Werfen wir einen detaillierten Blick auf die spezifischen Fähigkeiten, die diese Maschine zu einem der Schlüsselelemente unseres Fertigungsprozesses machen.

Kontinuierlich reproduzierbare Genauigkeit

Einer der größten Vorteile der Maschine ist das extrem stabile Design des Oberbalken. TRUMPF hat die Steifigkeit der Struktur so optimiert, dass Verdrehungen oder Verzerrungen durch Materialspannungen vermieden werden, selbst entlang langer, biegbarer Kanten. Außerdem sorgt das Biegewinkel-Rückgaugesystem dafür, dass der eingestellte Winkel – zum Beispiel 90° – auf Papier nicht korrekt ist, sondern auch in der Realität. Die Rückmessung korrigiert kontinuierlich den Biegeprozess und kompensiert Toleranzen in der Blechdicke oder Rückfederung aufgrund der Materialelastizität.

Erhöhte Produktivität mit kürzeren Aufbauzeiten

Der TruBend 3100 ist intuitiv, schnell zu erlernen und logisch strukturiert. Für den Maschinenbediener ist dies nicht nur eine Bequemlichkeitsfunktion: Eine schlecht strukturierte Steuerung kann die Produktionszeit einer bestimmten Serie um bis zu Stunden verlängern. Die TRUMPF-Benutzeroberfläche minimiert jedoch Suchfunktionen, unnötige Schritte und manuelle Korrekturen. Die Werkzeugpositionierung wird automatisch vorgeschlagen, und die Biegesequenz wird von der Software optimiert, wodurch die Aufbauzeit deutlich reduziert wird, insbesondere bei unterschiedlichen individuellen Produktionen.

Breite Werkzeugkompatibilität

Eine der größten Stärken des TruBend 3100 ist, dass er den Hersteller nicht an einen einzigen Werkzeugsatz bindet. Die Maschine ist mit einer Vielzahl von Standard- und Spezialwerkzeugsystemen kompatibel, sei es für die Herstellung von U-Profilen, Z-Biegungen, offenen oder geschlossenen Schrankprofilen, Halterungen oder sogar dekorativen gebogenen Werkstücken.

Hohe Wiederholbarkeit, selbst in großen Chargen

Im Zeitalter unbekannter und sich wandelnder materieller Eigenschaften ist es von größter Bedeutung, dass eine Kantenbiegung Sie können konstant die gleichen Winkel erzeugen. Ob 10.000 oder 10.000 Stück, der TruBend 3100 macht keine Kompromisse bei der Genauigkeit. Ihr präzises Positionierungssystem sorgt dafür, dass die Komponenten gleichmäßig positioniert sind und die Hydraulik in jedem Zyklus die gleiche Kraft ausübt.

Stabiler, vibrationsfreier Betrieb

Das Gewicht und die Bauweise der Maschine verleihen ihr eine Steifigkeit, die vibrationsfreie Arbeit ermöglicht. Dies ist nicht nur für die Genauigkeit wichtig: Ein vibrationsfreier Betrieb sorgt für eine längere Werkzeuglebensdauer und weniger Verschleiß, was indirekt einen wirtschaftlicheren Betrieb bedeutet.

Energieeffizienz

Das Hydrauliksystem des TruBend 3100 arbeitet nur dann mit höherer Leistung, wenn der Arbeitsablauf es erfordert. Das System ist für Teillasten optimiert und reduziert den Energieverbrauch erheblich, während bei jedem Biegezyklus die gleiche Präzision gewährleistet ist.

Bequeme und sichere Arbeit

Das ergonomische Design der Maschine, der leicht zugängliche Arbeitsbereich, die leicht verständliche Benutzeroberfläche und die logisch platzierten Sicherheitselemente erleichtern nicht nur die Arbeit des Bedieners, sondern verringern auch die Möglichkeit von Fehlern. Zusätzlich ermöglicht das Sicherheitssystem mit Lichtschranken eine schnelle Arbeit, ohne den Bedienerschutz zu beeinträchtigen.

Für welche Art von Arbeit eignet sich der TruBend 3100?

Aufgrund der Universalität der Maschine kann sie in nahezu jedem Blechverarbeitungsprojekt eingesetzt werden behauptet sich selbst. Einige typische Bereiche, in denen der TruBend 3100 glänzt, sind:

Herstellung von Maschinengehäuse, Abdeckungen, Abdeckungen

Im Fall von Maschinenschränken und Gehäusen ist das Biegen nicht nur ein funktionales Problem, sondern auch ein ästhetisches Problem. Die Genauigkeit der Kanten, Parallelität und die Konsistenz der Biegewinkel bestimmen grundlegend, wie gut das fertige Element in den Maschinenrahmen oder die Struktureinheiten passt. Die präzise Winkelsteuerung und der stabile Oberstrahl des TruBend 3100 sorgen dafür, dass die Verkleidungselemente ohne Verzerrung und mit einem einheitlichen Erscheinungsbild mit minimaler Nachspannung oder Korrektur erzeugt werden.

Produktion von Halterungen, Halterungen, Rahmen

Im Fall von Stützen und Befestigungselementen kann schon die kleinste Winkelabweichung erhebliche Installationsprobleme verursachen. Das automatische Kompensationssystem des TruBend 3100 kann Unterschiede in Dicke und Materialqualität von Stahlplatten bewältigen, sodass jedes Teil mit denselben geometrischen Parametern gefertigt wird. Dies ist besonders wichtig für Rahmen und Halterungen, die tragende Elemente größerer Strukturen sind und bei denen die Passgenauigkeit keine Fehler zulässt.

Biegen großer, langer Werkstücke

Die Arbeitslänge von 3.060 mm ermöglicht es, große Platten, lange Abdeckungen oder Verkleidungsplatten kontinuierlich zu biegen, ohne Fugen oder Durchschnitte. Dies bietet nicht nur einen ästhetischen Vorteil, sondern erhöht auch die strukturelle Stabilität. Der starre Rahmen und die gleichmäßige Kraftverteilung des TruBend 3100 sorgen dafür, dass der gleiche Winkel und dieselbe Qualität über das gesamte Werkstück entlang der langen Biegekanten erreicht wird.

Herstellung von einzigartig geformten und kleinen Serienteilen

Eine der größten Herausforderungen bei der Einzel- oder Kleinserienproduktion sind häufige Umstellungen und die Handhabung verschiedener Geometrien. Die schnelle Aufbauzeit, intuitive Steuerung und flexible Werkzeuge des TruBend 3100 ermöglichen die Produktion von nicht standardisierten Teilen kurzfristig und wirtschaftlich. Dies ist besonders vorteilhaft bei Prototypenproduktion, Entwicklungsprojekten oder Bestellungen, bei denen sich jedes Teil leicht vom nächsten unterscheidet.

Bearbeitung von Aluminium, Edelstahl und Tragstahl

Verschiedene Materialqualitäten zeigen beim Biegen unterschiedliches Verhalten, insbesondere im Hinblick auf den Rücksprung. Die fortschrittliche Rückfallkompensationsfunktion des TruBend 3100 ermöglicht präzise, wiederholbare Biegewinkel in Aluminium, Edelstahl und Baustahl. Daher stellt der Materialwechsel kein Qualitätsrisiko dar, und die Produktion kann stets stetig geplant werden.

Der TruBend 3100 ist daher kein Service für eine einzelne Branche: Er eignet sich für Projekte in den Bereichen Maschinenbau, Bauwesen, Elektroindustrie, Möbelindustrie, Landwirtschaft oder Automobilindustrie.

Warum ist diese Maschine für unsere Kunden nützlich?

Bei einem Edge-Bender dieser Kategorie erhöht sich nicht nur die Produktionsgenauigkeit, sondern auch die Einhaltung von Fristen, die Reduzierung der Schrottrate und die Kosteneffizienz. Der schnelle Wechsel der Maschine und die hohe Wiederholbarkeit bieten unseren Kunden unter anderem folgende Vorteile:

  • Schnellere Produktionszeiten, selbst bei komplexeren Teilen,
  • minimale Nachbearbeitung, da die gebogenen Teile exakt passen,
  • Geringeres Fehlerrisiko, was zu größerer Zuverlässigkeit und vorhersehbarem Projektmanagement führt.
  • Kosteneffiziente Produktion, dank Energieeffizienz und werkzeugfreundlichem Betrieb.

Zusammen bieten sie einen Qualitätsvorteil, der auch im Endprodukt spürbar ist.

Wie hilft dir Innomechanika Kft., die volle Kapazität des TruBend 3100 auszunutzen?

Unser Unternehmen betreibt nicht nur eine Kantenbiegemaschine: Wir haben eine komplette Produktionskultur darum herum aufgebaut. Bei Innomechanika Kft. ist die Maschine das Fundament unseres Services und kein einfaches Werkzeug, und wir helfen unseren Kunden, ihr Potenzial auf folgende Weise auszuschöpfen:

Erfahrene Fachleute arbeiten mit Programmierung und Fertigung

Ein Kantenbändiger ist nur so gut wie sein Bediener. Unsere Bediener verfügen über viele Jahre Erfahrung, sind mit den Feinheiten der Materialeigenschaften vertraut und mit TRUMPF-Systemen vertraut. Dadurch können wir alle Funktionen der Maschine maximal nutzen.

Wir bieten einen vollständigen Produktionsprozess an

Die Blechverarbeitung endet nicht beim Biegen. A Schneiden, Vorbereitung, Oberflächenbehandlung und weitere Produktionsschritte können nahtlos integriert werden, sodass unsere Kunden das Endprodukt von einer einzigen Quelle erhalten, ohne organisatorische Belastungen.

Proaktive technische Unterstützung

In vielen Fällen werden die Fähigkeiten des TruBend 3100 im Designprozess berücksichtigt. Wir helfen Ihnen, Biegeradien, Blechdicke und Bauteilgeometrie zu optimieren, um die Produktion schneller und kostengünstiger zu machen.

Stabile Fristen und genaue Kommunikation

Die Zuverlässigkeit der Biegemaschine ist die physische Grundlage dafür, dass wir die eingenommenen Fristen einhalten können. Da die stabile, konstante Genauigkeit der Maschine unnötige Remanufacturing-Zyklen eliminiert, ist das Projektmanagement deutlich vorhersehbarer.

Qualitätskontrolle für jedes Teil

Wir lassen nicht zu, dass ein defektes Teil aus unserer Hand gerät. Mit modernen Messwerkzeugen, Vorlagen und dokumentierter Qualitätssicherung garantieren wir, dass die vom TruBend 3100 hergestellten Teile die technischen Anforderungen perfekt erfüllen.

Flexible Produktionskapazität

Die schnelle Umstellung der Maschine ermöglicht es uns, sowohl kleine als auch große Serienaufträge effizient zu bearbeiten, selbst mit kurzen Fristen.

Kundenzentrierte Flexibilität

Wir übernehmen nicht nur Standardarbeiten, sondern auch einzigartige Teile mit speziellen Formen. Hier kommt die Vielseitigkeit des TruBend 3100 wirklich ins Spiel, und wir machen das Beste daraus.

Berufliche abschließende Gedanken

Der TruBend 3100 ist nicht nur ein hochmodernes Biegesystem, sondern auch eine Produktionsgrundlage, auf die Sie sich langfristig sicher verlassen können. Die Kombination aus stabiler Mechanik, intelligenter Steuerung und kontinuierlich reproduzierbarer Genauigkeit macht die Blechverarbeitung nicht zu einer Reihe von Kompromissen, sondern zu einem vorhersehbaren, kontrollierten und hochwertigen Prozess. Innomechanika Kft. Für ihn ist diese Maschine kein Wert an sich, sondern wird mit der dahinterstehenden Expertise, Qualitätssicherung und verantwortungsvoller Produktionsorganisation zu einem echten Wettbewerbsvorteil. Das bedeutet, dass jede Komponente nicht nur die technischen Anforderungen erfüllt, sondern auch genau die Qualität repräsentiert, die ein professioneller Industriepartner erwarten kann – heute, morgen und langfristig.