

In der Herstellung von Metallteilen gehört das Schneiden von Blechen zu den ersten Vorgängen, die direkt die technische Konformität des Fertigprodukts beeinflussen. Die maßgenaue Genauigkeit, Kantenqualität, geometrische Stabilität und der strukturelle Zustand des Schnittteils können die Wirksamkeit nachfolgender Bearbeitungsprozesse bestimmen. Eine zunächst unbedeutende Schneidabweichung kann später zu Schweiß-, Biegen- oder Montageproblemen führen und in Extremfällen eine Nachfertigung des Teils erfordern. Bei einem erheblichen Teil der Industrieaufträge endet die Produktion nicht mit dem Schneiden des Blatts. Teile werden gebogen, geschweißt, bearbeitet, ihre Oberfläche behandelt und anschließend in größere Struktureinheiten integriert. Diese Vorgänge bauen aufeinander auf, sodass Abweichungen, die in der ersten Bearbeitungsphase entstehen, sich im gesamten Herstellungsprozess widerspiegeln. Das Problem ist besonders bedeutend, wenn die Schneidtechnologie ausschließlich anhand der Materialdicke, Schneidgeschwindigkeit oder der direkten Kosten pro Teil ausgewählt wird. Ein Verfahren, das wirtschaftlich erscheint, kann später zu erheblicher Nachbearbeitung, längerer Montagezeit oder einer höheren Fehlerrate führen. Daher müssen zur Auswahl der geeigneten Blechschneidtechnologie die Eigenschaften des Rohmaterials, die Funktion des Bauteils, die zulässigen Maßvariationen und die Anforderungen für anschließende Fertigungsvorgänge kennen. Laserschneiden, Plasmaschneiden, Flammschneiden, mechanisches Schneiden und Wasserstrahlschneiden weisen unterschiedliche technologische Eigenschaften auf, die unter unterschiedlichen Bedingungen angemessene Ergebnisse liefern.
Warum kann falsche Schneidtechnik Probleme verursachen?
Die Konformität des Schnittteils wird durch mehrere miteinander verknüpfte geometrische und materialtechnische Eigenschaften bestimmt. Neben der Erfüllung der Nennmaße muss auch auf die Rechtwinkligkeit der Schnittkante, die Oberflächenrauheit, die Gratbildung, die Glättigkeit und die durch die Bearbeitung verursachten strukturellen Veränderungen des Materials geachtet werden. So kann beispielsweise ein Blechteil die im Zeichnung angegebenen Längen- und Breitenmaße erfüllen, passt jedoch aufgrund der Neigung der Schnittfläche nicht richtig zum entsprechenden Bauelement. Ein ähnliches Problem kann auftreten, wenn ein Loch einen Nenndurchmesser hat, die Achse oder Position des Loch jedoch vom Design abweicht. Einige Schneidfehler sind direkt erkennbar. Deutliche Graten, haftende Schlack oder sichtbare Verformungen können nach der Produktion festgestellt werden. Andere Abweichungen treten erst in der nächsten Arbeitsphase auf. Dazu können eine ungünstige Materialstruktur durch Hitze, fehlerhafte Schweißkanten oder geometrische Ungenauigkeiten gehören, die bei späterer Montage Probleme verursachen. Das Risiko steigt, je mehr Operationen im jeweiligen Teil erforderlich sind. Für ein einfaches Konstruktionselement mit hoher Maßtoleranz können bestimmte Oberflächenunterschiede akzeptabel sein, während diese bei einem Präzisionsmaschinenteil den vorgeschriebenen Betrieb behindern können.
Dimensionale Ungenauigkeiten und geometrische Abweichungen in geschnittenen Teilen
Maßgenauigkeit ist eine der grundlegenden Anforderungen in der Bauteilherstellung. Allerdings beeinflussen mehrere Faktoren die tatsächlichen geometrischen Abmessungen während des Schneidprozesses. Beim Thermischen Schneiden schmilzt das Material entlang der Schnittlücke oder wird durch einen Oxidationsprozess entfernt. Die resultierende Schneidspaltbreite hängt von der verwendeten Technologie, den Geräteeinstellungen und den Eigenschaften des Rohmaterials ab. Wenn die Kompensation für die Schneidlücke nicht korrekt bestimmt wird, kann die Fertigteilgröße von dem im digitalen Design angegebenen Wert abweichen. Der Defekt kann besonders problematisch für interne Ausschnitte, Löcher und Verbindungsflächen sein, die eine präzise Zusammennähung erfordern. Ein übergroßes Loch kann Unsicherheit in der Fugenposition verursachen, während eine zu kleine Öffnung eine weitere Bearbeitung erfordern kann. Beim Plasmaschneiden und Flammschneiden ist die Rechtwinkligkeit der Schnittoberfläche ebenfalls ein wichtiges Thema. Die oberen und unteren Breiten der Schneidlücke können unterschiedlich sein, was zu einer schrägen Schnittoberfläche führt. Dieses Phänomen wird besonders bedeutsam, wenn zwei Teile über ihren gesamten Querschnitt hinweg richtig passen müssen. Moderne Laserschnittgeräte eignen sich für die Erstellung hochpräziser Konturen mit korrekter Parametrisierung. Das tatsächliche Ergebnis wird jedoch auch von dem Zustand der Maschine, der Materialdicke, der Schneidgeschwindigkeit und der Qualität des Rohmaterials beeinflusst. Daher müssen die Anforderungen an die Maßgenauigkeit bereits während der Produktionsvorbereitung klar definiert sein. Besonders wichtig ist es, zwischen allgemeinen Maßtoleranzen und geometrischen Anforderungen zu unterscheiden, die für den Betrieb entscheidend sind.
Durch Wärme verursachte Verformungen
Während thermischer Schneidprozesse unterliegt das Rohmaterial einer erheblichen lokalen Wärmebelastung. Unterschiedliche thermische Ausdehnung der erhitzten und kühlenden Materialteile sowie die verbleibenden inneren Spannungen können zu geometrischer Verformung führen. Der Grad der Verformung wird von der Qualität und Dicke des Rohmaterials, der zu schneidenden Geometrie und den kombinierten technischen Parametern beeinflusst. Lange, schmale Blechteile, dünnwandige Elemente und Werkstücke mit vielen dicht beieinanderliegenden Ausschnitten können besonders empfindlich sein. Während des Schneidvorgangs kann sich eine ungünstige Wärmeverteilung in diesen Teilen entwickeln. In der Praxis kann sich die Verformung als Biegen, Verdrehen oder Verschlechterung der Glättigkeit des Blechs äußern. Selbst relativ kleine Verformungen bei späterer Biegung oder Montage können erhebliche Probleme verursachen. So kann beispielsweise eine größere Maschinenabdeckung nach dem Schneiden auf den ersten Blick geeignet erscheinen, doch wenn die Flachheit des Blechs nicht ausreichend ist, kann die wiederholbare Positionierung beim Biegen schwieriger werden. Infolgedessen können Unterschiede zwischen den Abmessungen der fertigen Abdeckungselemente auftreten. Der konzentrierte Energieeinsatz des Laserschnitts kann in vielen Anwendungen die hitzeinduzierte Verformung verringern, beseitigt das Phänomen jedoch nicht vollständig. Die Schneidsequenz, die Platzierung der Konturen und die korrekte Unterstützung des Werkstücks bleiben entscheidend. Daher spielt neben der Wahl der Technologie auch die professionelle Vorbereitung des Fertigungsprogramms eine bedeutende Rolle bei der Verhinderung von Verformungen.
Veränderungen in der Wärmeexpositionszone und Materialstruktur
Bei Anwendung von thermischen Schneidtechnologien kann sich eine sogenannte Wärmezone im Material bilden. Dies ist ein Bereich in unmittelbarer Nähe der Schneidkante, dessen Mikrostruktur sich durch Wärmebelastung verändern kann. Das Ausmaß der Veränderung hängt von der Zusammensetzung des Rohmaterials, der Wärmemenge und der Abkühlgeschwindigkeit ab. Bei einigen Stahlsorten kann schnelles Erhitzen und Abkühlen lokale Härtesteigerungen verursachen, was unter bestimmten Lastbedingungen ungünstige Eigenschaften haben kann. Die Wärmezone ist besonders wichtig für Bauteile, die später Schweißen, Biegen oder wiederholten mechanischen Belastungen ausgesetzt sein werden. Daher kann es bei Hochfestestählen, Speziallegierungen und wärmebehandelten Rohstoffen gerechtfertigt sein, die angewandte Schneidtechnologie aus der Perspektive der Materialtechnologie zu bewerten. A Laserschneiden im Allgemeinen ermöglicht die Bildung einer engeren Wärmezone, als traditionelle thermische Prozesse mit erheblicher Wärmezufuhr. Tatsächliche strukturelle Veränderungen in Materialien können jedoch auch beim Laserschneiden untersucht werden. Wenn der vollständige Ausschluss thermischer Effekte eine technische Anforderung ist, kann Wasserstrahlschneiden eine geeignete Alternative sein. Bei diesem Prozess erfolgt die Materialentfernung durch mechanische Erosion, sodass die thermische Zonen, die für das thermische Schneiden charakteristisch ist, nicht entsteht. Daher muss bei der Auswahl der Schneidtechnologie auch die zusätzliche Belastung auf das Rohmaterial berücksichtigt werden, insbesondere wenn das Bauteil als Teil einer Sicherheits- oder Schwerlaststruktur fungiert.
Burr-Bildung, Schlackerückstände und unzureichende Kantenqualität
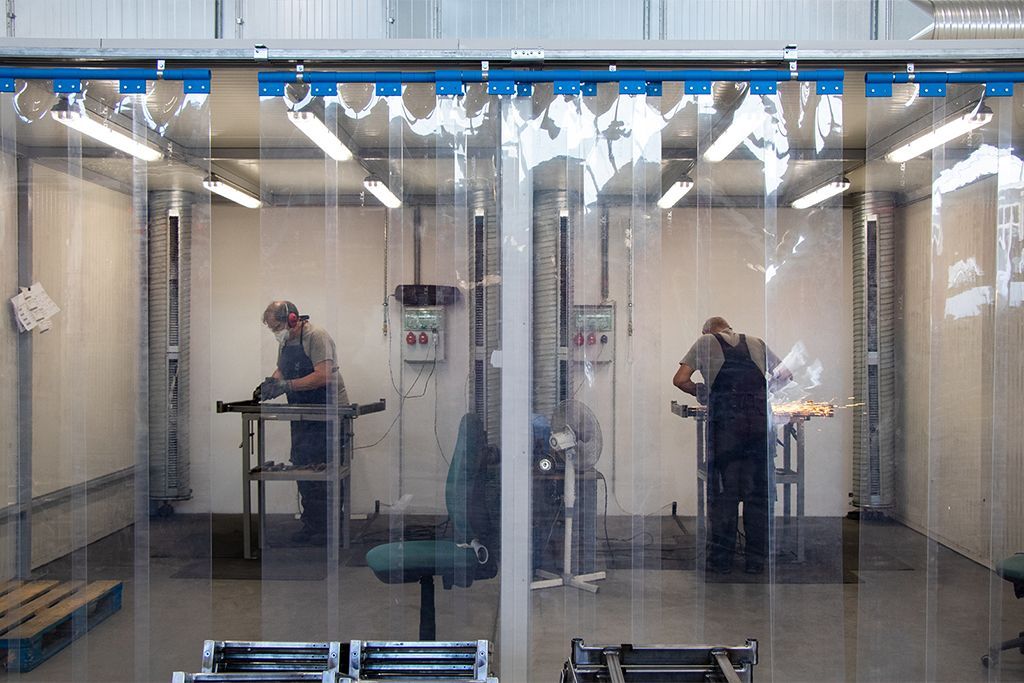
Die während des Schneidvorgangs entwickelte Kantenqualität beeinflusst direkt die weitere Bearbeitungsfähigkeit. Abgebohrte oder schlammkontaminierte Teile erfordern häufig zusätzliche Reinigungs-, Schleif- oder Kantenbearbeitungsvorgänge. Beim Schneiden von Plasma und Flammen kann ein Teil des geschmolzenen Materials am unteren Rand der Schneidkante erstarren und so eine schlackenartige Ablagerung bilden. Ein ähnliches Phänomen kann beim Laserschneiden auftreten, insbesondere bei unzureichenden Schneidparametern, Hilfsgasversorgung oder schlechter Materialqualität. Die Rauheit der Schneidoberfläche ist ebenfalls entscheidend. Eine unebene, stark gerillte Oberfläche kann für Teile ungünstig sein, die präzise Passform, richtigen Oberflächenkontakt oder eine definierte Oberflächenbehandlungsqualität erfordern. Die Gratbildung kann die Montagearbeit ebenfalls erschweren. Scharfe Kanten können den richtigen Kontakt der Teile behindern, Verletzungen während der Montage verursachen und in bestimmten Anwendungen Schäden an zugehörigen Dichtungen, Drähten oder anderen Bauteilen verursachen. Die Kantenvorbereitung vor der Oberflächenbehandlung ist besonders wichtig. A In der Pulverbeschichtung, bei Maler- und anderen Beschichtungsverfahren beeinflussen korrekte Oberflächensauberkeit und Kantendesign grundlegend die Qualität der Beschichtung. Das Entfernen von verbliebenen Burren oder angehafteter Schlack erfordert zusätzliche Arbeitszeit und Maschinenkapazität. Bei größeren Mengen kann diese zusätzliche Arbeit auch einen erheblichen Einfluss auf die Gesamtrentabilität der Produktion haben.
Wie beeinflusst die Schneidqualität das anschließende Schweißen?
Bei der Herstellung geschweißter Metallkonstruktionen Eine ordnungsgemäße Bauteilvorbereitung spielt eine entscheidende Rolle für die Qualität der Verbindung. Die geometrische Genauigkeit der Schnittelemente beeinflusst die Schweißlücke, die Fugenposition und das erforderliche Nahtdesign. Weicht die Größe oder der Winkel der Verbindungsflächen vom Design ab, kann die Schweißvorbereitung komplizierter werden. Eine zu große Fugenlücke kann eine größere Menge an Feigenmaterial, veränderte Schweißparameter oder eine spezielle Vorbereitung für bestimmte Fugen erfordern. Ein zu kleiner oder ungleichmäßiger Spalt kann die erforderliche Wurzelverschmelzung behindern oder zu einer ungünstigen Fugengeometrie führen. Besondere Aufmerksamkeit sollte der Oxidschicht und anderen auf der Schnittoberfläche gebildeten Schadstoffen gewidmet werden. Bei thermischem Schneiden mit Sauerstoff kann sich auf der Schnittoberfläche eine Oxidschicht bilden. Beschaffenheit und Dicke der Schicht hängen von der verwendeten Technologie und den Eigenschaften des Rohmaterials ab. In bestimmten Schweißverfahren kann eine oxidierte oder kontaminierte Oberfläche die Bindungsbildung beeinträchtigen, weshalb eine ordnungsgemäße Reinigung und Kantenvorbereitung unerlässlich sind.
Probleme können insbesondere bei komplexen geschweißten Konstruktionen auftreten, die aus mehreren Komponenten bestehen. Wenn sich die Ungenauigkeiten einzelner Elemente anhäufen, können die geometrischen Gesamtmaße der Konstruktion vom Design abweichen. In solchen Fällen können Schweißgeräte und Befestigungen allein nicht alle Abweichungen korrigieren. Die Zwangsverbindung unsachgemäß vorbereiteter Bauteile kann ebenfalls zusätzliche innere Belastungen verursachen. Präzises Schneiden ist daher eine wichtige Voraussetzung für die Schweißqualität, da sie die Reduzierung späterer Verformungen und die Reproduzierbarkeit der Produktion unterstützt.
Welche Probleme können beim CNC-Kantenbiegen auftreten?
Ein erheblicher Teil von Blechteilen wird nach dem Schneiden durch Biegen auf ihre Endform geformt. CNC-Kantenbiegung Seine Genauigkeit wird jedoch auch durch den geometrischen Zustand des Ausgangswerkstücks beeinflusst. Während des Biegens unterliegt das Material einer plastischen Verformung entlang der definierten Biegelinie. Der resultierende Winkel und die Größe hängen von der Materialqualität, der Plattendicke, der Werkzeuggeometrie und den Maschineneinstellungen ab. Weicht die Größe des Schnittblatts vom vorgegebenen Wert ab, kann auch die nach dem Biegen geformte Kantenlänge fehlerhaft sein. Daher kann die anfängliche Längenabweichung direkt in die Geometrie des fertigen Teils eingeflossen werden. Das Problem kann durch Verformungen während des Schneidens oder durch Verschlechterung der Flachheit des Blechs weiter verschärft werden. Die Positionierung eines nicht richtig passenden Werkstücks ist schwieriger, was auch die Wiederholbarkeit der Biegestelle beeinträchtigen kann. Die Platzierung von Löchern und Ausschnitten ist ebenfalls wichtig. Wenn eine Öffnung zu nah an der Biegelinie liegt, kann sie sich beim Umformen verformen, selbst wenn der Schnitt selbst genau war. Ein erheblicher Teil solcher Probleme kann bereits während der Konstruktion und der Produktionsvorbereitung erkannt werden. Daher müssen bei der ordnungsgemäßen Bauteilkonstruktion neben der Schneidgenauigkeit auch Biegeradien, Blechdicke, Lochabstände und die Grenzen der angewandten Biegetechnologie berücksichtigt werden.
Wenn der Schneidfehler nur während der Montage entdeckt wird
Eines der kostspieligsten Probleme in der Teileherstellung besteht darin, dass eine Abweichung von einem vorherigen Vorgang erst in einem späteren Herstellungsstadium auffällt. Nicht alle Montageprobleme werden bei der Inspektion eines separaten Blechteils entdeckt. Es kann vorkommen, dass die Abmessungen einzeln innerhalb der festgelegten Toleranzen liegen, die Unterschiede zwischen den verbundenen Teilen sich jedoch in eine ungünstige Richtung anhäufen. Dieses Phänomen ist in der Fertigungstechnologie als Toleranzkettenproblem bekannt. In einer komplexen mechanischen Konstruktion müssen beispielsweise die Löcher mehrerer Blechteile miteinander ausgerichtet sein. Wenn in jedem Teil eine kleine, identische Abweichung auftritt, kann das Einsetzen von Schrauben oder anderen Befestigungselementen während der Montage schwierig werden. Die Behebung des Defekts kann Nachbohren, Ersatzteile oder teilweise Demontage der Konstruktion erfordern. Mechatronische Systeme können besonders empfindlich sein, da mechanische Bauteile präzise mit elektrischen, pneumatischen oder anderen Aktuatoren zusammenarbeiten müssen. Falsche Lochpositionierung, falsche Ebenen oder ungenaue Verbindungsfläche können die Platzierung von Drähten, Sensoren, linearen Drähten und anderen Strukturelementen beeinträchtigen. Um solche Abweichungen zu vermeiden, ist es ratsam, die Schneidtechnologie zu wählen, nachdem man den gesamten Montageprozess kennt.
Die Qualität der Schneidkante und die langfristige Lastkapazität des Teils
Die Auswirkungen der Schneidtechnologie können manchmal auch während der Verwendung des Teils auftreten. Die Rauheit der Schnittoberfläche, die entstehenden Kerben, Änderungen der Materialstruktur und Restspannungen können das Verhalten des Bauteils unter Belastung beeinflussen. Dies ist besonders wichtig für Strukturelemente, die wiederholten oder wechselnden mechanischen Belastungen ausgesetzt sind. Während des durch wiederholte Belastungen verursachten Ermüdungsprozesses entstehen Risse häufig aus geometrischen oder Oberflächenspannungskonzentrationspunkten. Eine ungünstig geformte innere Ecke, Kerbe oder grob geschnittene Oberfläche kann unter bestimmten Bedingungen die lokale Belastung erhöhen. Die Bedeutung der Schnittkantenbedingung kann daher über die Maßgenauigkeit und das ästhetische Erscheinungsbild hinausgehen. Für schwerlastige, sicherheitskritische Bauteile ist es ratsam, das geeignete Kantendesign, gegebenenfalls erforderliche Fertigstellung und Qualitätskontrollanforderungen bereits in der Designdokumentation zu definieren. Während der technischen Entscheidung müssen die Ermüdungseigenschaften des Materials, die geplanten Lastzyklen und die für die gegebene Konstruktion geltenden technischen Spezifikationen gemeinsam bewertet werden.
Welche Unterschiede kann die Qualität des Rohstoffs verursachen?
Die gleiche Schneidtechnologie kann unterschiedliche Ergebnisse für unterschiedliche Rohstoffe liefern.
Kohlenstoffstähle, Edelstahl, Aluminiumlegierungen und spezielle hochfeste Stähle unterscheiden sich in ihrer Wärmeleitfähigkeit, thermischen Ausdehnung und strukturellen Eigenschaften des Materials.
-
- Beispielsweise kann das sauerstoffgestützte Laserschneiden von Kohlenstoffstählen in vielen Anwendungen eine wirksame Lösung bieten, doch die auf der Schneidkante gebildete Oxidschicht muss bei bestimmten zusätzlichen Vorgängen möglicherweise entfernt werden.
- Stickstofflaserschneiden wird häufig für Edelstahl eingesetzt, um die Oxidation auf der Schnittoberfläche zu reduzieren. Mit korrekter technologischer Anpassung kann der Prozess eine günstige Kantenqualität gewährleisten.
- Bearbeitung von Aluminiumblechen muss besondere Aufmerksamkeit auf die Schneidparameter aufgrund ihrer hohen Wärmeleitfähigkeit, erheblichen thermischen Ausdehnung und der Eigenschaften der Legierung gelegt werden.
- Bei hochfesten oder wärmebehandelten Stählen kann der durch den Schneidprozess entstehende Wärmeeffekt strukturelle Veränderungen im Material verursachen, weshalb in bestimmten Anwendungen auch die technologischen Empfehlungen des Materialherstellers berücksichtigt werden müssen.
Die Auswahl des Rohstoffs und die Definition der Schneidtechnologie ist eine eng verwandte Aufgabe der Fertigungstechnologie. Eine Lösung, die für allgemeine Konstruktionsstahl angemessene Ergebnisse liefert, kann weitere Tests mit speziellen Legierungen oder erhöhte mechanische Anforderungen erfordern.
Wie können Schneidfehler die Herstellungskosten erhöhen?
Die Kosteneffizienz der Schneidtechnologie wird häufig anhand der Maschinenstundenkosten und der direkten Schneidzeit bewertet. Dies sind wichtige Informationen, liefern jedoch kein vollständiges Bild der Produktionskosten des Bauteils. Ein günstigeres Schnittteil kann insgesamt teurer sein, wenn es erhebliches Entgraten, Schleifen, Lochkorrektur oder andere Nachbearbeitungen erfordert. Neben den direkten Arbeits- und Maschinenkosten zusätzlicher Vorgänge müssen auch die Ressourcenanforderungen an Materialhandhabung, Lagerung im Prozess und Qualitätskontrolle berücksichtigt werden. Wenn der Schneidfehler erst nach Schweißen oder Biegen entdeckt wird, umfasst der Fehlerwert bereits die Kosten vorheriger Vorgänge. Daher kann eine späte Erkennung geometrischer Abweichungen erheblich größere Verluste verursachen als die unmittelbare Erkennung desselben Defekts nach dem Schneiden. In der Serienfertigung können wiederholte kleinere Probleme besonders bedeutend sein. Wenn jedes Teil nur wenige Minuten Nachbearbeitung benötigt, kann sich die zusätzliche Zeit bei größerer Menge auf erhebliche Arbeitsstunden erhöhen. Dies kann mit reduzierter Produktionskapazität und längeren Lieferzeiten kombiniert werden. Daher ist es bei der Auswahl des technisch geeigneten Schneidprozesses ratsam, den gesamten Herstellungsweg des Teils zu berücksichtigen. Die tatsächliche Kosteneffizienz kann anhand der Gesamtkosten des Rohstoffverbrauchs, der Schneidzeit, der Nachbearbeitung, der Qualitätskontrolle, des Schrotts und der damit verbundenen Fertigungsabläufe bewertet werden.
Wie können Schneidfehler bereits während der Produktionsvorbereitung verhindert werden?
Die Auswahl der geeigneten Schneidtechnologie erfordert eine detaillierte technische Vorbereitung. Ausgangspunkt des Prozesses ist die genaue Definition der funktionalen und geometrischen Anforderungen des Bauteils. Die technische Zeichnung muss die Qualität des Rohmaterials, die Nenndicke, die kritischen Abmessungen und die erforderlichen Toleranzen klar angeben. In Fällen, die für eine spätere Verwendung gerechtfertigt sind, müssen auch Anforderungen an Kantenqualität, gratfreier Zustand und Zustand der Schnittoberfläche verzeichnet werden. Die ISO 9013-Norm bietet einen geeigneten Rahmen zur Definition der Qualitätsanforderungen von thermischen Schneidverfahren. Die Norm befasst sich mit der Klassifizierung geometrischer und qualitätsbezogener Eigenschaften von Flammen-, Plasma- und Laserschnittflächen. Die Anwendung der Norm ersetzt jedoch nicht die Definition spezifischer Anforderungen, die sich aus der Funktion des Bauteils ergeben. Für ein Konstruktionselement, das eine präzise Lochposition oder eine spezielle Anpassung erfordert, können zusätzliche Größen- und geometrische Anforderungen erforderlich sein. Basierend auf den Fertigungsunterlagen ist es ratsam, die Technologie zu prüfen, mit der die gegebene Kontur mit der erforderlichen Qualität hergestellt werden kann. Herstellungstests können insbesondere für komplexe Bauteile nützlich sein. Dabei kann überprüft werden, ob die geplante Geometrie, Lochplatzierung, schmale Materialbrücken und die anschließenden Biegelinien den Anforderungen der angewandten Technologie entsprechen. In der Massenproduktion können die Probenproduktion und Messkontrollen helfen, technologische Parameter festzulegen. Ein richtig vorbereiteter Herstellungsprozess kann das Risiko verringern, dass Defekte erst bei späterer Montage oder Endinspektion erkannt werden.
Warum ist es wichtig, die Schneidtechnologie mit dem gesamten Fertigungsprozess zu koordinieren?
In der modernen Teilefertigung Schneiden, Biegen, Schweißen, Oberflächenbehandlung und Montage sind technologisch eng miteinander verbunden. Der Bearbeitungsprozess kann effizient organisiert werden, wenn die Anforderungen jedes einzelnen Vorgangs bereits im Produktionsplan berücksichtigt werden. Bei der Auswahl der Schneidtechnologie für ein gebogenes und geschweißtes Blechteil ist es beispielsweise wichtig zu wissen, welche Oberflächen später zu Verbindungsflächen werden, welche Löcher der Positionierung dienen und welche Maßgenauigkeit bei der Montage gewährleistet werden muss. Es kann vorkommen, dass einige Konturen bereits im flachen Zustand mit ausreichender Genauigkeit geformt werden können, während andere Details nach Biegen oder Schweißen auf die Endgröße gefräst werden sollten. Solche Entscheidungen erfordern Kenntnisse verschiedener Fertigungstechnologien und ein Verständnis der gesamten Teilefunktion. Die Koordinierung der Abläufe kann helfen, Korrekturen im Prozess zu reduzieren, Fehler zu reduzieren und wiederholbare Qualität sicherzustellen.
Dies ist besonders wichtig bei komplexen, großvolumigen Bauteilfertigungsprojekten, bei denen ein einzelnes technologisches Problem die Leistung mehrerer aufeinanderfolgender Arbeitsphasen beeinträchtigen kann.
Wie können wir helfen?
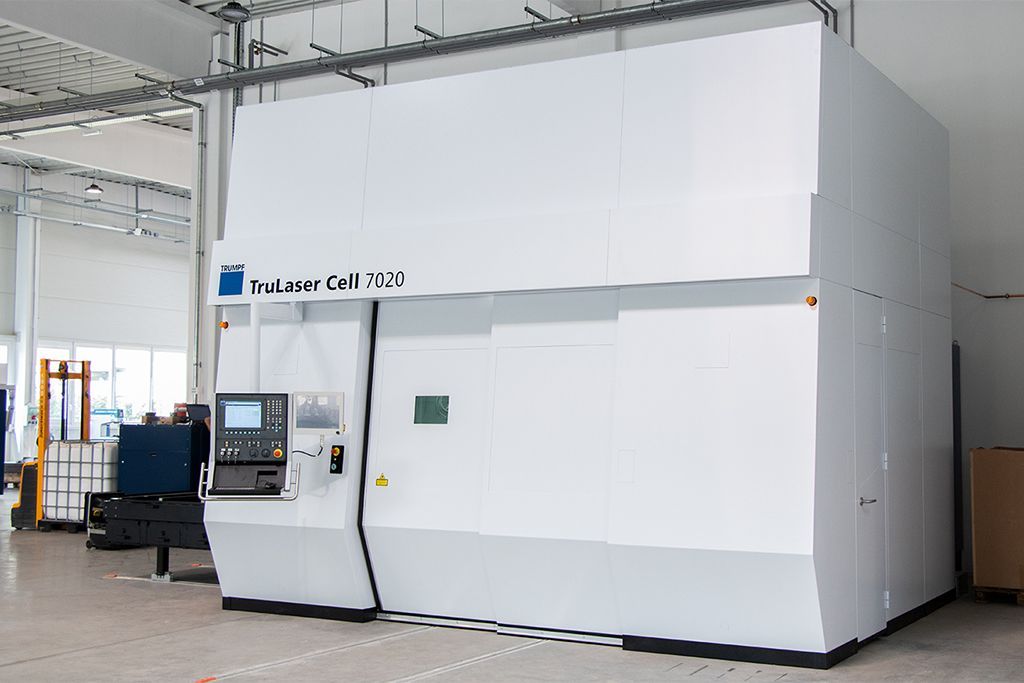
Innomechanika Ltd. unterstützt die Herstellung von Metallbauteilen von der technischen Vorbereitung bis zur Herstellung fertiger Bauteile. Unsere Dienstleistungen umfassen 2D- und 3D-Laserschneiden, CNC-Kantenbiegung, Schweißen und verwandte Bearbeitungsaufgaben. Bei der Vorbereitung von Fertigungsaufgaben berücksichtigen wir die Eigenschaften des Rohmaterials, die Geometrie des Bauteils, die erforderliche Genauigkeit und die Anforderungen weiterer Bearbeitungsvorgänge. Durch die Gestaltung der passenden technologischen Abfolge bemühen wir uns sicherzustellen, dass die geschnittenen Teile in den nächsten Produktionsphasen den technischen Anforderungen entsprechen.
Wenn Sie einen zuverlässigen Fertigungspartner für die Herstellung maßgefertigter oder massenproduzierter Metallteile suchen, kontaktieren Sie unsere Experten. Basierend auf der technischen Unterlagen helfen wir, die geeigneten Bearbeitungslösungen zu bestimmen und ein Angebot für die geplante Fertigungsaufgabe zu erstellen.